Kunststoff-Spritzgießen: Ablauf, Parameter und Qualitätskontrolle
Aktualisiert: Mai 2026
Das Spritzgießen von Kunststoffen ist ein weit verbreitetes Fertigungsverfahren zur Serienherstellung von Bauteilen mit hoher Maßgenauigkeit.
Dabei werden Polymere in Granulatform geschmolzen und anschließend mit geeignetem Druck in ein Metallwerkzeug eingespritzt.
Diese Technologie ermöglicht auch Bauteile mit komplexen Geometrien und gewährleistet hohe Effizienz und Wiederholbarkeit in der Fertigung.
Wie das Spritzgießen funktioniert
Der Fertigungszyklus beim Spritzgießen ist ein thermomechanischer Prozess aus aufeinanderfolgenden Schritten, die überwacht werden müssen, um die Qualität und Maßhaltigkeit des Bauteils zu gewährleisten.
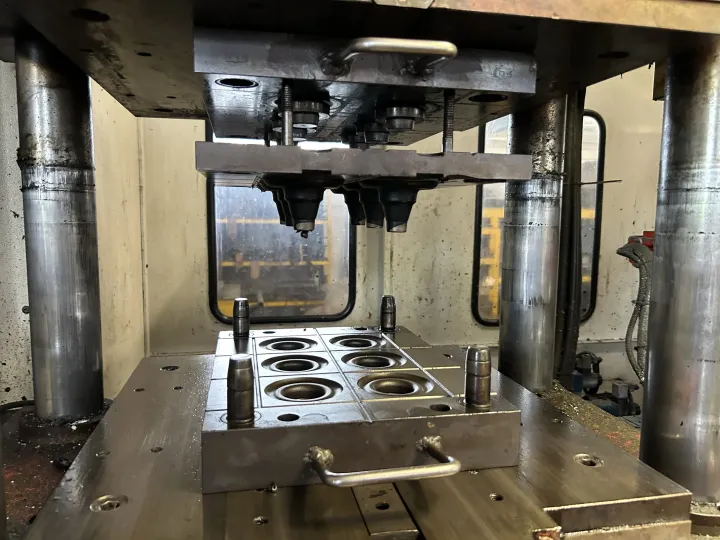
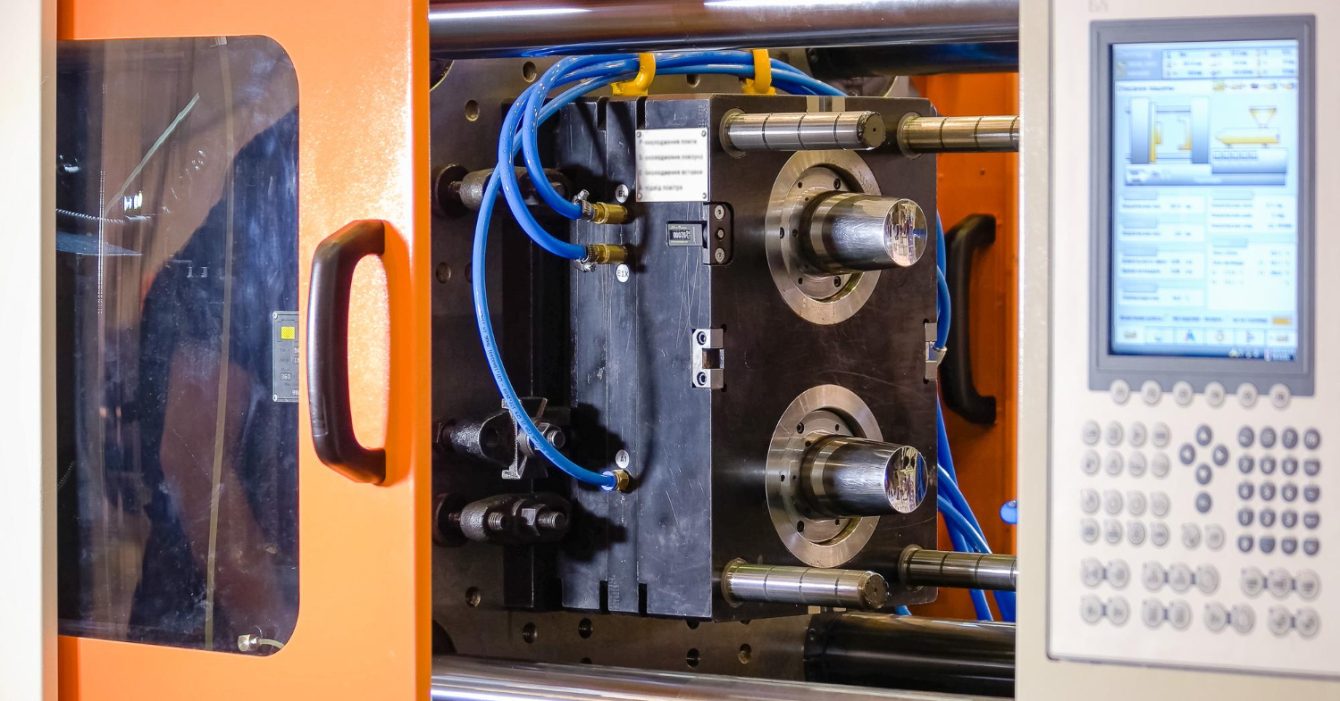
Bei Corti Srl ist jeder Schritt darauf ausgelegt, die Präzision zu maximieren und die Zykluszeiten zu optimieren, auch dank maßgeschneidert konstruierter Spritzgießwerkzeuge. Der Prozess läuft auf der Spritzgießmaschine ab.
1. Materialvorbereitung
Der Kunststoff wird in Granulatform in den Einfülltrichter gegeben. Hygroskopische Polymere wie Nylon (PA6/PA66) oder PC (Polycarbonat) müssen vorher in speziellen Trocknern getrocknet werden, um den Feuchtigkeitsgehalt zu senken und Oberflächenfehler wie Silberschlieren oder strukturelle Probleme zu vermeiden.
2. Aufschmelzen und Einspritzen
Der Werkstoff gelangt in den Plastifizierzylinder, wo er durch die Kombination von Wärme (Temperaturen zwischen 120 °C und 360 °C) und der mechanischen Wirkung der Plastifizierschnecke geschmolzen wird. Die Schmelze wird mit geeignetem Druck in das Werkzeug eingespritzt und füllt die Kavität vollständig, auch bei komplexen Geometrien oder dünnen Wänden.
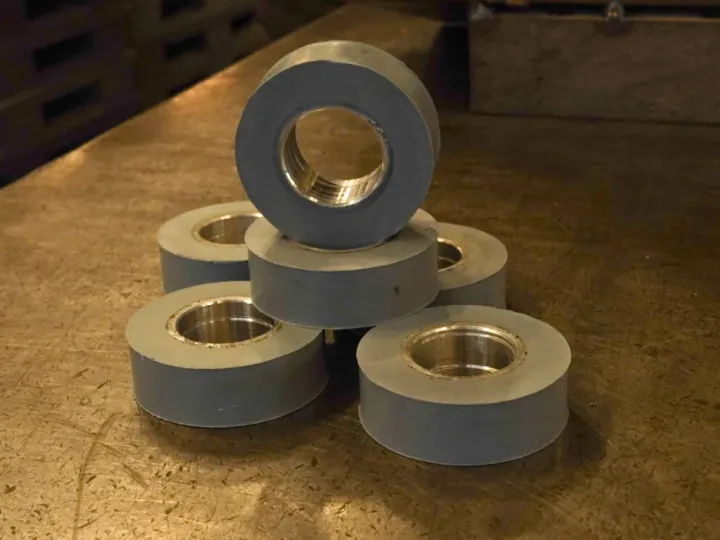
In dieser Phase dosiert und fördert die Schnecke den Werkstoff durch die Düse in das geschlossene Werkzeug. Beim Umspritzen von Metalleinlegeteilen werden diese vor dem Schließen ins Werkzeug eingelegt.
3. Abkühlen und Erstarren
Der Werkstoff kühlt im Werkzeug ab, bis er vollständig erstarrt ist. Die Temperatur wird über integrierte Kühlkanäle geregelt, die eine gleichmäßige Wärmeabfuhr ermöglichen und die Maßhaltigkeit des Teils sichern.
4. Entformen
Nach dem Abkühlen öffnet sich das Werkzeug, und Auswerferstifte lösen das Bauteil. In diesem Schritt wird der Anguss entfernt, also der Rest des Angusskanals aus dem Prozess.
Wann sich Spritzgießen lohnt und wann nicht
Das Spritzgießen ist eine wirksame Lösung für die Serienfertigung von Kunststoffbauteilen, vor allem wenn die Stückzahlen die Anfangsinvestition für das Werkzeug amortisieren.
Zu den wichtigsten Vorteilen gehören die hohe Produktivität mit kurzen Zykluszeiten (teilweise nur wenige Sekunden) und die Möglichkeit, komplexe Geometrien mit engen Toleranzen herzustellen.
Das Verfahren hat jedoch Grenzen: Für Prototypen oder Kleinserien ist es wirtschaftlich nicht sinnvoll; hier eignen sich Technologien wie der 3D-Druck besser. Außerdem erfordern Konstruktion und Bau der Werkzeuge in der Regel 4 bis 12 Wochen Vorlauf.
Bei einfachen Geometrien oder bei Gummiartikeln kann das Formpressen die günstigere Alternative sein.
Thermoplaste für das Spritzgießen
Die Wahl der Werkstoffe beim Spritzgießen bestimmt unmittelbar die mechanischen, thermischen und chemischen Eigenschaften des Endprodukts. Dabei geht es nicht nur um das Harz, sondern um das Gleichgewicht zwischen Verarbeitbarkeit, Maßhaltigkeit und funktionalen Anforderungen.
| Polymerklasse | Beispiele | Wichtigste Eigenschaften | Beispiele für industrielle Anwendungen |
|---|---|---|---|
| Standardkunststoffe | PP, PE, PS (auch phthalatfrei) | Günstig, leicht, einfach zu verarbeiten | Kappen, Behälter, technische Massenbauteile |
| Technische Kunststoffe | ABS, PA6, PA66, POM | Mechanische Festigkeit, Steifigkeit, Verschleißfestigkeit | Zahnräder, Buchsen, Bauteile für die Automobilindustrie |
| Hochleistungskunststoffe | ULTEM® (PEI), PC | Hohe Wärmebeständigkeit, selbstverlöschend nach UL 94 V-0, optische Transparenz | Bauteile für Medizintechnik, Beleuchtung und Bahntechnik |
| Thermoplastische Elastomere | TPU, SEBS | Hohe Elastizität, Beständigkeit gegen Abrieb und Chemikalien, Biokompatibilität | Dichtungen, Schwingungsdämpfer, Bauteile für Medizintechnik und Automobilindustrie |
Corti Srl verwendet zertifizierte Rohstoffe, die nach Anwendung und geforderter Leistung ausgewählt werden, mit Eigenschaften wie chemischer Beständigkeit, selbstverlöschendem Verhalten nach UL 94 V-0 und, für bestimmte Anwendungsbereiche, Biokompatibilität und thermomechanischer Leistung.
Die Werkstoffwahl erfolgt gemeinsam mit dem Kunden in der Konstruktionsphase.
Die Prozessparameter, die die Bauteilqualität bestimmen
Die Toleranzen beim Spritzgießen hängen von der Kontrolle der Prozessparameter ab, darunter:
- Material-/Zylindertemperatur: Sie muss in einem kontrollierten Bereich bleiben (±10 °C um den Sollwert). Höhere Temperaturen können zum Abbau des Polymers führen, niedrigere zu höherer Viskosität und Schwierigkeiten beim Füllen der Kavität.
- Einspritzgeschwindigkeit und -druck: Sie beeinflussen das Füllen der Werkzeugkavität. Zu geringer Druck kann Maßfehler und unzulässige Schwindung verursachen, zu hohe Geschwindigkeit örtliche Überhitzung und Oberflächenfehler.
- Gleichmäßige Kühlung: Sie bestimmt die endgültige Maßhaltigkeit des Bauteils. Ungleichmäßige Kühlung ist eine der Hauptursachen für Verzug nach dem Entformen.
Die Kontrolle dieser Parameter geht Hand in Hand mit der Konstruktion von Bauteil und Werkzeug:
- Bauteilkonstruktion: Eine richtige Verteilung der Wandstärken verringert das Risiko von Verzug und Spannungskonzentrationen.
- Werkzeugkonstruktion: Die Lage der Anspritzpunkte und Kühlkanäle muss so geplant werden, dass das Werkzeug gleichmäßig gefüllt und die Wärme kontrolliert abgeführt wird.
Fehler beim Spritzgießen: Ursachen und technische Lösungen
Corti Srl überwacht und analysiert ständig die wichtigsten Prozessrisiken, auch mit Kontroll- und Überwachungssystemen im Sinne von Industrie 4.0, und greift mit gezielten technischen Lösungen ein, um die Qualität des fertigen Bauteils zu sichern. Im Folgenden die wichtigsten Fehler beim Spritzgießen.
Brandstellen (Burn Marks)
Sie zeigen sich als dunkle oder verkohlte Flecken auf der Oberfläche des Bauteils und beeinträchtigen dessen Optik und in manchen Fällen dessen Leistung.
Ursachen:
- Zu hohe Temperatur im Plastifizierzylinder
- Zu lange Verweilzeit des Werkstoffs im Plastifizierzylinder
- Im Werkzeug eingeschlossene Luft, die sich beim Einspritzen überhitzt
Lösungen und Vorbeugung:
- Senkung der Temperatur des Plastifizierzylinders
- Optimierung der Einspritzparameter und Anpassung der Schließkraft der Maschine
- Prüfung der Entlüftung zur Verbesserung der Werkzeugentlüftung
Bindenähte (Weld Lines)
Sie entstehen dort, wo beim Füllen des Werkzeugs zwei Schmelzefronten aufeinandertreffen, mit möglichen optischen und mechanischen Folgen.
Ursachen:
- Fließfronten, die sich nicht richtig verbinden
- Zu niedrige Material- und/oder Werkzeugtemperatur
- Ungeeignete Einspritzgeschwindigkeit
Lösungen und Vorbeugung:
- Erhöhung und Optimierung der Material- und/oder Werkzeugtemperatur
- Anpassung der Einspritzgeschwindigkeit für ein sauberes Zusammenfließen
- Optimierung der Werkzeugkonstruktion
- Prüfung von Werkstoffen oder Zusätzen mit besserer Fließfähigkeit
Lunker und Porosität
Sie zeigen sich als innere oder oberflächliche Hohlräume, meist in den dickeren Querschnitten des Bauteils, mit möglichen Auswirkungen auf die mechanische Leistung.
Ursachen:
- Zu starke Schwindung des Werkstoffs beim Abkühlen
- Nachdruck, der nicht ausreicht, um die natürliche Volumenschwindung des Werkstoffs auszugleichen
- Bauteilgeometrien oder Konstruktionsfehler von Werkzeug und/oder Anspritzpunkt, die Wandstärkenunterschiede verursachen
Lösungen und Vorbeugung:
- Anpassung der Kühlzeiten für ein gleichmäßiges Erstarren
- Erhöhung und Optimierung des Nachdrucks
- Optimierung der Werkzeugkonstruktion, um Wandstärkenunterschiede zu verringern
- Wahl von Werkstoffen mit geringer Schwindung
Verzug und Schwindung (Warping)
Sie zeigen sich als Abweichungen der Bauteilgeometrie vom CAD-Modell, mit möglichen Auswirkungen auf Toleranzen und Montage.
Ursachen:
- Ungleichmäßige Kühlung des Bauteils beim Erstarren
- Ungleichgewicht beim Füllen des Werkzeugs
- Ungleichmäßige Verteilung von Einspritzdruck und/oder Nachdruckzeit bzw. Nachdruck
Lösungen und Vorbeugung:
- Optimierung des Kühlsystems im Werkzeug für eine gleichmäßige Wärmeabfuhr
- Optimierung der Werkzeugkonstruktion für ein gleichmäßiges Füllen
- Optimierung der Einspritz- und Nachdruckparameter
- Wahl von Werkstoffen mit geringer Neigung zu Schwindung und Verzug
Warum Corti Srl für das Spritzgießen
Corti Srl ist seit 1961 im Formen von Kunststoffen tätig, mit einem ingenieurtechnischen Ansatz, der auf Prozesskontrolle und die Abwicklung komplexer technischer Fertigungen ausgerichtet ist.
Zur Unterstützung internationaler Märkte begleitet das Unternehmen Projekte für die Märkte des Nahen Ostens, wo die Nachfrage nach technischen Bauteilen Made in Italy stark wächst.
Die Erfahrung im Lohnspritzguss ermöglicht die Verarbeitung moderner technischer Polymere und die Herstellung von Bauteilen mit komplexen Geometrien und engen Toleranzen.
Industrie-4.0-Technologien ermöglichen die Echtzeitüberwachung kritischer Parameter wie Temperatur, Druck und Zykluszeiten, steigern die Effizienz und verringern den Ausschuss, mit positiver Wirkung auf die Nachhaltigkeit der Produktion.
Die Fertigungskapazität deckt ein breites Größenspektrum ab, von Mikrobauteilen von wenigen Gramm bis zu Teilen mit einem Höchstgewicht von 1.400 Gramm, und bietet so große Flexibilität.
Die gemeinsame Entwicklung, unterstützt durch CAD-Modellierung und 3D-Prototypen, ermöglicht es, Geometrien und Werkstoffe bereits in der Konstruktionsphase zu optimieren, die Effizienz zu steigern und die Industrialisierung zu verkürzen.
Die Zuverlässigkeit des Prozesses zeigt sich auch in zertifizierten Kunststoffbauteilen für sicherheitskritische Anwendungen, darunter Lösungen für die Sicherheitssysteme des Olympischen Dorfs Milano Cortina 2026.
Technische Beratung
Sie können eine technische Beratung oder ein individuelles Angebot für Ihre spezifischen Anforderungen anfragen. Für weitere Informationen laden wir Sie ein, uns zu kontaktieren.
FAQ
Wie funktioniert das Spritzgießen?
Beim Spritzgießen wird Kunststoffgranulat in einem beheizten Zylinder geschmolzen und anschließend mit einer Spritzgießmaschine mit geeignetem Druck in ein Metallwerkzeug eingespritzt. Der Werkstoff kühlt ab, erstarrt in der Form der Kavität und wird dann mechanisch ausgeworfen. Das Verfahren ist eine der effizientesten Methoden für die Serienfertigung komplexer Kunststoffbauteile.
Welche Schritte umfasst das Spritzgießen?
Die wichtigsten Prozessschritte sind: Materialvorbereitung, Aufschmelzen und Einspritzen, Abkühlen und Erstarren, Entformen. Der Zyklus läuft kontinuierlich und ermöglicht die Serienfertigung.
Welche Kunststoffe werden am häufigsten verwendet?
Zu den gängigsten Werkstoffen gehören PE (Polyethylen), PP (Polypropylen), ABS und Nylon. Für kritische Anwendungen werden Hochleistungskunststoffe wie ULTEM® (PEI) und PC (Polycarbonat) oder Elastomere wie TPU (thermoplastisches Polyurethan) und SEBS (Styrol-Ethylen-Butylen-Styrol) eingesetzt. Die Wahl hängt von den Anforderungen an thermische, mechanische und chemische Beständigkeit sowie von den Einsatzbedingungen und konstruktiven Vorgaben ab.
Was sind die häufigsten Fehler beim Spritzgießen und wie behebt man sie?
Zu den wichtigsten Fehlern beim Spritzgießen gehören Brandstellen, Bindenähte, Lunker und Porosität sowie Verzug des Teils. Sie werden behoben, indem man die Prozessparameter (Druck, Temperatur und Kühlzeiten) anpasst und die Werkzeugentlüftung verbessert.
Wann lohnt es sich, einen Lohnspritzgießer zu beauftragen?
Ein qualifizierter Partner bietet spezialisierte technische Kompetenz, geringere Fixkosten in der Produktion und Zugang zu modernen Technologien im Sinne von Industrie 4.0. Zudem ermöglicht er eine optimierte gemeinsame Entwicklung und die Betreuung des gesamten Produktlebenszyklus, ohne dass intern eine eigene Fertigungsabteilung unterhalten werden muss.