Nylon PA6 und PA66: Unterschiede, Eigenschaften und Anwendungen im industriellen Spritzguss
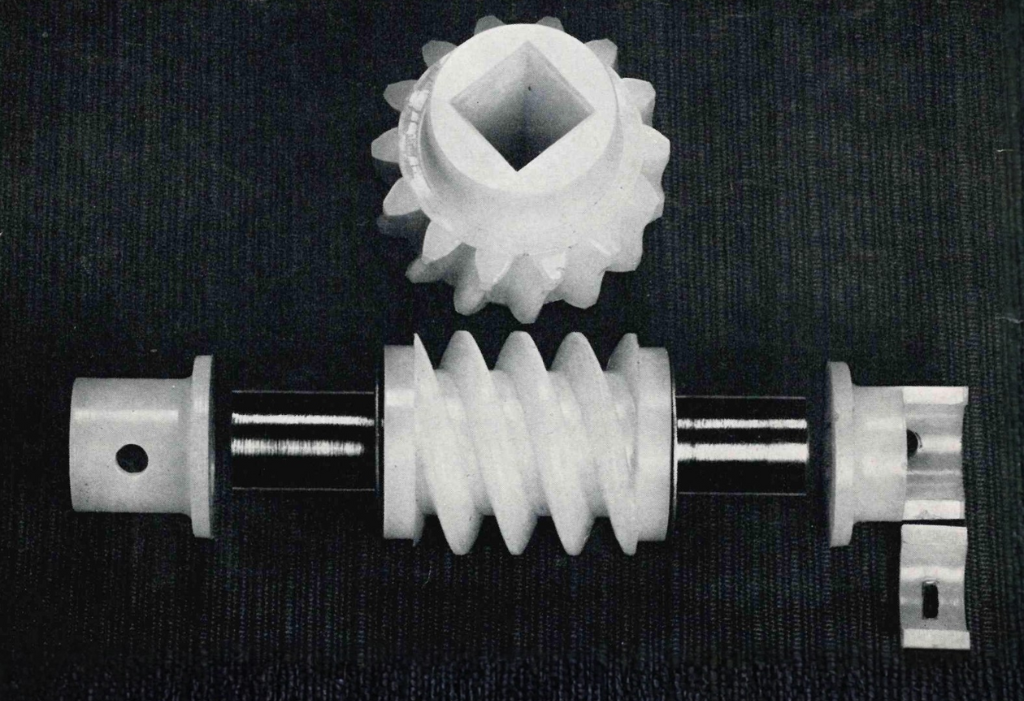
Nylon aus der Familie der Polyamide ist einer der vielseitigsten und meistverwendeten technischen Kunststoffe der Industrie. Vor allem die Varianten Polyamid 6 (PA6) und Polyamid 66 (PA66) werden im Spritzgießen von Kunststoffbauteilen breit eingesetzt, dank ihrer hervorragenden Kombination aus mechanischer Festigkeit, geringem Gewicht, Maßhaltigkeit und Verarbeitbarkeit.
Trotz ähnlicher Namen unterscheiden sich PA6 und PA66 deutlich in Struktur und Leistung, was die Werkstoffwahl für die jeweilige Anwendung beeinflusst.
In diesem Artikel betrachten wir im Detail die chemische Zusammensetzung, die mechanischen, thermischen und chemischen Eigenschaften, das Verhalten bei Feuchtigkeit, den Einsatz von Verstärkungen wie Glasfasern, die optimalen Parameter für das Spritzgießen und die wichtigsten Anwendungsbereiche, mit besonderem Blick auf unsere Fertigung und die Erfahrung von Corti Srl im technischen Spritzguss.
Nylon PA6 und PA66: strukturelle Unterschiede und Leistung im industriellen Spritzguss
Chemisch betrachtet entsteht Nylon PA6 durch ringöffnende Polymerisation von Caprolactam, einem zyklischen Monomer. Nylon PA66 dagegen wird durch Polykondensation zweier verschiedener Monomere hergestellt, Hexamethylendiamin und Adipinsäure. Dieser Unterschied in der Synthese verleiht PA66 eine regelmäßigere und kristallinere Molekularstruktur mit gestreckteren und dichteren Wasserstoffbrücken.
Die höhere Kristallinität von PA66 führt zu einem höheren Schmelzpunkt, genauer 255–260 °C gegenüber 217–223 °C bei PA6, zu einer geringeren Schwindung beim Abkühlen sowie zu höherer Steifigkeit und Verschleißfestigkeit.
Deshalb ist PA66 oft die bessere Wahl für Anwendungen, in denen das Bauteil hohe Temperaturen und mechanische Belastungen aushalten und dabei maßhaltig bleiben muss.
PA6 dagegen bietet dank seiner etwas weniger geordneten Struktur höhere Zähigkeit und Duktilität. Es nimmt Stöße auf, ohne zu brechen, und lässt sich leichter verarbeiten, da es niedrigere Prozesstemperaturen erfordert.
Außerdem nimmt es mehr Feuchtigkeit auf als PA66. Das kann die Maßhaltigkeit einschränken, in manchen Fällen aber die Schlagzähigkeit des Werkstoffs verbessern.
| Eigenschaft | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Molekularstruktur | Weniger kristallin, weniger geordnete Struktur |
Kristalliner, regelmäßigere und dichtere Struktur |
| Schmelzpunkt | 217–223 °C | 255–260 °C |
| Steifigkeit | Geringer | Höher |
| Verschleißfestigkeit | Geringer | Höher |
| Zähigkeit und Duktilität | Höher | Geringer |
| Feuchtigkeitsaufnahme | Höher | Geringer |
Mechanische, thermische und chemische Eigenschaften und Verhalten bei Feuchtigkeit
Mechanische Eigenschaften
Beide Werkstoffe bieten sehr gute mechanische Eigenschaften, doch Nylon PA66 zeichnet sich durch einen etwas höheren Elastizitätsmodul und eine etwas höhere Bruchfestigkeit aus. Bei gleichen Abmessungen und gleicher Geometrie ist ein Bauteil aus PA66 also steifer und verformt sich unter statischer Last oder Dauerbelastung weniger.
Nylon PA6 hat vergleichbare Zugfestigkeitswerte, ist aber bei der Schlagzähigkeit überlegen und eignet sich daher besser für Bauteile, die Vibrationen, Stößen oder dynamischen Belastungen ausgesetzt sind.
Bei einem Zahnrad zum Beispiel, das plötzliche Schläge ohne Absplittern aushalten muss, kann PA6 eine höhere Lebensdauer bieten als PA66, sofern Letzteres nicht mit Elastomerzusätzen modifiziert ist.
Außerdem hat PA6 gute Selbstschmiereigenschaften und kann daher für bewegte Bauteile ohne externe Schmierstoffe eingesetzt werden. Diese Kombination von Eigenschaften macht es besonders geeignet für dynamische Anwendungen mit Verschleiß.
| Eigenschaft | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Elastizitätsmodul | Etwas niedriger | Etwas höher |
| Bruchfestigkeit | Etwas niedriger | Etwas höher |
| Zugfestigkeit | Vergleichbar mit PA66 | Vergleichbar mit PA6 |
| Schlagzähigkeit | Höher | Geringer |
| Selbstschmierung | Höher (oft ohne externe Schmierung) |
Geringer |
Unsere Tradition in der Nylonverarbeitung
Schon in den 1970er-Jahren fertigte Corti Srl im Spritzgießverfahren Nylonbauteile aus der Familie Akulon®, etwa Zahnräder und Buchsen für handbetätigte Mechanismen in industriellen Anwendungen wie Hubsystemen für Rollläden und Sonnenschutz.
Akulon ist eine eingetragene Marke von Envalior, deren Wurzeln auf die traditionsreiche Enka Glanzstoff Plastics N.V. zurückgehen, einen weltweit führenden Hersteller technischer Hochleistungspolyamide.
Diese Bauteile werden mit komplexen Geometrien gefertigt und erfordern dank der Präzision des Spritzgießens keine mechanische Nachbearbeitung.

Thermische Eigenschaften
Nylon PA66 kann dauerhaft bis 120–130 °C eingesetzt werden, während Nylon PA6 für Anwendungen bis etwa 100 °C empfohlen wird. Oberhalb dieser Schwellen verliert PA6 schneller an Steifigkeit, was seinen Einsatz bei hohen Temperaturen begrenzt.
Die genannten Einsatztemperaturen beziehen sich auf die Werkstoffe in Standardausführung. Zusätze oder Verstärkungen wie Glasfasern oder Wärmestabilisatoren können den empfohlenen Einsatzbereich erweitern oder in manchen Fällen leicht verringern.
Außerdem lässt sich PA6 bei niedrigen Temperaturen etwas besser verarbeiten als PA66. Das ist ein deutlicher Vorteil, vor allem bei komplexen Werkzeugen oder zur Verkürzung der Zykluszeiten.
| Eigenschaft | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Dauergebrauchstemperatur | ~ 100 °C | 120–130 °C |
| Verarbeitungstemperatur | Niedriger | Höher |
Chemische Beständigkeit
PA6 und PA66 sind sehr beständig gegen Öle, Fette, Kraftstoffe und viele organische Lösungsmittel, aber empfindlich gegenüber starken Säuren und besonders aggressiven Oxidationsmitteln. Auch manche konzentrierte Laugen können die Molekularstruktur von Polyamiden schädigen, vor allem in Verbindung mit hohen Temperaturen.
Allgemein hängt die chemische Beständigkeit stark von Konzentration und Temperatur der Chemikalien ab: Eine verdünnte Lösung schadet dem Werkstoff möglicherweise nicht, während derselbe Stoff in konzentrierter Form und bei hohen Temperaturen die Alterung beschleunigen kann.
Verhalten bei Feuchtigkeit
Beide Werkstoffe sind hygroskopisch, sie nehmen also Feuchtigkeit aus der Umgebung auf. Nylon PA6 nimmt jedoch mehr Wasser auf als Nylon PA66: etwa 1,3 % gegenüber 0,8 % unter Normbedingungen von 23 °C und 50 % relativer Luftfeuchte. Das kann zu stärkeren Maßänderungen und einem Steifigkeitsverlust über die Zeit führen, ein kritischer Faktor bei Anwendungen, die hohe Maßgenauigkeit und mechanische Stabilität erfordern.
Ist PA6 mit Feuchtigkeit gesättigt, kann es jedoch zäher und weniger spröde werden. Diese Eigenschaft ist nützlich bei dynamischen Anwendungen, in denen die Schlagzähigkeit wichtiger ist als die Maßgenauigkeit.
Dank dieser Eigenschaften eignen sich beide Werkstoffe für viele industrielle Umgebungen, auch bei hoher Feuchtigkeit und wenig aggressiven Chemikalien, etwa im maritimen Bereich, wo Korrosions- und Feuchtigkeitsbeständigkeit entscheidend sind.
| Eigenschaft | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Feuchtigkeits- aufnahme |
~ 1,3 % (bei 23 °C, 50 % r. F.) |
~ 0,8 % (bei 23 °C, 50 % r. F.) |
| Wirkung der Feuchtigkeit |
Höhere Zähigkeit und geringere Sprödigkeit im gesättigten Zustand |
Geringerer Einfluss auf die mechanischen Eigenschaften |
Glasfaserverstärktes Nylon PA6 und PA66: Vorteile und Grenzen
Die Verstärkung mit Glasfasern ist eine der gängigsten Lösungen, um die Leistung von Polyamiden zu verbessern. Kurze, in der Polymermatrix verteilte Fasern erhöhen Steifigkeit, Elastizitätsmodul und Maßhaltigkeit und verringern Schwindung beim Spritzgießen und Feuchtigkeitsaufnahme. Außerdem steigen die Dauergebrauchstemperatur und die Verschleißfestigkeit.
Ein typisches Beispiel ist PA66 GF30 mit 30 % Glasfaser: Dieser Werkstoff verbindet die Steifigkeit und thermische Stabilität von PA66 mit einer deutlich geringeren Schwindung und eignet sich ideal für Strukturbauteile wie Pumpenlaufräder oder mechanische Halterungen unter Dauerlast.
Auch verstärktes PA6 ist weit verbreitet, vor allem wenn eine gute Schlagzähigkeit erhalten bleiben soll, bei gleichzeitig höherer Steifigkeit und Verschleißfestigkeit.
Glasfasern erhöhen jedoch den Abrieb an den Werkzeugen und können die Oberflächengüte der Teile beeinträchtigen. Außerdem ist der verstärkte Werkstoff meist weniger zäh als die unverstärkte Ausführung.
Spritzgießen von Nylon PA6 und PA66: Parameter und Qualität
Das Spritzgießen ist das wichtigste Verfahren, um Nylon zu fertigen Bauteilen zu verarbeiten. Für optimale Ergebnisse muss jede Phase des Prozesses sorgfältig überwacht werden.
Nylon muss vor der Verarbeitung gründlich getrocknet werden, da Restfeuchte Oberflächenfehler, innere Blasen und den Abbau des Polymers durch Hydrolyse verursachen kann. Für PA6 empfehlen sich 12–16 Stunden Trocknung bei 80–90 °C, für PA66 genügen 4–8 Stunden bei denselben Temperaturen. Diese Werte sind Richtwerte und können je nach Umgebungsbedingungen, Werkstofftyp und anfänglichem Feuchtegehalt variieren.
Die Verarbeitungstemperatur liegt bei 230–260 °C für PA6 und 260–290 °C für PA66, während die Werkzeuge auf 80–90 °C gehalten werden, um die Kristallisation des Polymers beim Abkühlen zu fördern und so die mechanischen Eigenschaften des Spritzteils zu verbessern. Der Einspritzdruck liegt bei 80 bis 120 MPa, damit auch komplexe Geometrien vollständig gefüllt werden.
Wie bereits erwähnt, kann PA6 dank der niedrigeren Prozesstemperaturen etwas kürzere Zykluszeiten ermöglichen als PA66. Seine höhere Schwindung erfordert jedoch eine genaue Kontrolle der Kühlung und eine sorgfältige Werkzeugauslegung, um Verformungen und Verzug zu vermeiden.
Die genannten Spritzgießparameter sind Richtwerte, die an das jeweilige Bauteil angepasst werden müssen, etwa an Geometrie, Wandstärke und Werkzeugtyp.
Zu den häufigen Fehlern beim Spritzgießen von Nylon gehören Silberschlieren durch Restfeuchte, Schwindung und Verzug durch ungleichmäßige Kühlung sowie Grate durch zu hohen Druck oder nicht vollständig schließende Werkzeuge. Eine sorgfältige Einstellung der Parameter und eine gute Werkzeugwartung sind entscheidend, um diese Probleme wirksam zu vermeiden.
Anwendungen von Nylon PA6 und PA66 in den Branchen von Corti Srl
Dank ihrer hervorragenden Eigenschaften sind Nylon PA6 und PA66 sehr zuverlässige und vielseitige Kunststofflösungen für zahlreiche Industriezweige. Da sie sowohl unverstärkt als auch glasfaserverstärkt eingesetzt werden können, erweitert sich das Anwendungsspektrum noch: In vielen technischen Bauteilen ersetzen sie Metall, mit Vorteilen bei Gewicht, Kosten und Korrosionsbeständigkeit.
Unsere Lösungen aus PA6 und PA66 werden in vielen industriellen Bereichen eingesetzt. Im Folgenden die wichtigsten Anwendungen, die wir für unsere Kunden entwickeln, abgestimmt auf die technischen Anforderungen der jeweiligen Branche.
Marine und Bootsbau: Wir fertigen Bootszubehör, Strukturbauteile und Befestigungselemente, dank der Beständigkeit gegen Meerwasserkorrosion und aggressive Umgebungen.
Maschinenbau: Wir fertigen Zahnräder, Riemenscheiben, Nocken, Lager und Führungen und nutzen glasfaserverstärkte Typen für leichte und feste Bauteile, die Metall ersetzen und den Schmierbedarf verringern können.
Hydraulik: Wir verwenden PA66 GF30 für Pumpenlaufräder und Anschlussstücke, dank seiner Beständigkeit gegen Druck, hohe Temperaturen und Chemikalien.
Möbelindustrie: Wir fertigen Lenkrollen für Bürostühle, Verbindungsstücke, Halterungen und verstellbare Füße und nutzen dabei die Robustheit und die guten Gleiteigenschaften von Nylon. Außerdem fertigen wir Strukturteile für Gestelle von Betten, Sesseln und Sofas.
Textilindustrie: Wir fertigen Fadenführer, Zahnräder und Verschleißteile, die Haltbarkeit und Beständigkeit gegen mechanische Belastung sichern.
Nylon PA6 oder PA66: die richtige Wahl für den industriellen Spritzguss
Die Wahl zwischen Nylon PA6 und PA66 hängt von vielen Faktoren der jeweiligen Anwendung ab. Muss das Bauteil bei Temperaturen über 100 °C arbeiten, ist PA66 wegen seiner höheren thermischen Stabilität meist vorzuziehen. Bei dynamischen mechanischen Belastungen wie Stößen und Vibrationen bietet PA6 eine höhere Schlagzähigkeit.
Ist Maßgenauigkeit in feuchter Umgebung gefragt, verändert sich PA66 dank seiner geringeren Wasseraufnahme weniger.
Geht es dagegen um niedrigere Herstellkosten, ist PA6 die günstigere Lösung, nicht nur wegen des niedrigeren Rohstoffpreises, sondern auch wegen der niedrigeren Verarbeitungstemperaturen und der etwas kürzeren Zyklen.
Neben den Standardtypen gibt es Sondertypen für gezielte Anforderungen. So verbessert zum Beispiel elastomermodifiziertes PA66 (etwa super-tough) die Schlagzähigkeit.
PA6/66-Copolymere verbinden die Eigenschaften beider Polyamide und erreichen ein optimales Gleichgewicht zwischen Steifigkeit, Zähigkeit und Feuchtigkeitsaufnahme.
Fazit
Nylon PA6 und PA66 sind grundlegende Werkstoffe im industriellen Spritzguss. Wer diese Polyamide genau kennt, kann ihre Leistung in der jeweiligen Anwendung voll ausschöpfen.
Mit über sechzig Jahren Erfahrung ist Corti Srl der ideale Partner, um Nylonbauteile nach Maß zu beraten, zu konstruieren und zu fertigen, mit Präzision, Qualität und Zuverlässigkeit.
Kontaktieren Sie uns für weitere Informationen.
Werkstoffe: PA 6 / PA 66