Moldeo por inyección de materias plásticas: proceso, parámetros y control de calidad
Actualizado: mayo de 2026
El moldeo por inyección de materias plásticas es un proceso productivo muy utilizado para fabricar en serie componentes con una alta precisión dimensional.
El proceso consiste en fundir polímeros en forma de granza, que después se inyectan a la presión adecuada dentro de un molde metálico.
Esta tecnología permite producir componentes incluso con geometrías complejas, garantizando una alta eficiencia y repetibilidad productiva.
Cómo funciona el moldeo por inyección
El ciclo productivo del moldeo por inyección es un proceso termomecánico dividido en fases sucesivas, que deben supervisarse para garantizar la calidad y la estabilidad dimensional del componente.
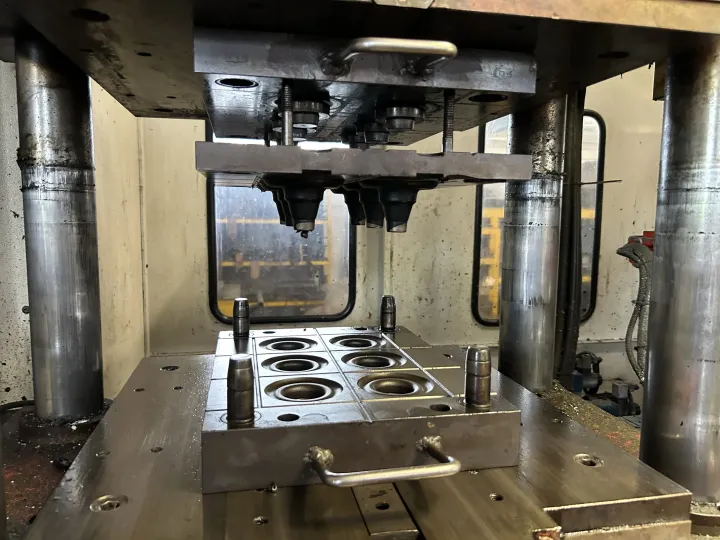
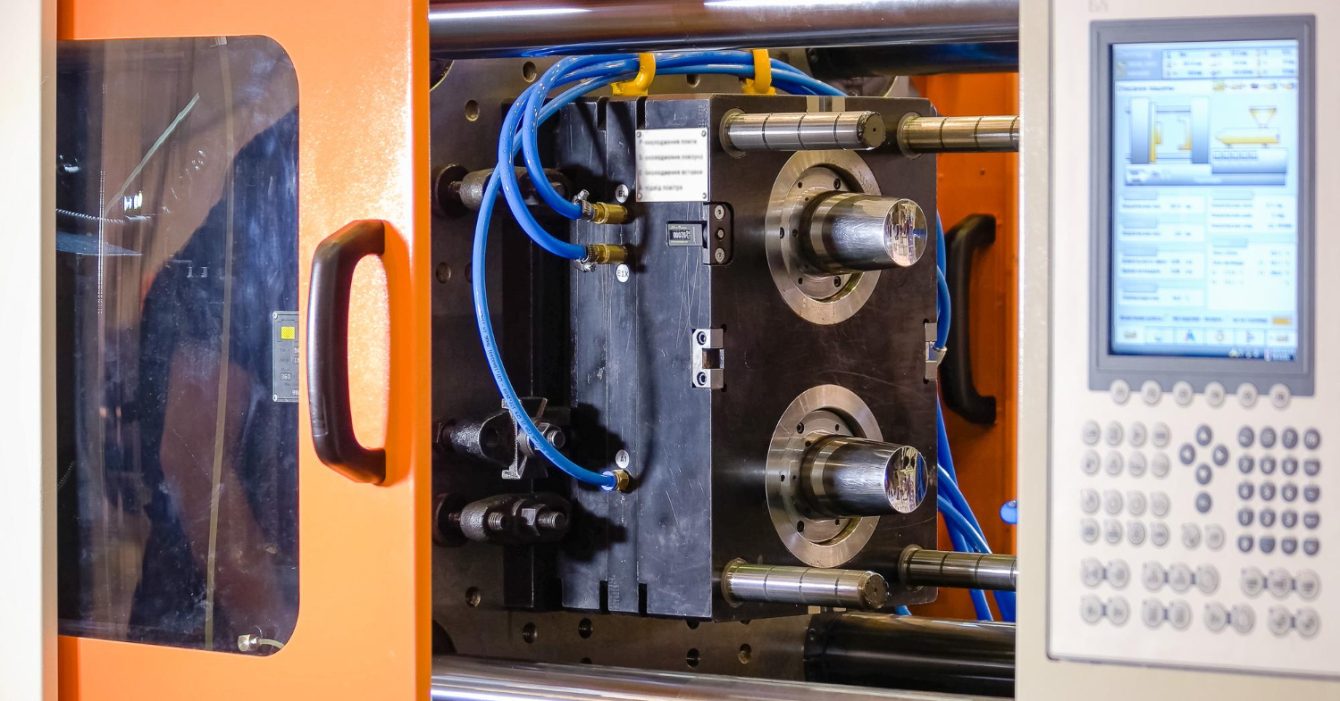
En Corti Srl, cada fase está diseñada para maximizar la precisión y optimizar los tiempos de ciclo, también gracias al uso de moldes de inyección diseñados a medida. El proceso se realiza con la prensa de inyección.
1. Preparación del material
El material plástico, en forma de granza, se introduce en la tolva de alimentación. En el caso de polímeros higroscópicos, como el nailon (PA6/PA66) o el PC (policarbonato), es necesario un tratamiento previo de secado en hornos específicos para reducir el contenido de humedad y evitar defectos superficiales como las vetas plateadas o problemas estructurales.
2. Inyección y fusión del material
El material se conduce al cilindro de plastificación, donde se funde mediante la combinación de calor (temperaturas de entre 120 °C y 360 °C) y la acción mecánica del husillo de plastificación. El material fundido se inyecta en el molde a la presión adecuada, garantizando el llenado completo de la cavidad incluso con geometrías complejas o paredes delgadas.
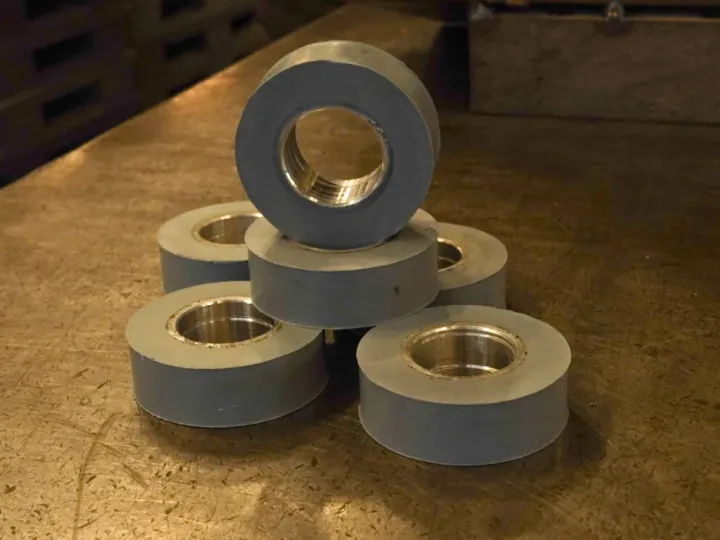
En esta fase, el husillo dosifica y transfiere el material a través de la boquilla al molde cerrado. En el caso del sobremoldeo sobre insertos metálicos, estos se colocan en el molde antes del cierre.
3. Enfriamiento y solidificación
El material se enfría dentro del molde hasta su completa solidificación. La temperatura se controla mediante canales de líquido refrigerante integrados, que permiten una disipación uniforme del calor y garantizan la estabilidad dimensional de la pieza.
4. Extracción del molde
Al terminar el enfriamiento, el molde se abre y los expulsores permiten extraer el componente. En esta fase se retira la mazarota, es decir, el residuo del canal de alimentación generado durante el proceso.
Cuándo conviene el moldeo por inyección y cuándo no es la opción ideal
El moldeo por inyección es una solución eficaz para la producción en serie de componentes de plástico, en particular cuando los volúmenes permiten amortizar la inversión inicial en el molde.
Entre las principales ventajas del proceso figuran la alta productividad con tiempos de ciclo reducidos (pueden durar apenas unos segundos) y la posibilidad de obtener geometrías complejas con tolerancias estrechas.
Sin embargo, el proceso tiene algunos límites: no resulta económicamente ventajoso para prototipos o series pequeñas, para las que pueden ser más adecuadas tecnologías como la impresión 3D. Además, requiere un plazo inicial para el diseño y la construcción de los moldes que suele ser de 4 a 12 semanas.
Con geometrías sencillas o en el caso de artículos de caucho, el moldeo por compresión puede ser una alternativa más conveniente.
Los materiales termoplásticos para el moldeo por inyección
La selección de los materiales en el moldeo por inyección influye directamente en las prestaciones mecánicas, térmicas y químicas del producto final. La elección no se limita a la resina, sino que busca el equilibrio entre procesabilidad, estabilidad dimensional y requisitos funcionales.
| Clase de polímero | Ejemplos | Propiedades principales | Ejemplos de aplicaciones industriales |
|---|---|---|---|
| Estándar | PP, PE, PS (también sin ftalatos) | Economía, ligereza, facilidad de procesado | Tapones, envases, componentes técnicos de gran consumo |
| Polímeros técnicos | ABS, PA6, PA66, POM | Resistencia mecánica, rigidez, resistencia al desgaste | Engranajes, casquillos, componentes de automoción |
| Polímeros técnicos de altas prestaciones | ULTEM® (PEI), PC | Alta resistencia térmica, autoextinguible UL 94 V-0, transparencia óptica | Componentes para los sectores médico, de iluminación y ferroviario |
| Elastómeros termoplásticos | TPU, SEBS | Alta elasticidad, resistencia a la abrasión y a los agentes químicos, biocompatibilidad | Juntas, antivibratorios, componentes médicos y de automoción |
Corti Srl emplea materias primas certificadas seleccionadas según la aplicación y las prestaciones requeridas, con propiedades que incluyen resistencia química, comportamiento autoextinguible según UL 94 V-0 y, para ámbitos de aplicación específicos, biocompatibilidad y prestaciones termomecánicas.
La selección de los materiales se realiza en colaboración con el cliente en la fase de diseño.
Los parámetros de proceso que determinan la calidad del componente
Las tolerancias en el moldeo por inyección dependen del control de los parámetros de proceso, entre ellos:
- Temperatura del material/cilindro: debe mantenerse dentro de un rango controlado (±10 °C respecto al valor de consigna). Temperaturas superiores pueden causar la degradación del polímero, mientras que temperaturas inferiores pueden aumentar la viscosidad y dificultar el llenado de la cavidad.
- Velocidad y presión de inyección: influyen en el llenado de la cavidad del molde. Presiones insuficientes pueden generar defectos dimensionales y contracciones fuera de tolerancia, mientras que velocidades excesivas pueden provocar sobrecalentamientos localizados y defectos superficiales.
- Uniformidad del enfriamiento: incide en la estabilidad dimensional final del componente. Un enfriamiento no uniforme es una de las principales causas de deformaciones tras la extracción.
El control de estos parámetros se integra con el diseño del componente y del molde:
- Diseño del componente: una correcta distribución de los espesores reduce el riesgo de deformaciones y concentraciones de tensión.
- Diseño del molde: la posición de los puntos de inyección y de los canales de refrigeración debe diseñarse para garantizar un llenado uniforme del molde y una disipación térmica controlada.
Defectos en el moldeo por inyección: causas y soluciones técnicas
Corti Srl supervisa y analiza constantemente los principales puntos críticos del proceso, también mediante sistemas de control y monitorización en clave de Industria 4.0, e interviene con soluciones técnicas específicas para garantizar la calidad del componente terminado. A continuación se indican los principales defectos que pueden aparecer en el moldeo por inyección.
Marcas de quemado (burn marks)
Aparecen como manchas oscuras o carbonizadas en la superficie del componente, que comprometen su calidad estética y, en algunos casos, sus prestaciones.
Causas:
- Temperatura excesiva en el cilindro de plastificación
- Tiempo de permanencia prolongado del material en el cilindro de plastificación
- Presencia de aire atrapado en el molde que se sobrecalienta durante la inyección
Soluciones y prevención:
- Reducción de la temperatura del cilindro de plastificación
- Optimización de los parámetros de inyección y ajuste del tonelaje de la prensa
- Revisión del sistema de evacuación del aire para mejorar los respiraderos del molde
Líneas de soldadura (weld lines)
Se forman en los puntos en los que dos frentes de material fundido se encuentran durante el llenado del molde, con posibles consecuencias estéticas y mecánicas.
Causas:
- Frentes de flujo que no se sueldan correctamente
- Temperatura del material y/o del molde demasiado baja
- Velocidad de inyección inadecuada
Soluciones y prevención:
- Aumento y optimización de la temperatura del material y/o del molde
- Ajuste de la velocidad de inyección para favorecer la correcta soldadura de los flujos
- Optimización del diseño del molde
- Evaluación del uso de materiales o aditivos con mayor fluidez
Vacíos y porosidad
Se manifiestan como cavidades internas o superficiales, generalmente localizadas en las secciones más gruesas del componente, con posibles efectos sobre las prestaciones mecánicas.
Causas:
- Contracción excesiva del material durante el enfriamiento
- Presión de mantenimiento insuficiente para compensar la contracción volumétrica natural del material
- Geometrías del componente o defectos de diseño del molde y/o del punto de inyección que generan variaciones de espesor
Soluciones y prevención:
- Ajuste de los tiempos de enfriamiento para garantizar una solidificación uniforme
- Aumento y optimización de la presión de mantenimiento
- Optimización del diseño del molde para reducir las diferencias de espesor
- Selección de materiales con bajo coeficiente de contracción
Deformaciones y contracción (warping)
Se presentan como variaciones en la geometría del componente respecto al modelo CAD, con posibles efectos sobre las tolerancias y el montaje.
Causas:
- Enfriamiento no uniforme del componente durante la solidificación
- Desequilibrio en el llenado del molde
- Distribución no homogénea de la presión de inyección y/o del tiempo y/o de la presión de mantenimiento
Soluciones y prevención:
- Optimización del sistema de refrigeración del molde para garantizar una disipación térmica uniforme
- Optimización del diseño del molde para favorecer un llenado uniforme
- Optimización de los parámetros de inyección y mantenimiento
- Selección de materiales con baja tendencia a la contracción y a la deformación
Por qué elegir Corti Srl para el moldeo por inyección
Corti Srl trabaja desde 1961 en el moldeo de materias plásticas, con un enfoque de ingeniería centrado en el control de los procesos y en la gestión de producciones técnicas complejas.
Para apoyar los mercados internacionales, la empresa acompaña proyectos destinados a los mercados de Oriente Medio, donde la demanda de componentes técnicos Made in Italy crece con fuerza.
La experiencia adquirida en el moldeo por inyección por encargo permite procesar polímeros técnicos avanzados y fabricar componentes con geometrías complejas y tolerancias estrechas.
El uso de tecnologías de Industria 4.0 permite supervisar en tiempo real los parámetros críticos, como la temperatura, la presión y los tiempos de ciclo, lo que contribuye a la eficiencia y a la reducción de los residuos, con un impacto positivo en la sostenibilidad de la producción.
La capacidad productiva cubre un amplio rango de tamaños, desde el moldeo de microcomponentes de pocos gramos hasta piezas con un peso máximo de 1.400 gramos, lo que garantiza flexibilidad de aplicación.
El codiseño, apoyado por el modelado CAD y el prototipado 3D, permite optimizar geometrías y materiales ya en la fase de diseño, mejorando la eficiencia y reduciendo los tiempos de industrialización.
La fiabilidad del proceso se refleja también en la fabricación de componentes de plástico certificados para aplicaciones de alta responsabilidad, incluidas soluciones destinadas a los sistemas de seguridad de la Villa Olímpica de Milano Cortina 2026.
Asesoramiento técnico
Puede solicitar un asesoramiento técnico o un presupuesto personalizado según sus necesidades específicas. Para más información, le invitamos a contactarnos.
FAQ
¿Cómo funciona el moldeo por inyección?
El moldeo por inyección consiste en fundir granza de plástico dentro de un cilindro calentado e inyectarla después a la presión adecuada en un molde metálico mediante una prensa de inyección. El material se enfría y solidifica adoptando la forma de la cavidad, antes de ser expulsado mecánicamente. Es uno de los métodos más eficientes para la producción en serie de componentes de plástico complejos.
¿Cuáles son las fases del moldeo por inyección?
Las principales fases del proceso son: preparación del material, inyección y fusión, enfriamiento y solidificación, extracción del molde. El ciclo es continuo y permite la producción en serie.
¿Cuáles son los materiales plásticos más utilizados?
Entre los materiales más comunes figuran el PE (polietileno), el PP (polipropileno), el ABS y el nailon. Para aplicaciones críticas se utilizan polímeros técnicos de altas prestaciones, como el ULTEM® (PEI) y el PC (policarbonato), o elastómeros como el TPU (poliuretano termoplástico) y el SEBS (estireno-etileno-butileno-estireno). La elección depende de los requisitos de resistencia térmica, mecánica y química, así como de las condiciones de trabajo y de las limitaciones de diseño.
¿Cuáles son los defectos más comunes en el moldeo por inyección y cómo se resuelven?
Entre los principales defectos del moldeo por inyección figuran las quemaduras, las líneas de soldadura, los vacíos y la porosidad y las deformaciones de la pieza. Se resuelven actuando sobre los parámetros de proceso (presión, temperatura y tiempos de enfriamiento) y mejorando el diseño de los respiraderos del molde.
¿Cuándo conviene confiar en una empresa de moldeo por inyección por encargo?
Confiar en un socio cualificado es ventajoso por sus competencias técnicas especializadas, la reducción de los costes fijos de producción y el acceso a tecnologías avanzadas en clave de Industria 4.0. Además, permite optimizar las actividades de codiseño y gestionar todo el ciclo de vida del producto, sin necesidad de mantener internamente un departamento de producción propio.