Vai al contenuto

Lavorazioni

Componenti personalizzati in plastica, gomma e silicone, conto terzi

Produciamo su disegno del cliente con quattro tecniche di stampaggio. Per ogni componente progettiamo e costruiamo lo stampo nella nostra officina, scegliamo il materiale e definiamo il processo più adatto alle quantità e alle condizioni d’uso.

Stampaggio a iniezione di materie plastiche

I granuli di polimero vengono fusi e iniettati in uno stampo metallico progettato su misura. Il processo produce in serie componenti precisi e ripetibili, anche con geometrie complesse e pareti sottili.

Fasi del processo

  1. Preparazione del materiale I granuli entrano nella tramoggia; i polimeri igroscopici come PA 6, PA 66 e PC vengono prima essiccati, per evitare difetti superficiali e strutturali.
  2. Fusione e iniezione Il materiale fonde nel cilindro di plastificazione tra 120 °C e 360 °C e viene iniettato nello stampo chiuso. Per il sovrastampo su inserti metallici, gli inserti vengono posizionati nello stampo prima della chiusura.
  3. Raffreddamento e solidificazione Avviene con canali refrigeranti integrati nello stampo, per garantire la stabilità dimensionale.
  4. Estrazione dallo stampo Gli espulsori estraggono il pezzo e si rimuove la materozza.

Co-design

Modellazione CAD e prototipazione 3D permettono di ottimizzare geometria e materiale già in fase di progetto.

Quando conviene

Per produzioni in serie, quando i volumi ammortizzano lo stampo. Per prototipi e piccole serie è più adatta la stampa 3D; per articoli in gomma o geometrie semplici, lo stampaggio a compressione.
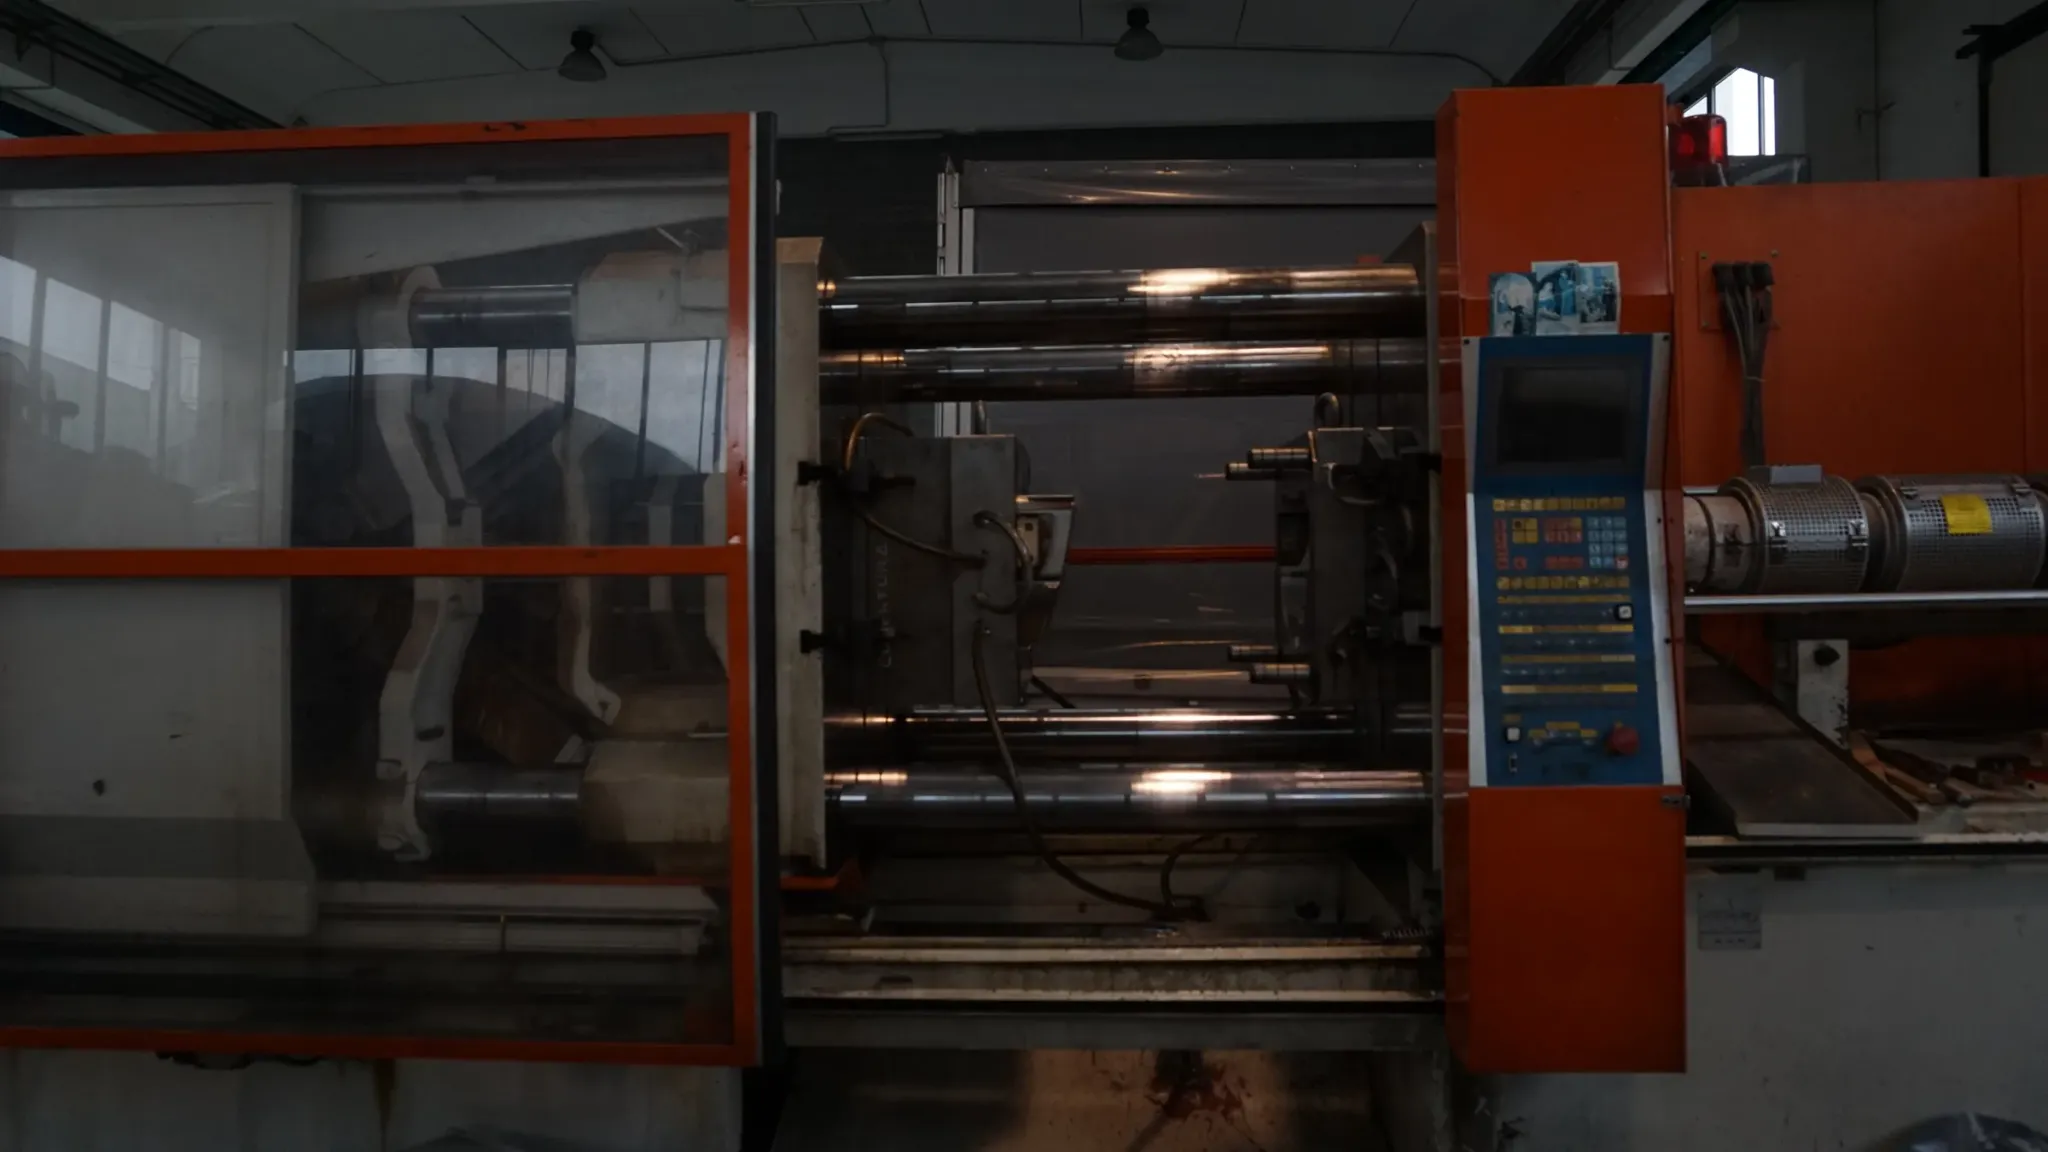
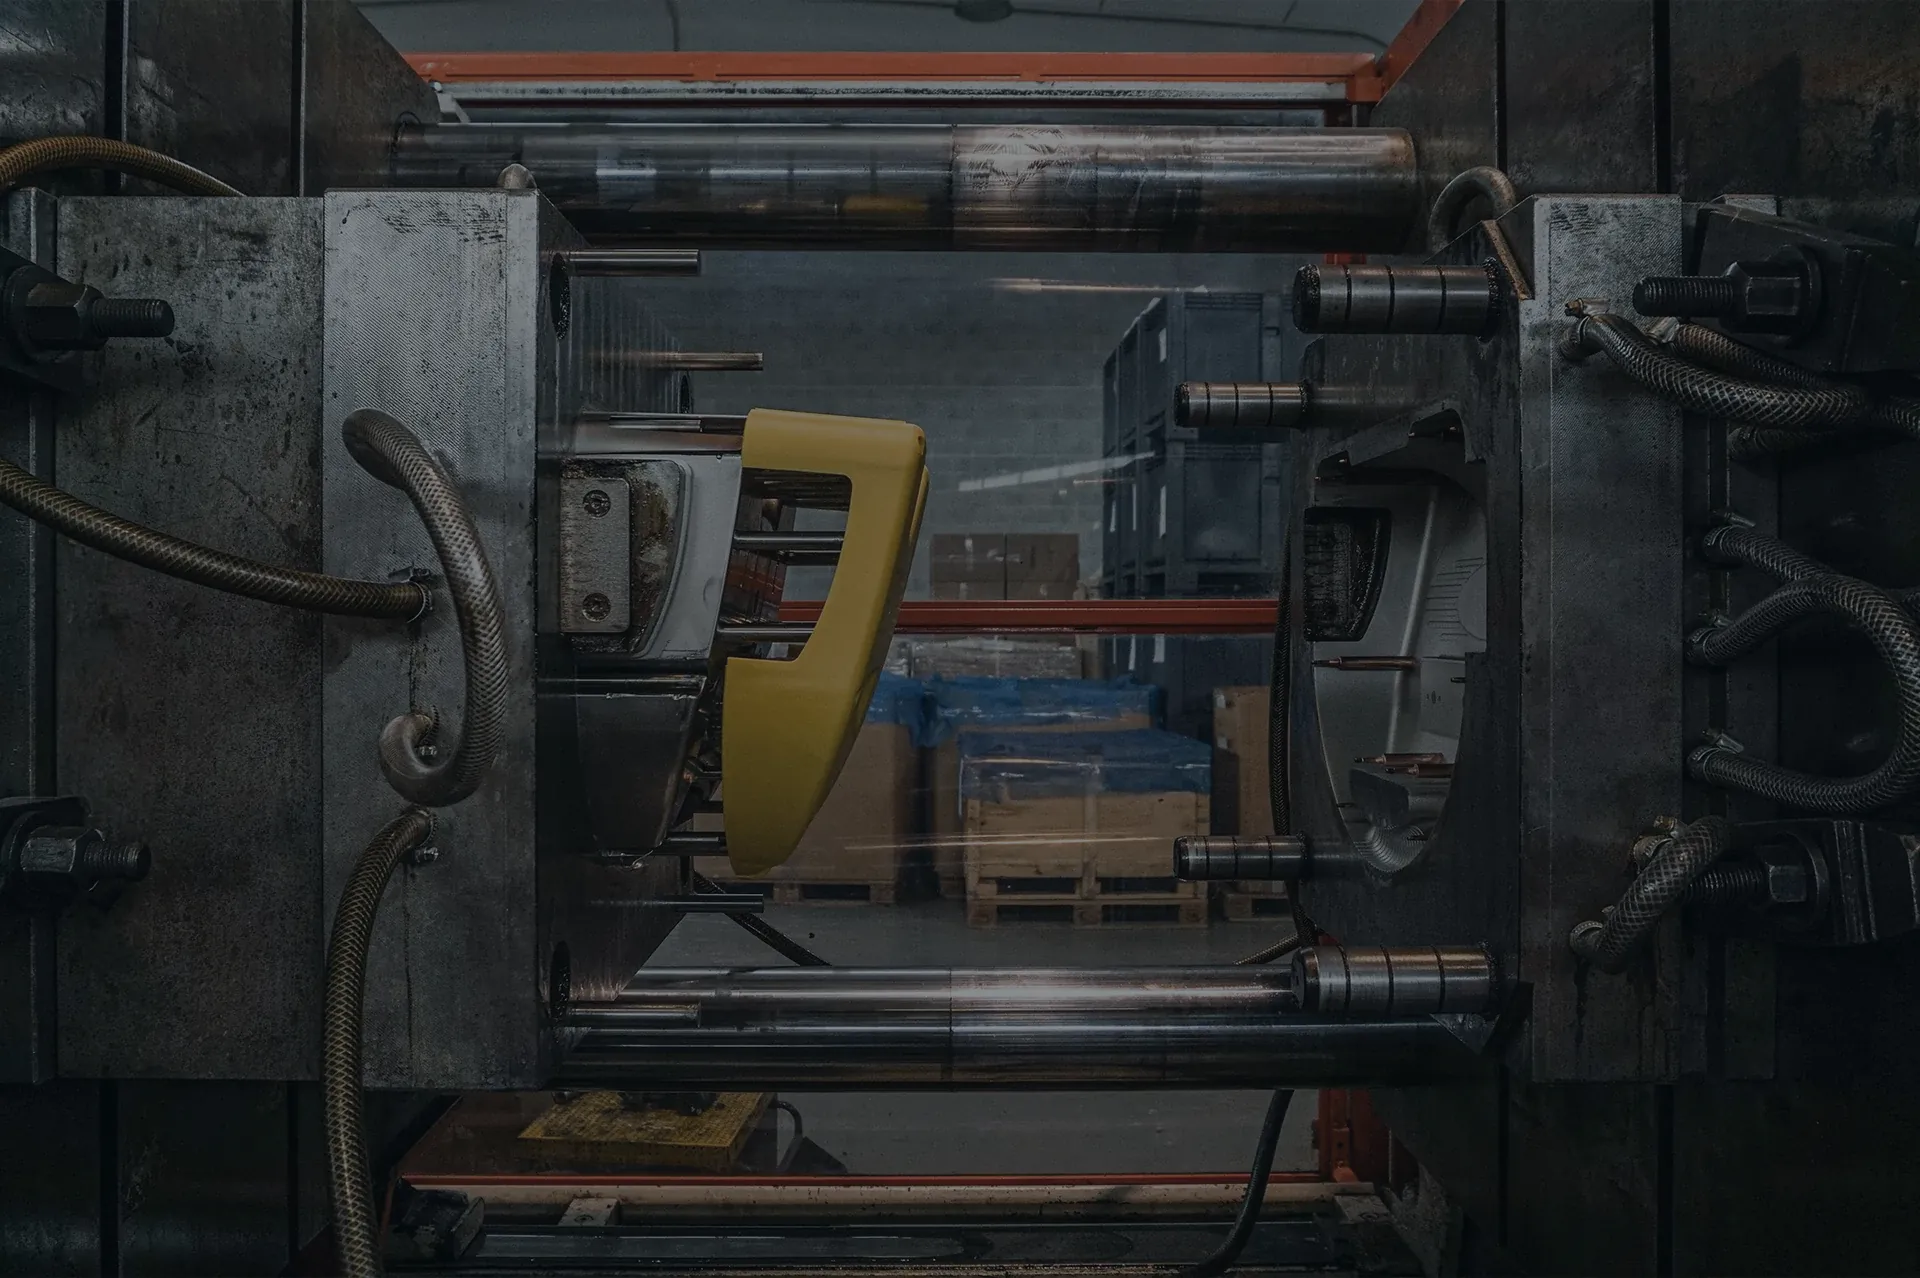
Pressa per lo stampaggio a iniezione nello stabilimento Corti Srl
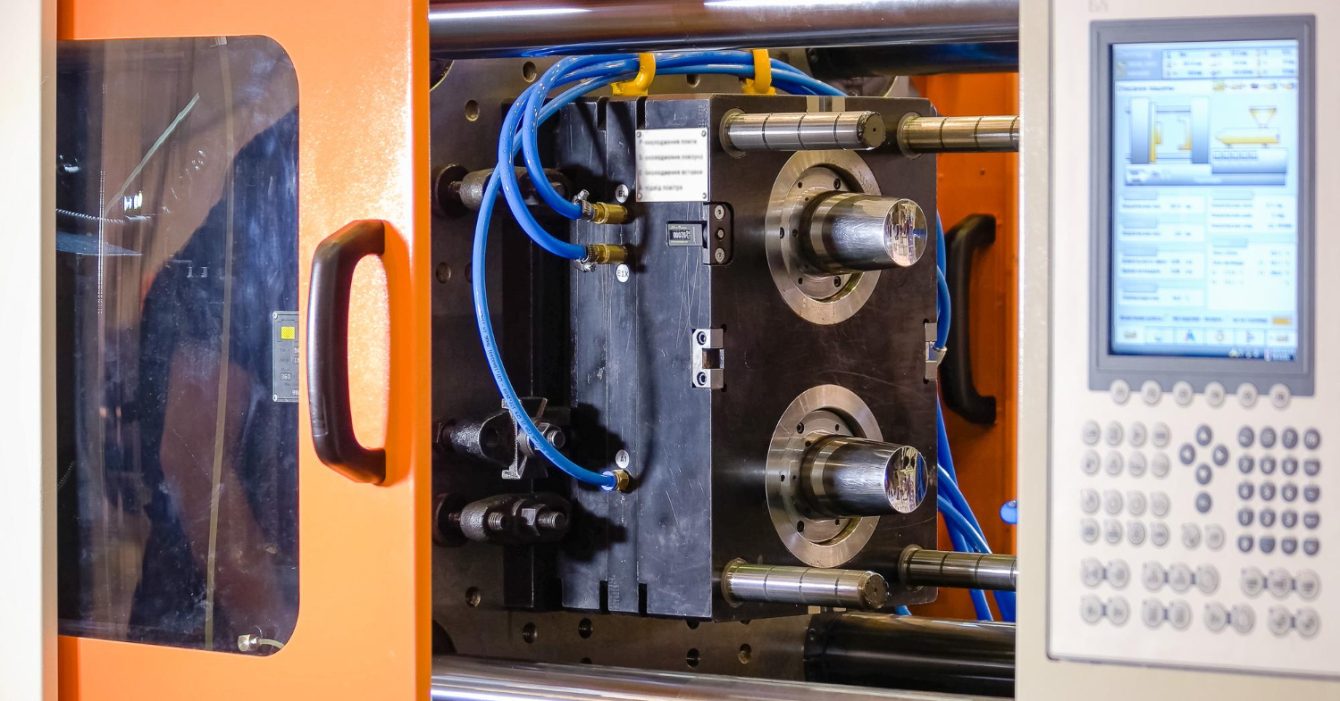
Stampo montato in una pressa per lo stampaggio a iniezione
Stampo montato in pressa
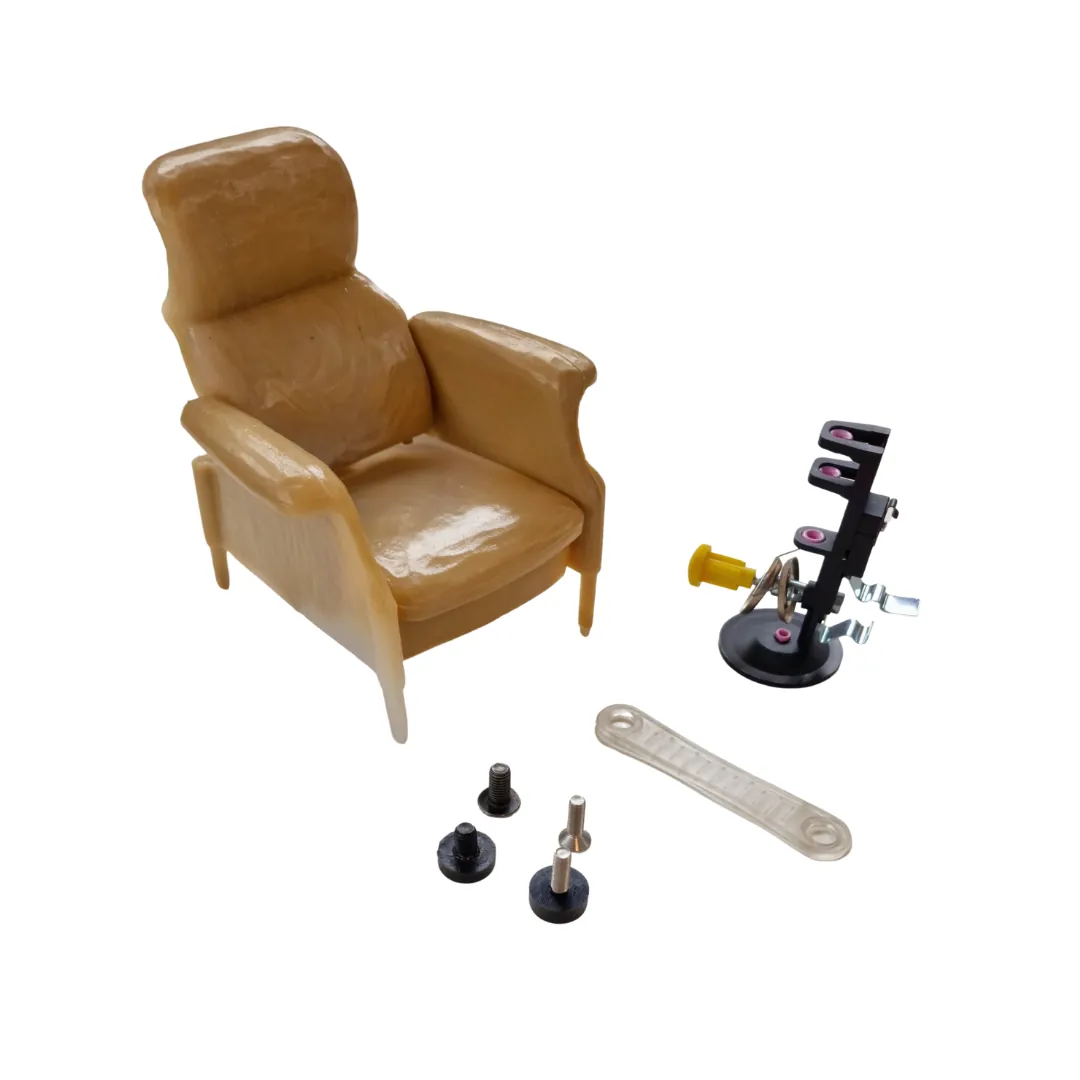
Particolari in plastica stampati a iniezione
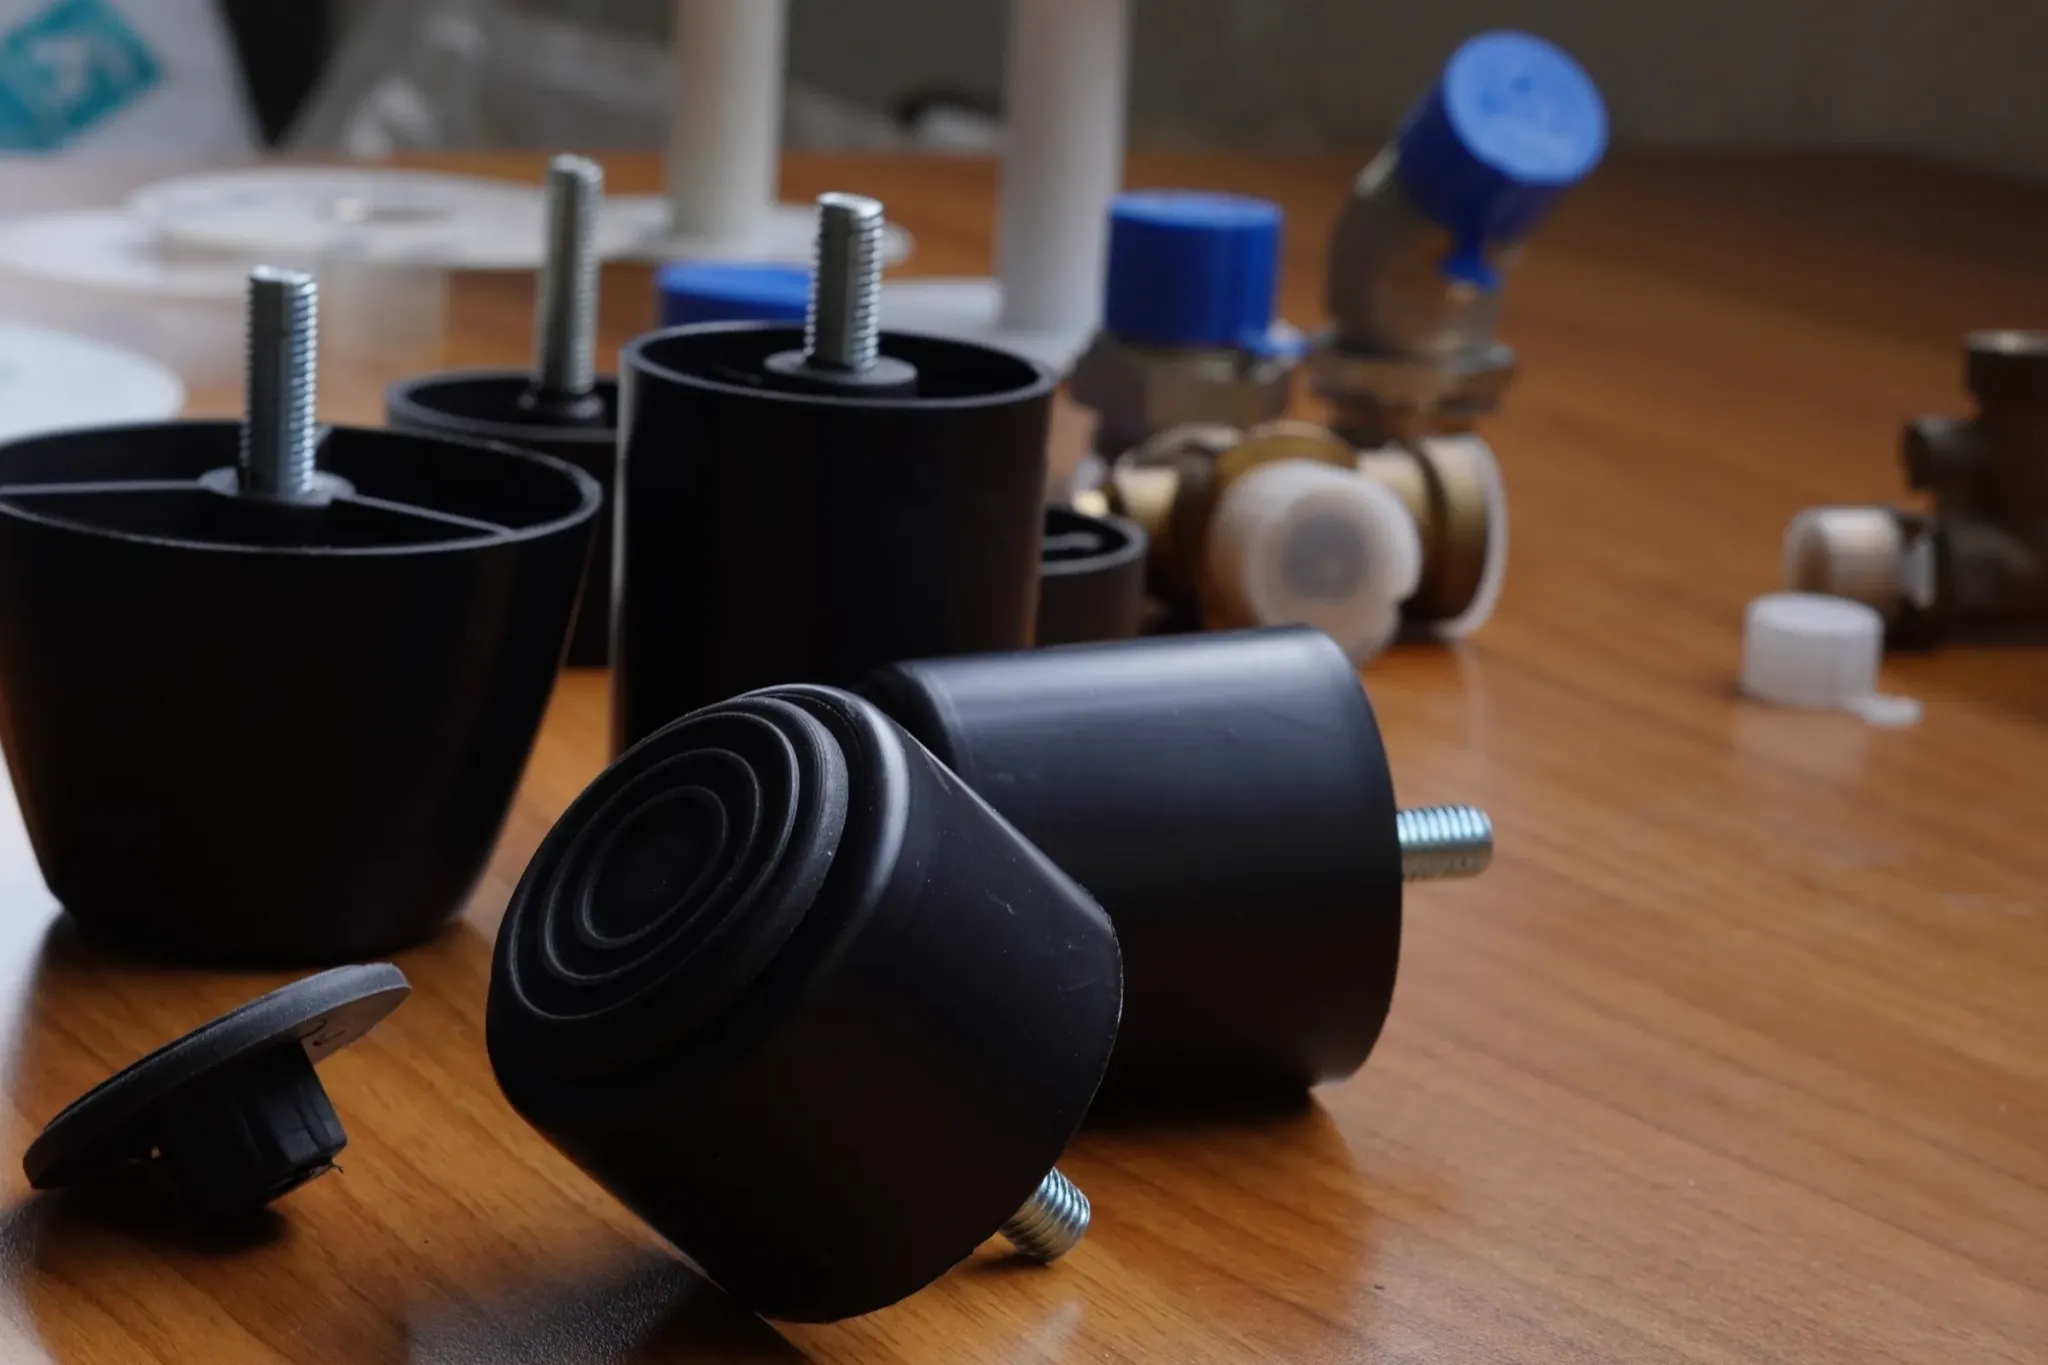
Piedini per tavoli e poltrone
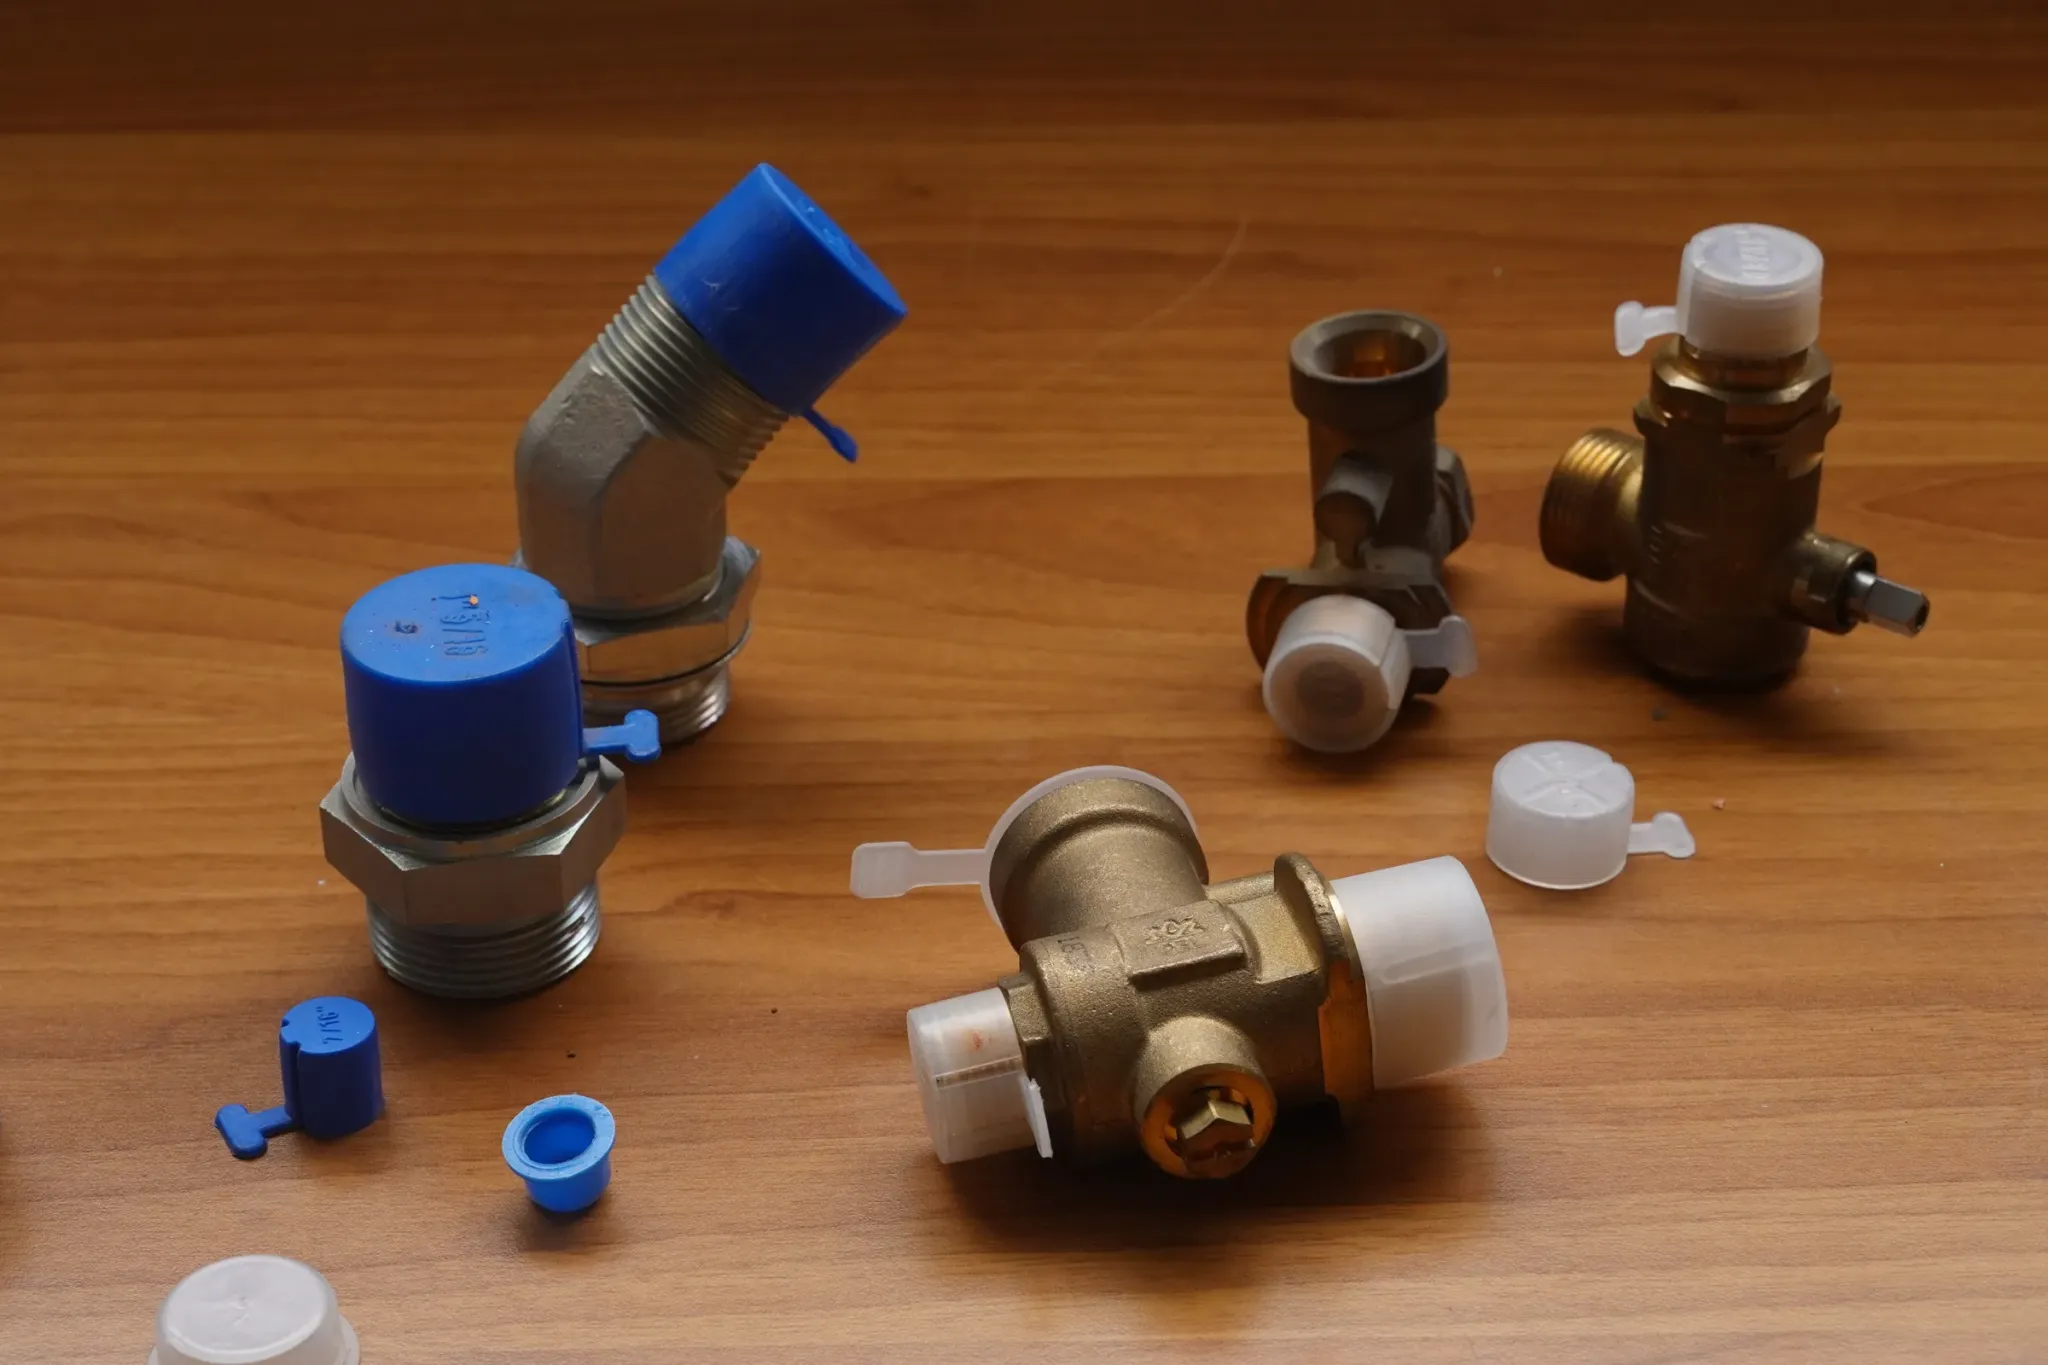
Tappi di protezione per raccorderia idraulica

Approfondisci nell’articolo

Stampaggio a compressione della gomma

La mescola di gomma viene compressa in uno stampo riscaldato e vulcanizzata. La vulcanizzazione trasforma la gomma grezza in un elastomero reticolato, elastico, resistente e durevole.

Fasi del processo

  1. Preparazione della mescola La mescola viene scelta in base alle condizioni d’uso del componente (temperatura, agenti chimici, sollecitazioni, durezza), poi tagliata e dosata in base al volume della cavità.
  2. Inserimento nello stampo Alla chiusura la mescola viene compressa fino a riempire la cavità. Eventuali inserti metallici vengono posizionati prima.
  3. Vulcanizzazione Si svolge tra 140 °C e 170 °C, per 10–90 minuti, secondo la mescola e la dimensione del pezzo.
  4. Estrazione dallo stampo Seguono raffreddamento e sbavatura.

Perché il controllo conta

Temperatura, pressione e tempo determinano la qualità del pezzo. Una vulcanizzazione insufficiente rende la gomma troppo morbida; una eccessiva la rende rigida e fragile.

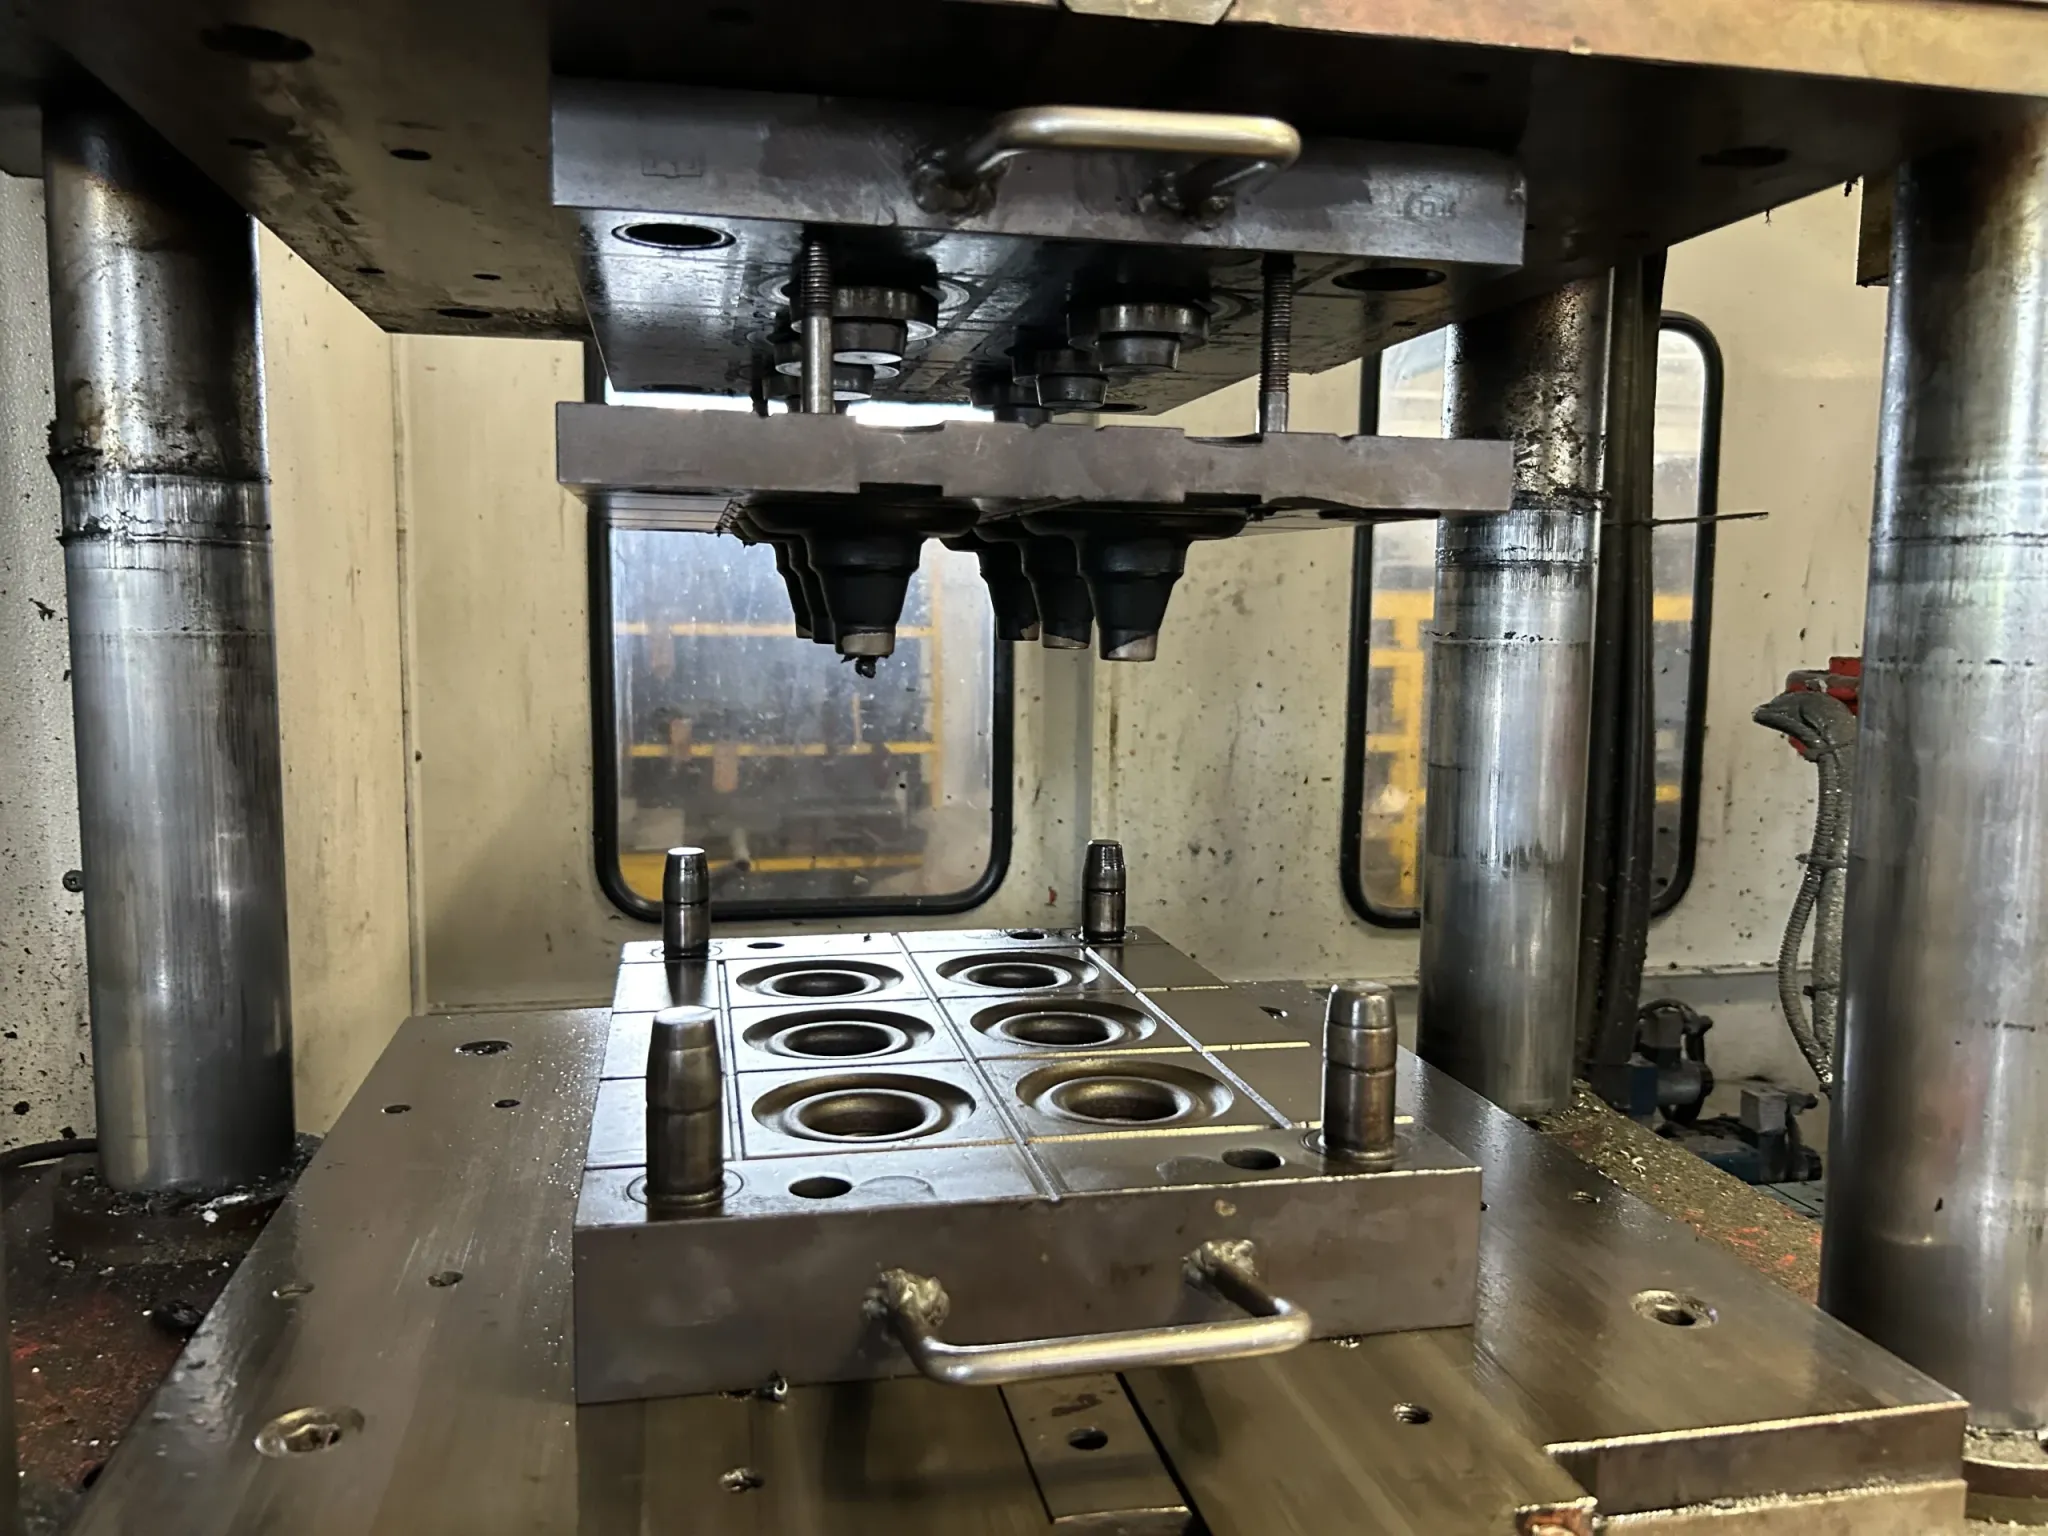
Stampo a compressione a sei cavità aperto nella pressa
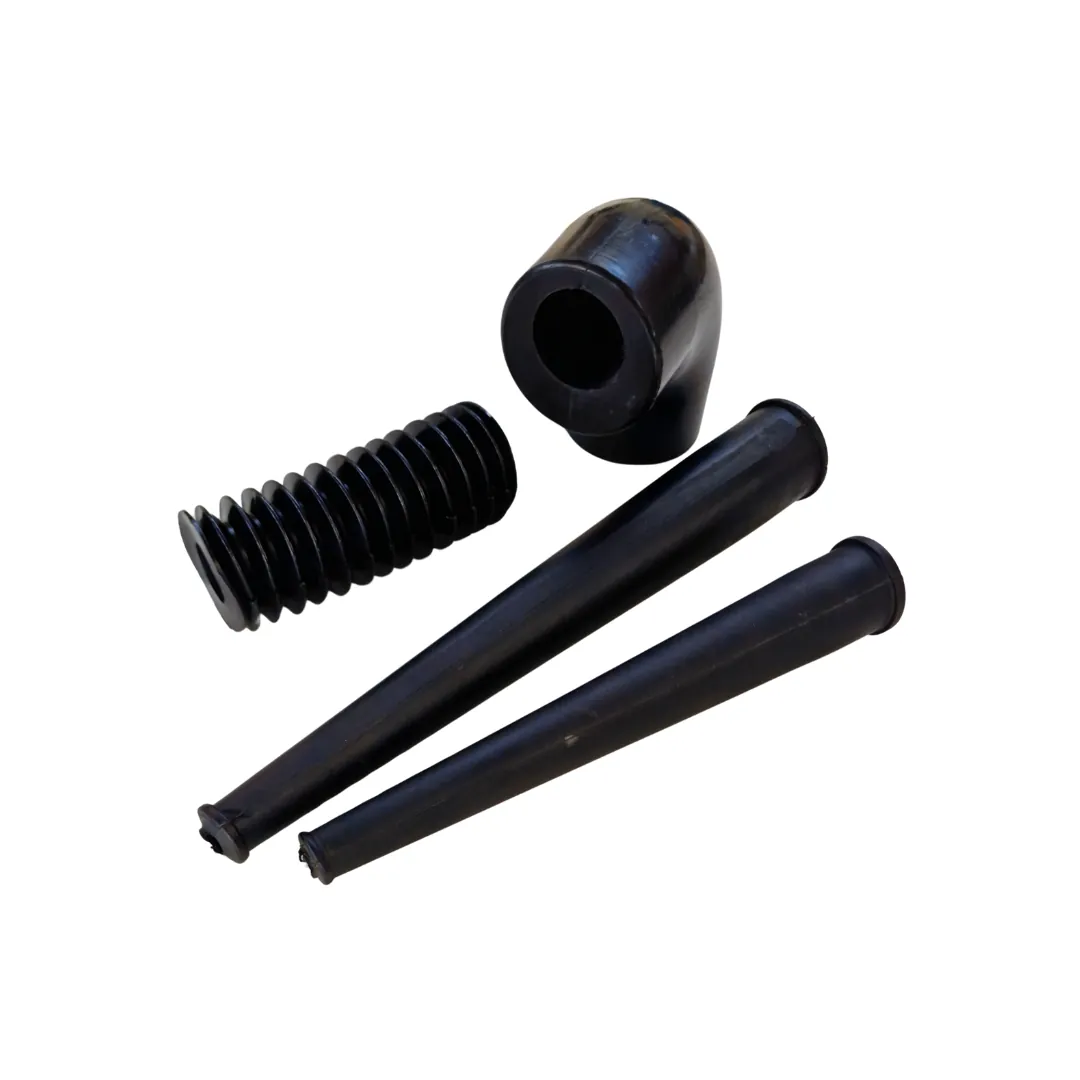
Particolari in gomma stampati a compressione
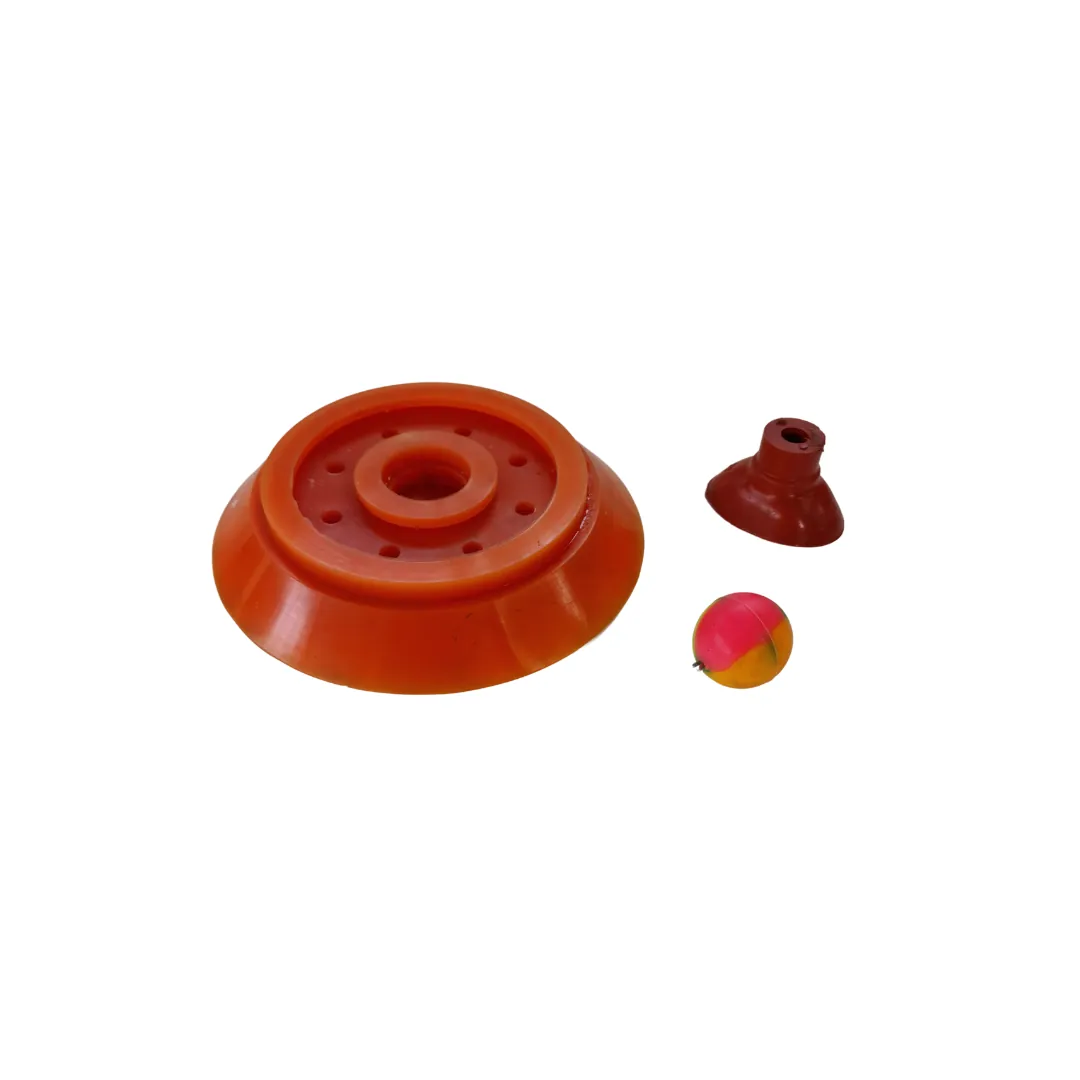
Particolari in silicone
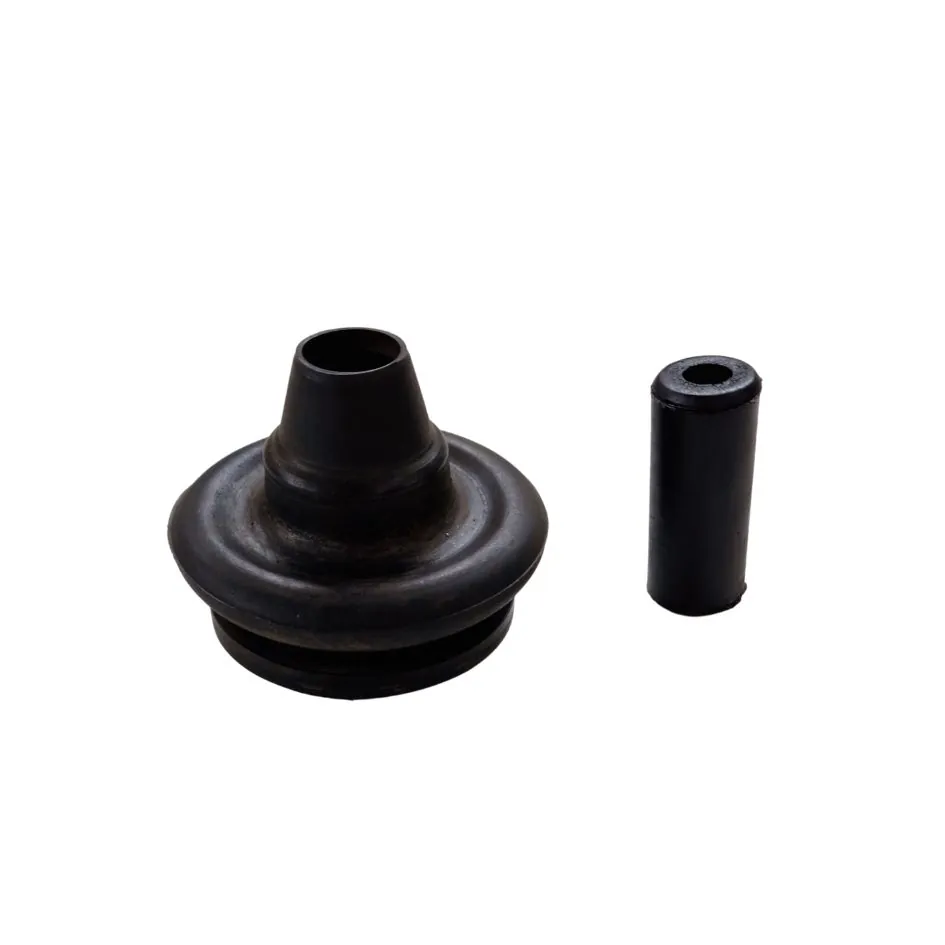
Soffietti e componenti per l’automotive

Approfondisci nell’articolo

Sovrastampaggio gomma-metallo

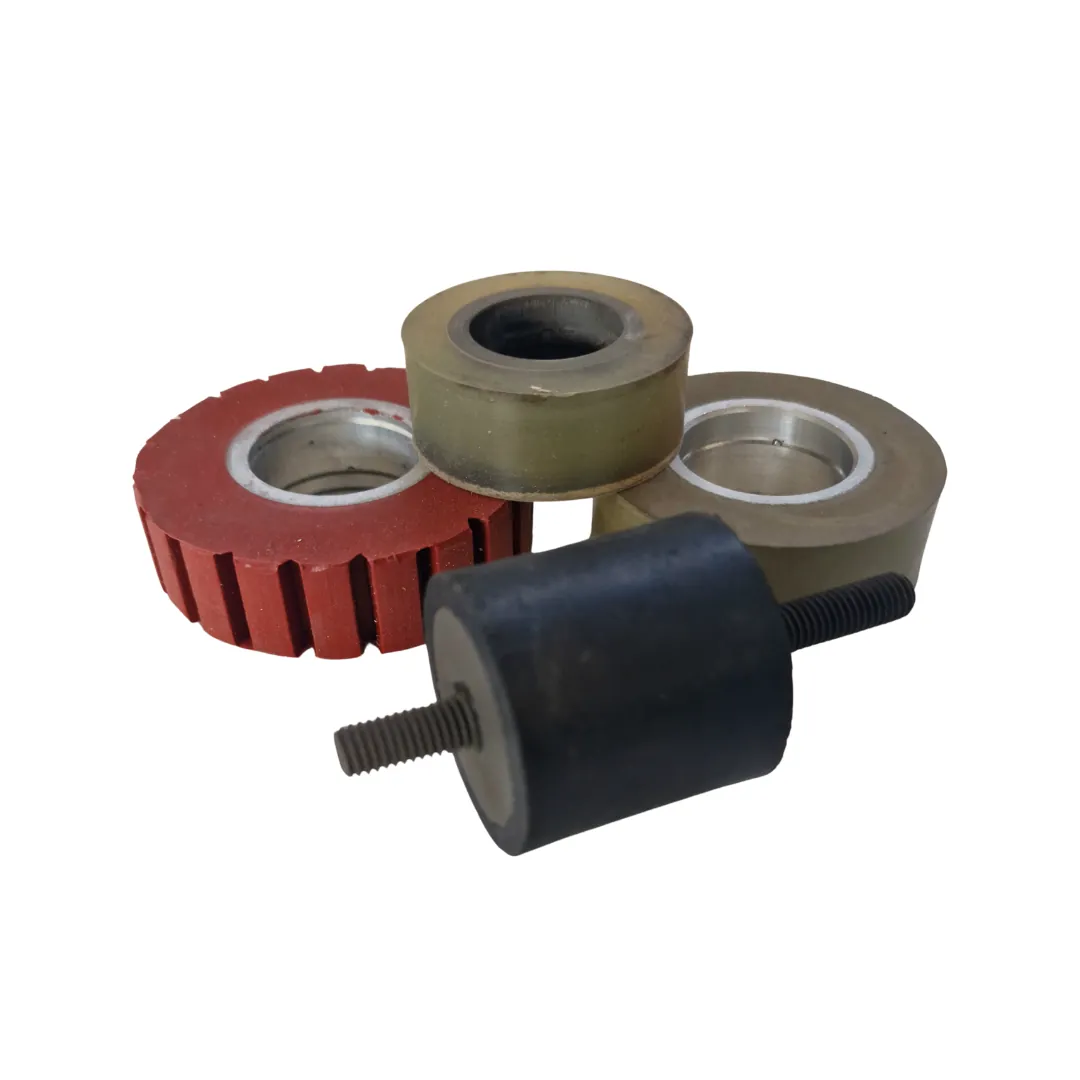
Un inserto metallico viene integrato in modo permanente con la gomma direttamente nello stampo. Si ottiene un componente composito già assemblato: il metallo dà rigidità, la gomma elasticità, tenuta e smorzamento delle vibrazioni.

Fasi del processo

  1. Preparazione dell’inserto L’inserto viene pulito e sabbiato, poi trattato con un primer specifico, scelto in base al metallo e all’elastomero.
  2. Preparazione della gomma La gomma viene pesata e tagliata a strisce.
  3. Stampaggio e vulcanizzazione L’inserto viene posizionato nello stampo e la gomma compressa attorno; la vulcanizzazione avviene tra 140 °C e 170 °C, per 10–90 minuti.
  4. Estrazione dallo stampo e sbavatura

Doppio legame

Il legame è chimico (primer e reticolazione) e meccanico (sottosquadri progettati sull’inserto).

Quale processo

Con gli elastomeri termoindurenti (EPDM, NBR, silicone) si sovrastampa a compressione; con gli elastomeri termoplastici (TPE, TPU, SEBS) si sovrastampa a iniezione.

Vantaggi

  • adesione strutturale permanente
  • niente incollaggio né montaggio manuale
  • due materiali con funzioni diverse in un solo pezzo
  • geometrie complesse
  • maggiore durata
  • componenti più leggeri

Applicazioni per settore

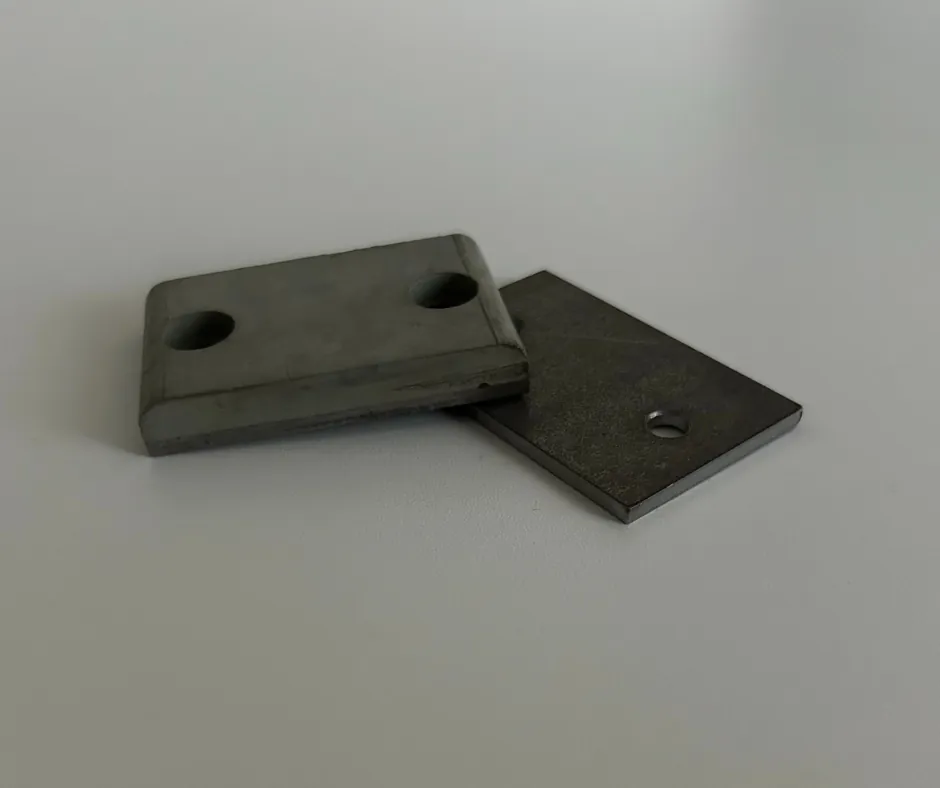
Tassello gommato per nastro trasportatore
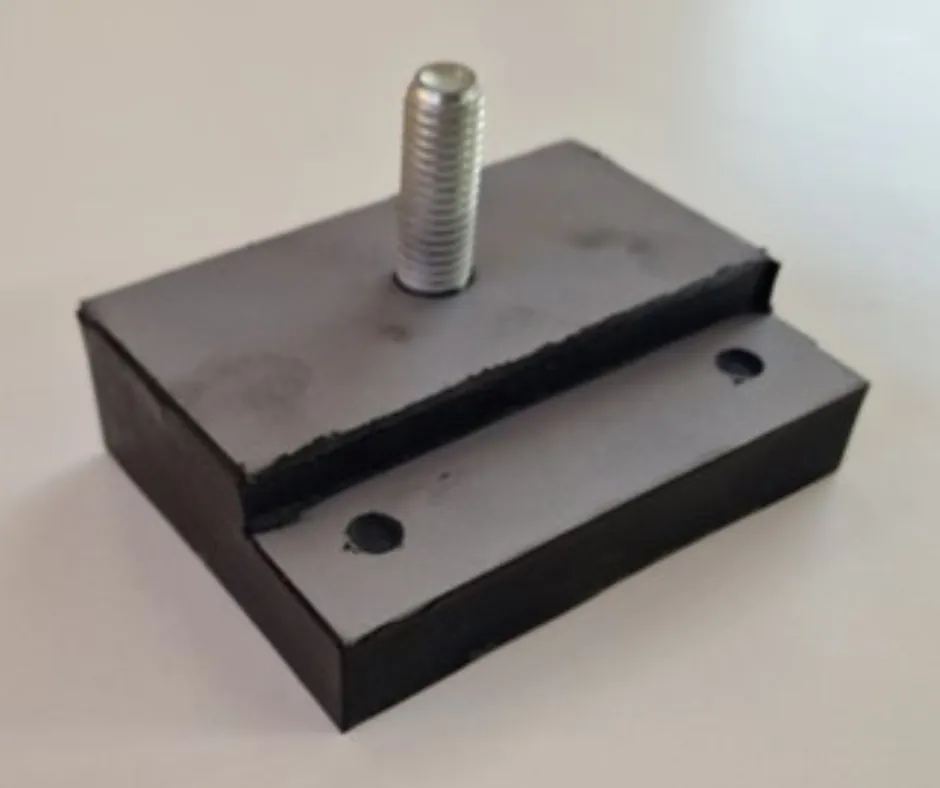
Tampone antivibrante gomma-metallo
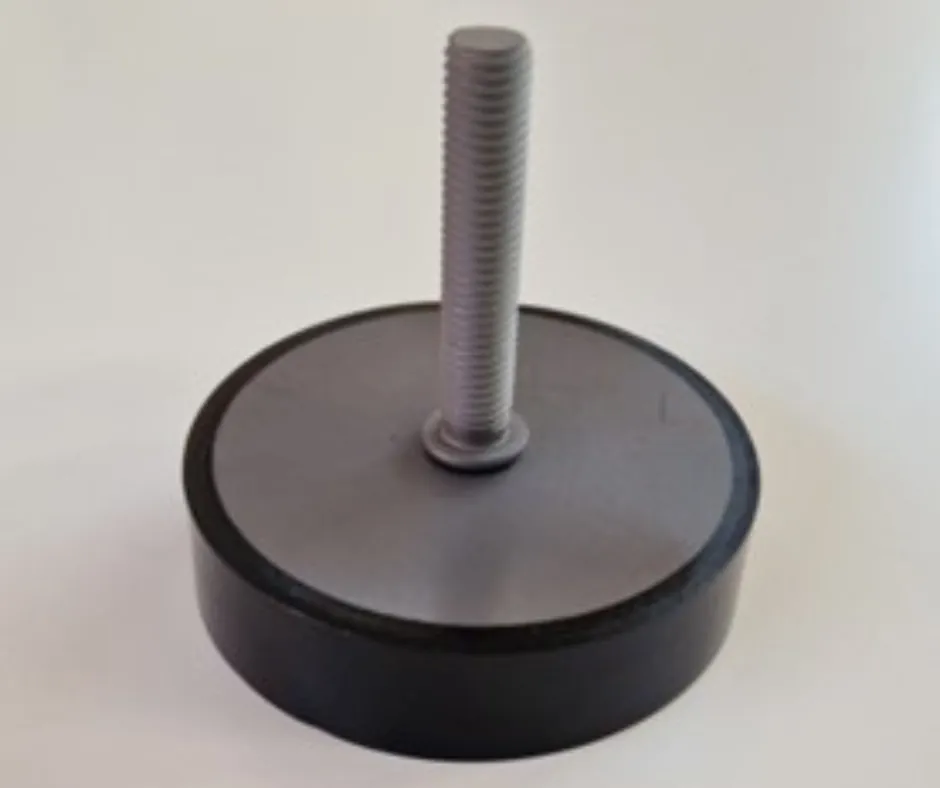
Supporto antivibrante gomma-metallo
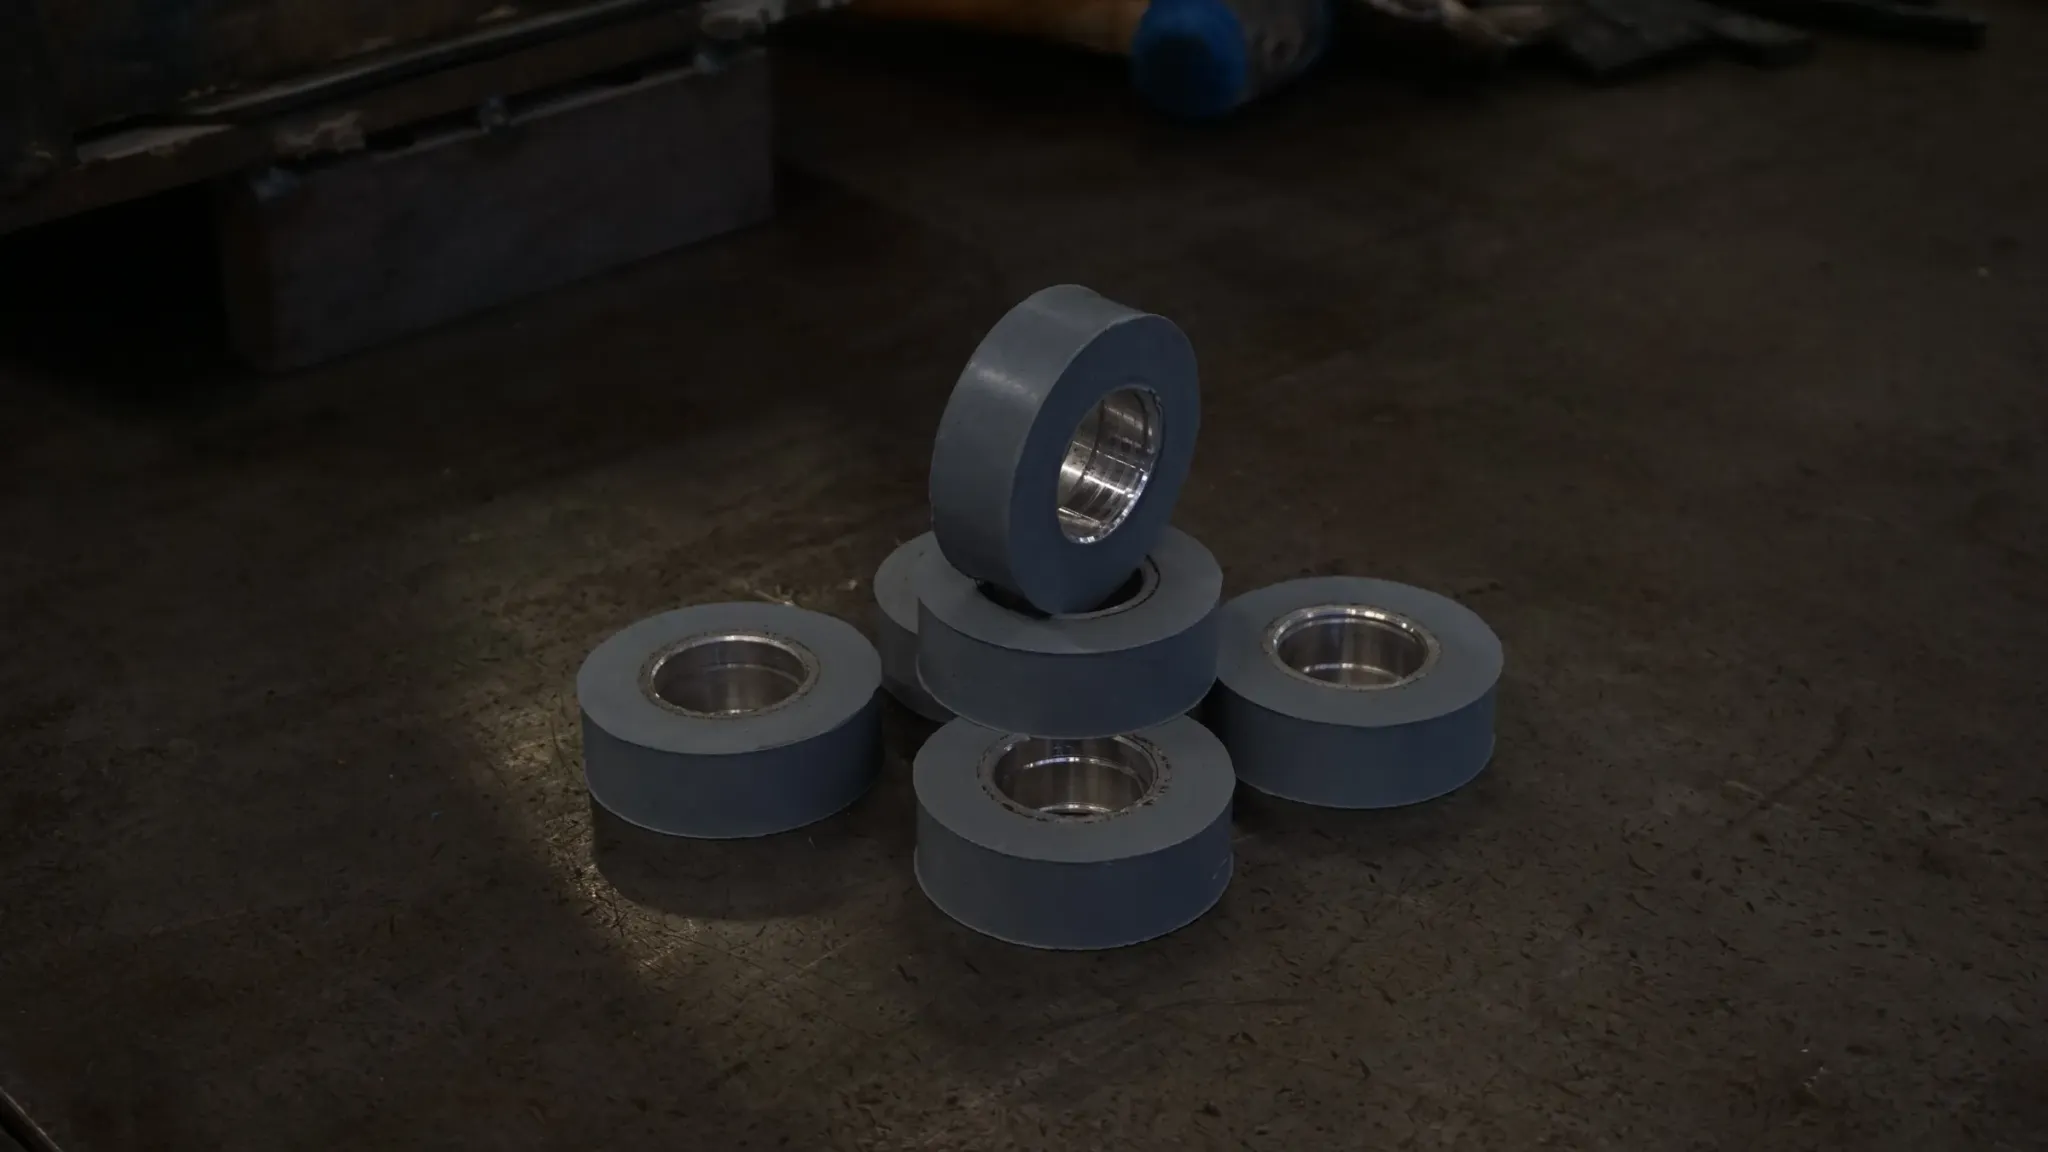
Ruote con adesione gomma-metallo

Approfondisci nell’articolo

Particolari e dettaglieria

Alcuni dei particolari prodotti da Corti Srl, divisi per famiglia.

Sostenibilità nei processi produttivi

Gli aspetti concreti della sostenibilità nel nostro stabilimento.

  1. Parco presse di nuova generazione a basso consumo energetico (Industria 4.0).

  2. Monitoraggio in tempo reale dei parametri di stampaggio, che riduce gli scarti.

  3. Scarti termoplastici macinati e reimmessi nel ciclo produttivo, dove il materiale lo consente.

  4. Gomma vulcanizzata: non si rifonde, ma sfridi e componenti a fine vita possono essere recuperati con tecnologie dedicate.

  5. Riutilizzo dei bancali integri, anche quelli ricevuti dai fornitori.

  6. Raccolta differenziata dei rifiuti di produzione.

Materiali sostenibili e alternative ai PFAS

Settori

Settori serviti

Progettiamo stampi e produciamo componenti su disegno per aziende di tutti i settori industriali. Questi sono i principali in cui lavoriamo.