Nylon PA6 y PA66: diferencias, propiedades y aplicaciones en el moldeo industrial
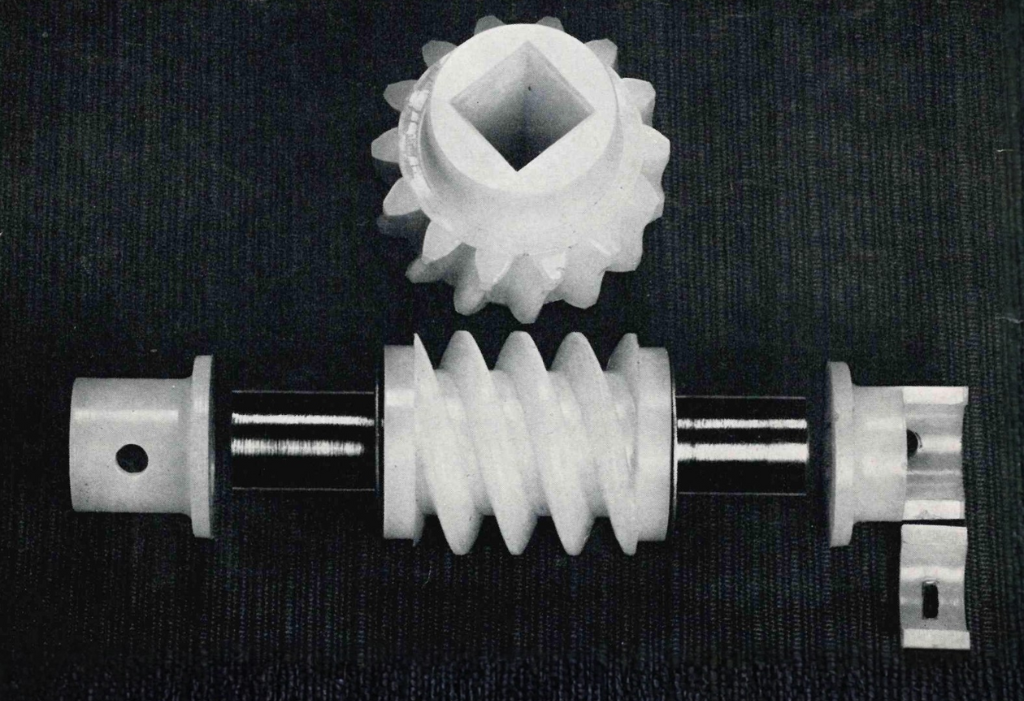
El nylon, de la familia de las poliamidas, es uno de los polímeros técnicos más versátiles y utilizados en la industria. En particular, las variantes poliamida 6 (PA6) y poliamida 66 (PA66) se emplean ampliamente en el moldeo por inyección de componentes plásticos gracias a su excelente combinación de resistencia mecánica, ligereza, estabilidad dimensional y facilidad de transformación.
Aunque sus nombres son parecidos, el PA6 y el PA66 presentan diferencias estructurales y de prestaciones importantes, que influyen en la elección del material según la aplicación.
En este artículo analizamos en detalle la composición química, las propiedades mecánicas, térmicas y químicas, el comportamiento frente a la humedad, el uso de refuerzos como la fibra de vidrio, los parámetros óptimos de moldeo por inyección y los principales ámbitos de aplicación, con especial atención a nuestra producción, fruto de la experiencia de Corti Srl en el moldeo técnico.
Nylon PA6 y PA66: diferencias estructurales y prestaciones en el moldeo industrial
Desde el punto de vista químico, el nylon PA6 se obtiene mediante la polimerización por apertura de anillo de la caprolactama, un monómero cíclico. El nylon PA66, en cambio, se produce mediante la policondensación de dos monómeros distintos, la hexametilendiamina y el ácido adípico. Esta diferencia en la síntesis confiere al PA66 una estructura molecular más regular y cristalina, con enlaces de hidrógeno más lineales y compactos.
La mayor cristalinidad del PA66 se traduce en un punto de fusión más alto, concretamente 255–260 °C frente a 217–223 °C del PA6, en una menor contracción durante el enfriamiento y en una mayor rigidez y resistencia al desgaste.
Por estos motivos, el PA66 suele ser la mejor opción en aplicaciones en las que el componente debe soportar temperaturas elevadas y esfuerzos mecánicos manteniendo la estabilidad dimensional.
El PA6, en cambio, gracias a su estructura algo menos ordenada, ofrece mayor tenacidad y ductilidad. Absorbe golpes sin romperse y se transforma con mayor facilidad, ya que requiere temperaturas de proceso más bajas.
Además, tiende a absorber más humedad que el PA66, algo que puede limitar la estabilidad dimensional, pero que en algunos casos mejora la resiliencia del material.
| Propiedad | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Estructura molecular | Menos cristalina, estructura menos ordenada |
Más cristalina, estructura más regular y compacta |
| Punto de fusión | 217–223 °C | 255–260 °C |
| Rigidez | Menor | Mayor |
| Resistencia al desgaste | Menor | Mayor |
| Tenacidad y ductilidad | Mayor | Menor |
| Absorción de humedad | Mayor | Menor |
Propiedades mecánicas, térmicas y químicas y comportamiento frente a la humedad
Propiedades mecánicas
Ambos materiales ofrecen excelentes prestaciones mecánicas, pero el nylon PA66 destaca por un módulo elástico y una carga de rotura ligeramente superiores. Esto significa que, con las mismas dimensiones y geometría, un componente de PA66 será más rígido y se deformará menos bajo cargas estáticas o esfuerzos prolongados.
El nylon PA6, con valores de resistencia a la tracción comparables, sobresale en resistencia al impacto, por lo que es más adecuado para componentes sometidos a vibraciones, golpes o esfuerzos dinámicos.
Por ejemplo, en un engranaje que debe soportar golpes repentinos sin astillarse, el PA6 puede ofrecer una mayor durabilidad que el PA66, salvo que este último se modifique con aditivos elastoméricos.
Además, el PA6 tiene buenas propiedades autolubricantes que permiten utilizarlo en componentes en movimiento sin necesidad de lubricantes externos. Esta combinación de características lo hace especialmente adecuado para aplicaciones dinámicas sometidas a desgaste.
| Propiedad | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Módulo elástico | Ligeramente inferior | Ligeramente superior |
| Carga de rotura | Ligeramente inferior | Ligeramente superior |
| Resistencia a la tracción | Comparable al PA66 | Comparable al PA6 |
| Resistencia al impacto | Mayor | Menor |
| Autolubricación | Mayor (a menudo no requiere lubricación externa) |
Menor |
Nuestra tradición en la transformación del nylon
Ya en los años setenta, Corti Srl fabricaba mediante moldeo por inyección componentes de nylon de la familia Akulon®, como engranajes y casquillos para mecanismos manuales en aplicaciones industriales, por ejemplo sistemas de elevación de persianas metálicas y toldos.
Akulon es una marca registrada de Envalior, cuyos orígenes se remontan a la histórica Enka Glanzstoff Plastics N.V., empresa líder mundial en poliamidas técnicas de altas prestaciones.
Estos componentes se fabrican con geometrías complejas y no requieren mecanizados posteriores, gracias a la precisión que permite el moldeo.

Propiedades térmicas
El nylon PA66 puede trabajar en continuo hasta 120–130 °C, mientras que el nylon PA6 se recomienda para usos de hasta unos 100 °C. Por encima de estos umbrales, el PA6 pierde rigidez más rápidamente, lo que limita su empleo en entornos de alta temperatura.
Las temperaturas de servicio indicadas se refieren a los materiales en su forma estándar; la adición de aditivos o refuerzos, como fibras de vidrio o estabilizantes térmicos, puede ampliar o, en algunos casos, reducir ligeramente el rango de uso recomendado.
Además, el PA6 se transforma algo mejor a bajas temperaturas que el PA66. Es una ventaja importante, sobre todo con moldes complejos o para reducir los tiempos de ciclo.
| Propiedad | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Temperatura de servicio continuo | ~ 100 °C | 120–130 °C |
| Temperatura de proceso | Más baja | Más alta |
Resistencia química
El PA6 y el PA66 ofrecen una excelente resistencia a aceites, grasas, combustibles y muchos disolventes orgánicos, pero son vulnerables a los ácidos fuertes y a los agentes oxidantes especialmente agresivos. Además, algunos álcalis concentrados pueden degradar la estructura molecular de las poliamidas, sobre todo a temperaturas elevadas.
En general, la resistencia química depende mucho de la concentración y de la temperatura de los agentes químicos: una solución diluida puede no dañar el material, mientras que el mismo compuesto concentrado y a alta temperatura puede acelerar su degradación.
Comportamiento frente a la humedad
Ambos son materiales higroscópicos, es decir, absorben humedad del ambiente. Sin embargo, el nylon PA6 absorbe más agua que el nylon PA66: alrededor del 1,3 % frente al 0,8 % en condiciones estándar de 23 °C y 50 % de humedad relativa. Esto puede provocar variaciones dimensionales más marcadas y pérdidas de rigidez con el tiempo, un factor crítico en aplicaciones que exigen gran precisión dimensional y estabilidad mecánica.
No obstante, una vez saturado de humedad, el PA6 puede volverse más tenaz y menos frágil, una característica útil en aplicaciones dinámicas en las que la resiliencia es más importante que la precisión dimensional.
Estas características hacen que ambos materiales sean adecuados para muchos entornos industriales, incluidos los expuestos a humedad elevada y a agentes químicos poco agresivos, como el marino, donde la resistencia a la corrosión y a la humedad es fundamental.
| Propiedad | Nylon PA6 | Nylon PA66 |
|---|---|---|
| Absorción de humedad |
~ 1,3 % (a 23 °C, 50 % H.R.) |
~ 0,8 % (a 23 °C, 50 % H.R.) |
| Efecto de la humedad |
Mayor tenacidad y menor fragilidad en condiciones de saturación |
Menor influencia en las propiedades mecánicas |
Nylon PA6 y PA66 reforzados con fibra de vidrio: ventajas y límites
El refuerzo con fibra de vidrio es una de las soluciones más comunes para mejorar las prestaciones de las poliamidas. La adición de fibras cortas dispersas en la matriz polimérica aumenta la rigidez, el módulo elástico y la estabilidad dimensional, y reduce la contracción durante el moldeo y la absorción de humedad. Además, aumenta la temperatura de servicio continuo y la resistencia al desgaste.
Un ejemplo típico es el PA66 GF30, con un 30 % de fibra de vidrio: este material combina la rigidez y la estabilidad térmica del PA66 con una reducción significativa de la contracción, y es ideal para componentes estructurales como rodetes de bombas o soportes mecánicos sometidos a cargas constantes.
El PA6 reforzado también está muy extendido, sobre todo cuando se quiere mantener una buena resistencia al impacto mejorando la rigidez y la resistencia al desgaste.
Sin embargo, la fibra de vidrio aumenta la abrasión de los moldes y puede empeorar el acabado superficial de las piezas. Además, el material reforzado suele ser menos tenaz que la versión sin reforzar.
Moldeo por inyección de nylon PA6 y PA66: parámetros y calidad
El moldeo por inyección es la principal técnica para transformar el nylon en componentes terminados. Para obtener resultados óptimos, es fundamental controlar con atención cada fase del proceso.
El nylon debe secarse cuidadosamente antes de transformarlo, ya que la humedad residual puede causar defectos superficiales, burbujas internas y degradación del polímero por hidrólisis. Para el PA6 se recomiendan 12–16 horas de secado a 80–90 °C, mientras que para el PA66 bastan 4–8 horas a las mismas temperaturas. Estos valores son orientativos y pueden variar según las condiciones ambientales, el grado del material y el nivel de humedad inicial.
La temperatura de transformación va de 230–260 °C para el PA6 a 260–290 °C para el PA66, mientras que los moldes se mantienen a 80–90 °C para favorecer la cristalización del polímero durante el enfriamiento y mejorar así las propiedades mecánicas de la pieza. La presión de inyección se sitúa entre 80 y 120 MPa, para asegurar un llenado completo incluso en geometrías complejas.
Como se ha visto, el PA6 puede permitir tiempos de ciclo algo más cortos que el PA66 gracias a sus temperaturas de proceso más bajas. Sin embargo, su mayor contracción exige un control riguroso del enfriamiento y un diseño cuidadoso del molde para evitar deformaciones y alabeos.
Los parámetros de moldeo indicados deben considerarse orientaciones que hay que adaptar a cada componente, según la geometría, el espesor de las paredes y el tipo de molde.
Entre los defectos habituales en el moldeo del nylon están las estrías plateadas, causadas por la humedad residual, la contracción y las deformaciones, debidas a un enfriamiento no uniforme, y las rebabas, provocadas por un exceso de presión o por moldes que no cierran perfectamente. Un ajuste cuidadoso de los parámetros y un buen mantenimiento de los moldes son esenciales para evitar estos problemas.
Aplicaciones del nylon PA6 y PA66 en los sectores de Corti Srl
Gracias a sus excelentes propiedades, el nylon PA6 y PA66 son soluciones poliméricas muy fiables y versátiles para numerosos sectores industriales. Pueden utilizarse tanto sin reforzar como reforzados con fibra de vidrio, lo que amplía aún más sus aplicaciones y permite sustituir el metal en muchos componentes técnicos, con ventajas de peso, coste y resistencia a la corrosión.
Las soluciones de PA6 y PA66 que fabricamos se utilizan en numerosos ámbitos industriales. A continuación se indican las principales aplicaciones que desarrollamos para nuestros clientes, adaptadas a los requisitos técnicos de cada sector.
Náutica: fabricamos accesorios para embarcaciones, componentes estructurales y elementos de fijación, gracias a su resistencia a la corrosión marina y a los entornos agresivos.
Industria mecánica: fabricamos engranajes, poleas, levas, cojinetes y guías, y utilizamos las versiones reforzadas con fibra de vidrio para obtener componentes ligeros y resistentes que pueden sustituir al metal y reducen la necesidad de lubricación.
Industria hidráulica: utilizamos el PA66 GF30 para rodetes de bombas y racores, aprovechando su resistencia a la presión, a las altas temperaturas y a los agentes químicos.
Industria del mueble: fabricamos ruedas giratorias para sillas de oficina, uniones, soportes y patas regulables, aprovechando la robustez y el buen deslizamiento del nylon. También fabricamos piezas estructurales para bastidores de camas, sillones y sofás.
Industria textil: fabricamos guíahilos, ruedas dentadas y piezas antidesgaste, que garantizan durabilidad y resistencia a los esfuerzos mecánicos.
Nylon PA6 o PA66: cómo elegir para el moldeo industrial
La elección entre nylon PA6 y PA66 depende de muchos factores relacionados con la aplicación. Si el componente debe trabajar a temperaturas superiores a 100 °C, el PA66 suele ser preferible por su mayor estabilidad térmica. En aplicaciones con esfuerzos mecánicos dinámicos, como golpes y vibraciones, el PA6 ofrece una mayor resiliencia.
Cuando se requiere precisión dimensional en ambientes húmedos, el PA66 varía menos gracias a su menor absorción de agua.
Si, en cambio, el objetivo es reducir los costes de producción, el PA6 es la solución más económica, no solo por el menor coste de la materia prima, sino también por sus temperaturas de transformación más bajas y sus ciclos algo más rápidos.
Además de los grados estándar, existen variantes especiales que ofrecen soluciones específicas según la aplicación. Por ejemplo, el PA66 modificado con elastómeros (por ejemplo, super-tough) mejora la resistencia al impacto.
Los copolímeros PA6/66, en cambio, combinan las características de ambas poliamidas para lograr un equilibrio óptimo entre rigidez, tenacidad y absorción de humedad.
Conclusión
El nylon PA6 y el PA66 son materiales fundamentales en el moldeo industrial. Conocer a fondo estas poliamidas permite aprovechar al máximo sus prestaciones en cada aplicación.
Con más de sesenta años de experiencia, Corti Srl es el socio ideal para asesorar, diseñar y fabricar componentes de nylon a medida, con precisión, calidad y fiabilidad.
Contáctenos para más información.
Materiales: PA 6 / PA 66