Ir al contenido

Procesos

Componentes de plástico, caucho y silicona a medida, fabricados por encargo

Fabricamos según el plano del cliente con cuatro técnicas de moldeo. Para cada componente diseñamos y construimos el molde en nuestro propio taller, seleccionamos el material y definimos el proceso más adecuado a las cantidades y a las condiciones de uso.

Moldeo por inyección de plásticos

La granza de polímero se funde y se inyecta en un molde metálico diseñado a medida. El proceso produce en serie componentes precisos y repetibles, incluso con geometrías complejas y paredes delgadas.

Fases del proceso

  1. Preparación del material La granza se carga en la tolva; los polímeros higroscópicos como el PA 6, el PA 66 y el PC se secan antes, para evitar defectos superficiales y estructurales.
  2. Fusión e inyección El material se funde en el cilindro de plastificación entre 120 °C y 360 °C y se inyecta en el molde cerrado. Para el sobremoldeo sobre insertos metálicos, los insertos se colocan en el molde antes de cerrarlo.
  3. Enfriamiento y solidificación Los canales de refrigeración integrados en el molde garantizan la estabilidad dimensional.
  4. Expulsión del molde Los expulsores extraen la pieza y se retira el bebedero.

Codiseño

El modelado CAD y los prototipos 3D permiten optimizar la geometría y el material ya en la fase de diseño.

Cuándo es la opción adecuada

Para la producción en serie, cuando los volúmenes justifican el coste del molde. Para prototipos y lotes pequeños es más adecuada la impresión 3D; para artículos de caucho o geometrías sencillas, el moldeo por compresión.
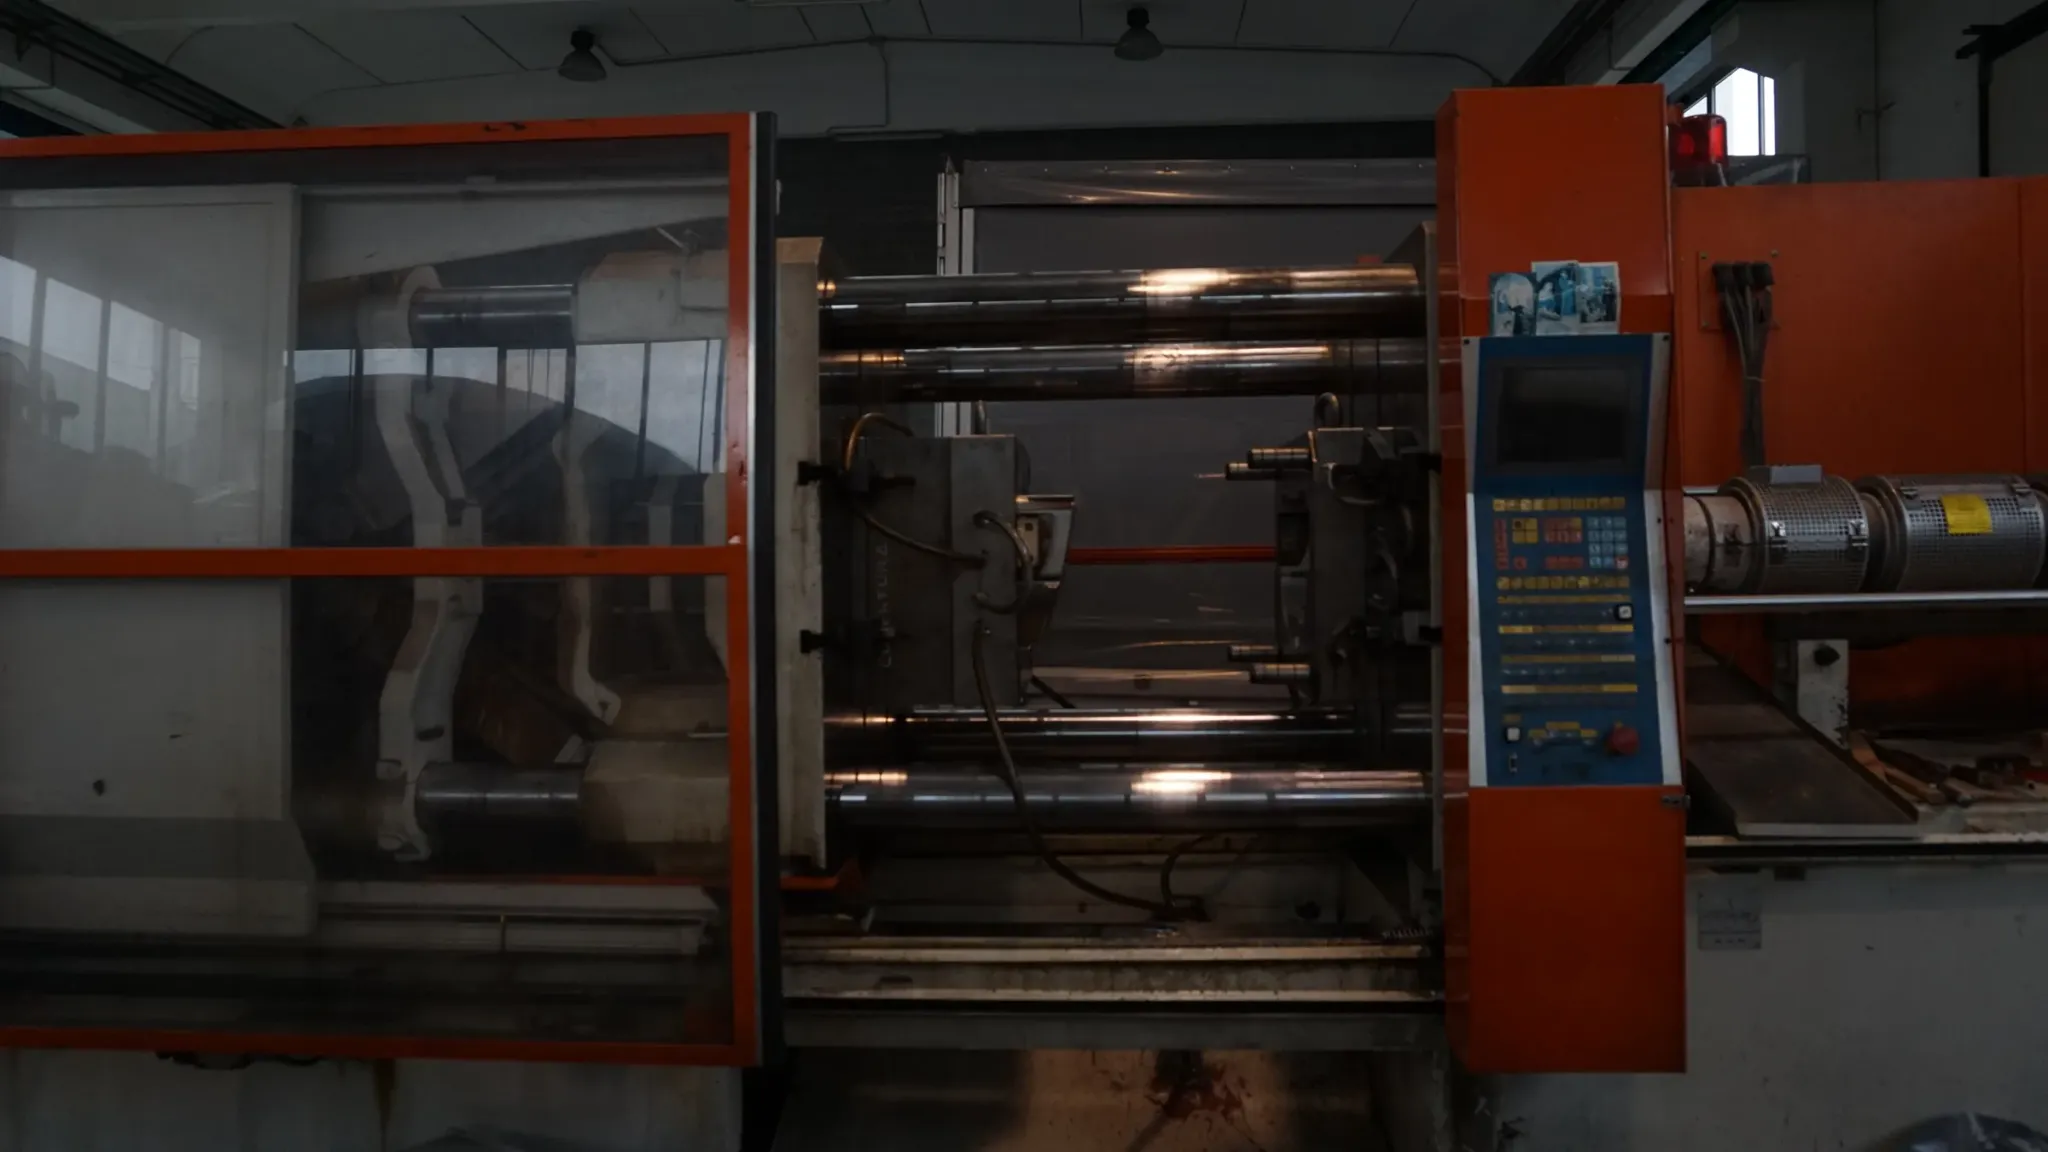
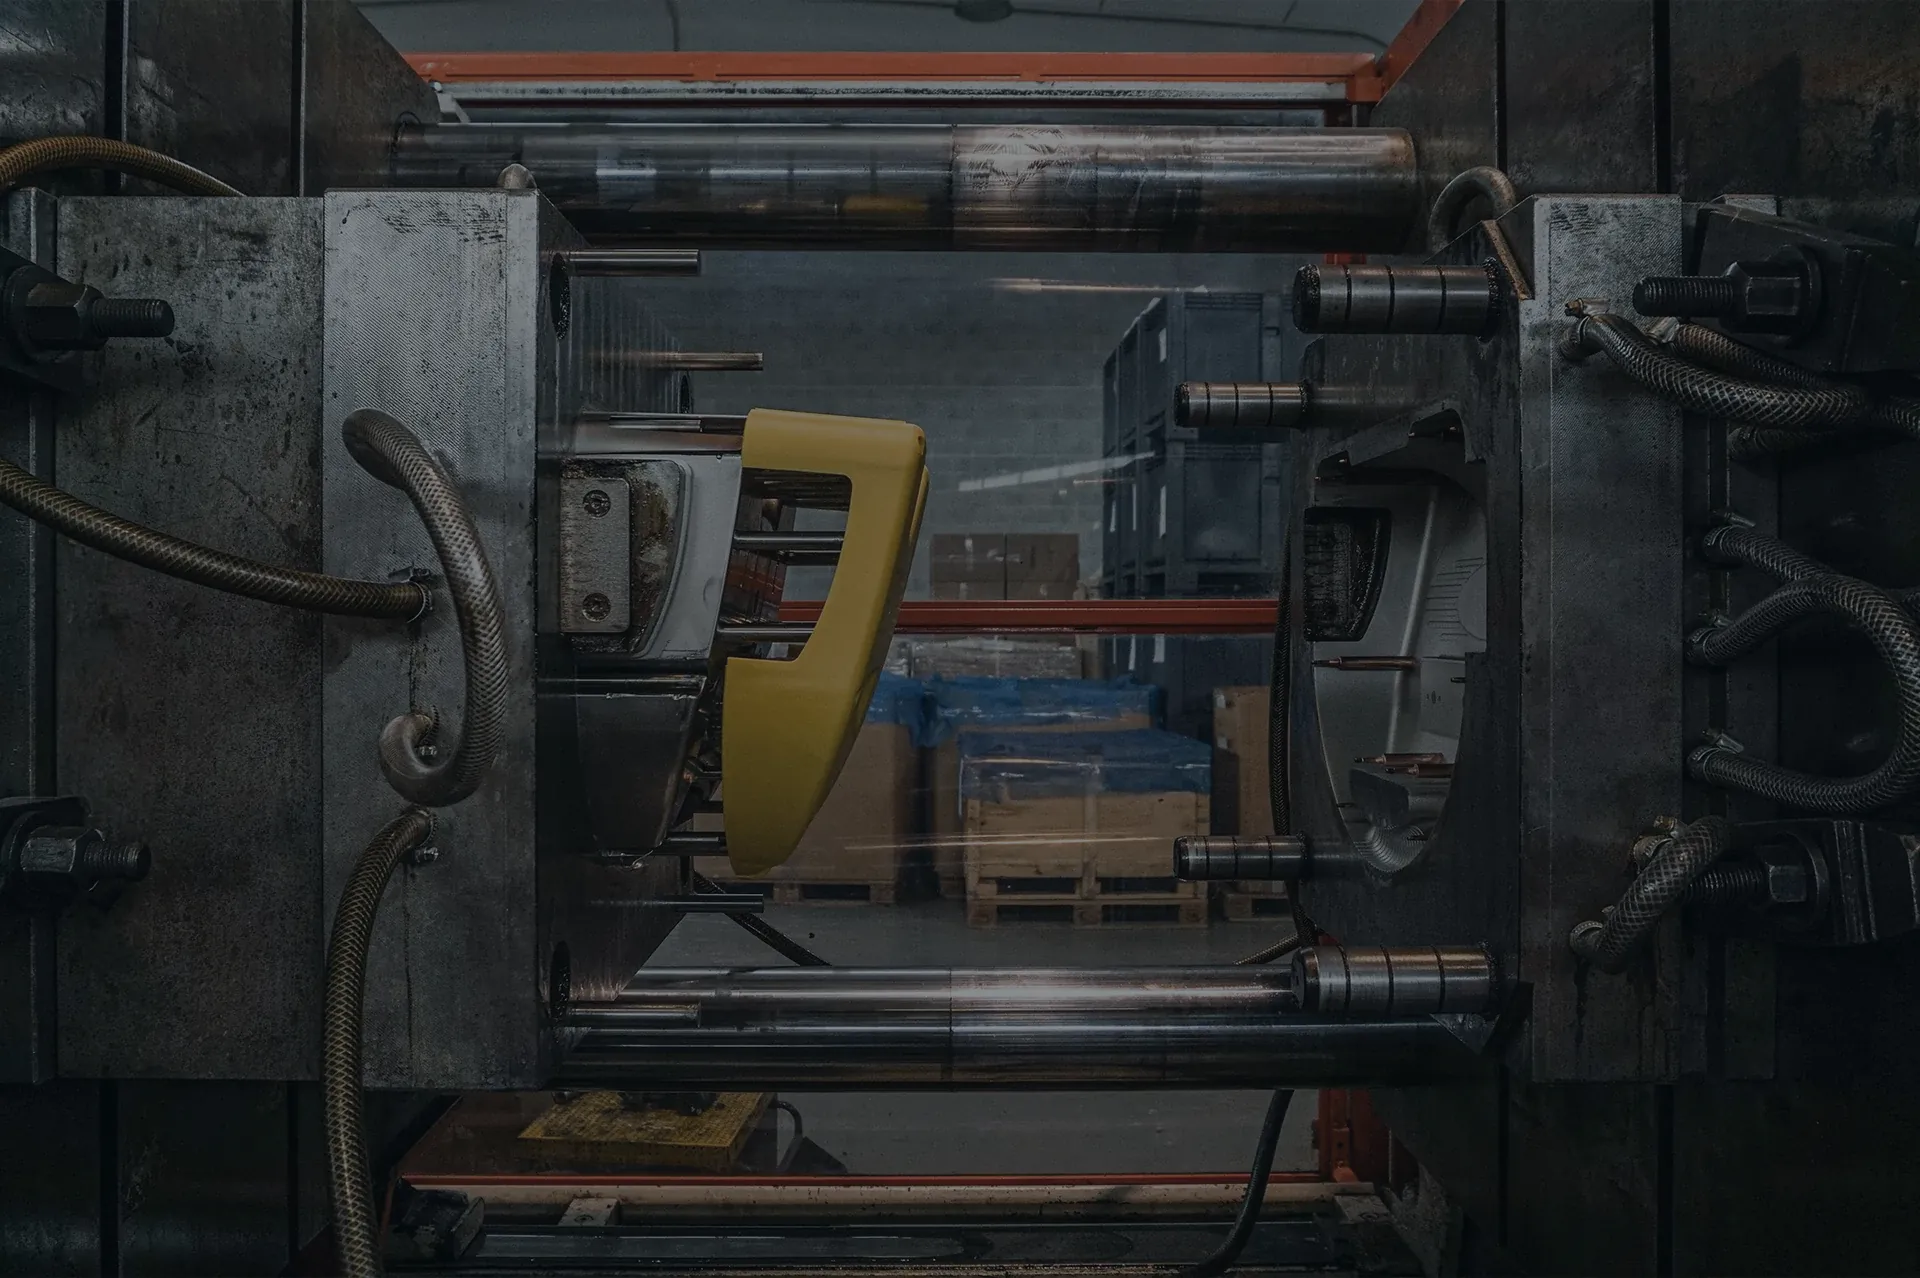
Prensa de inyección en la planta de Corti Srl
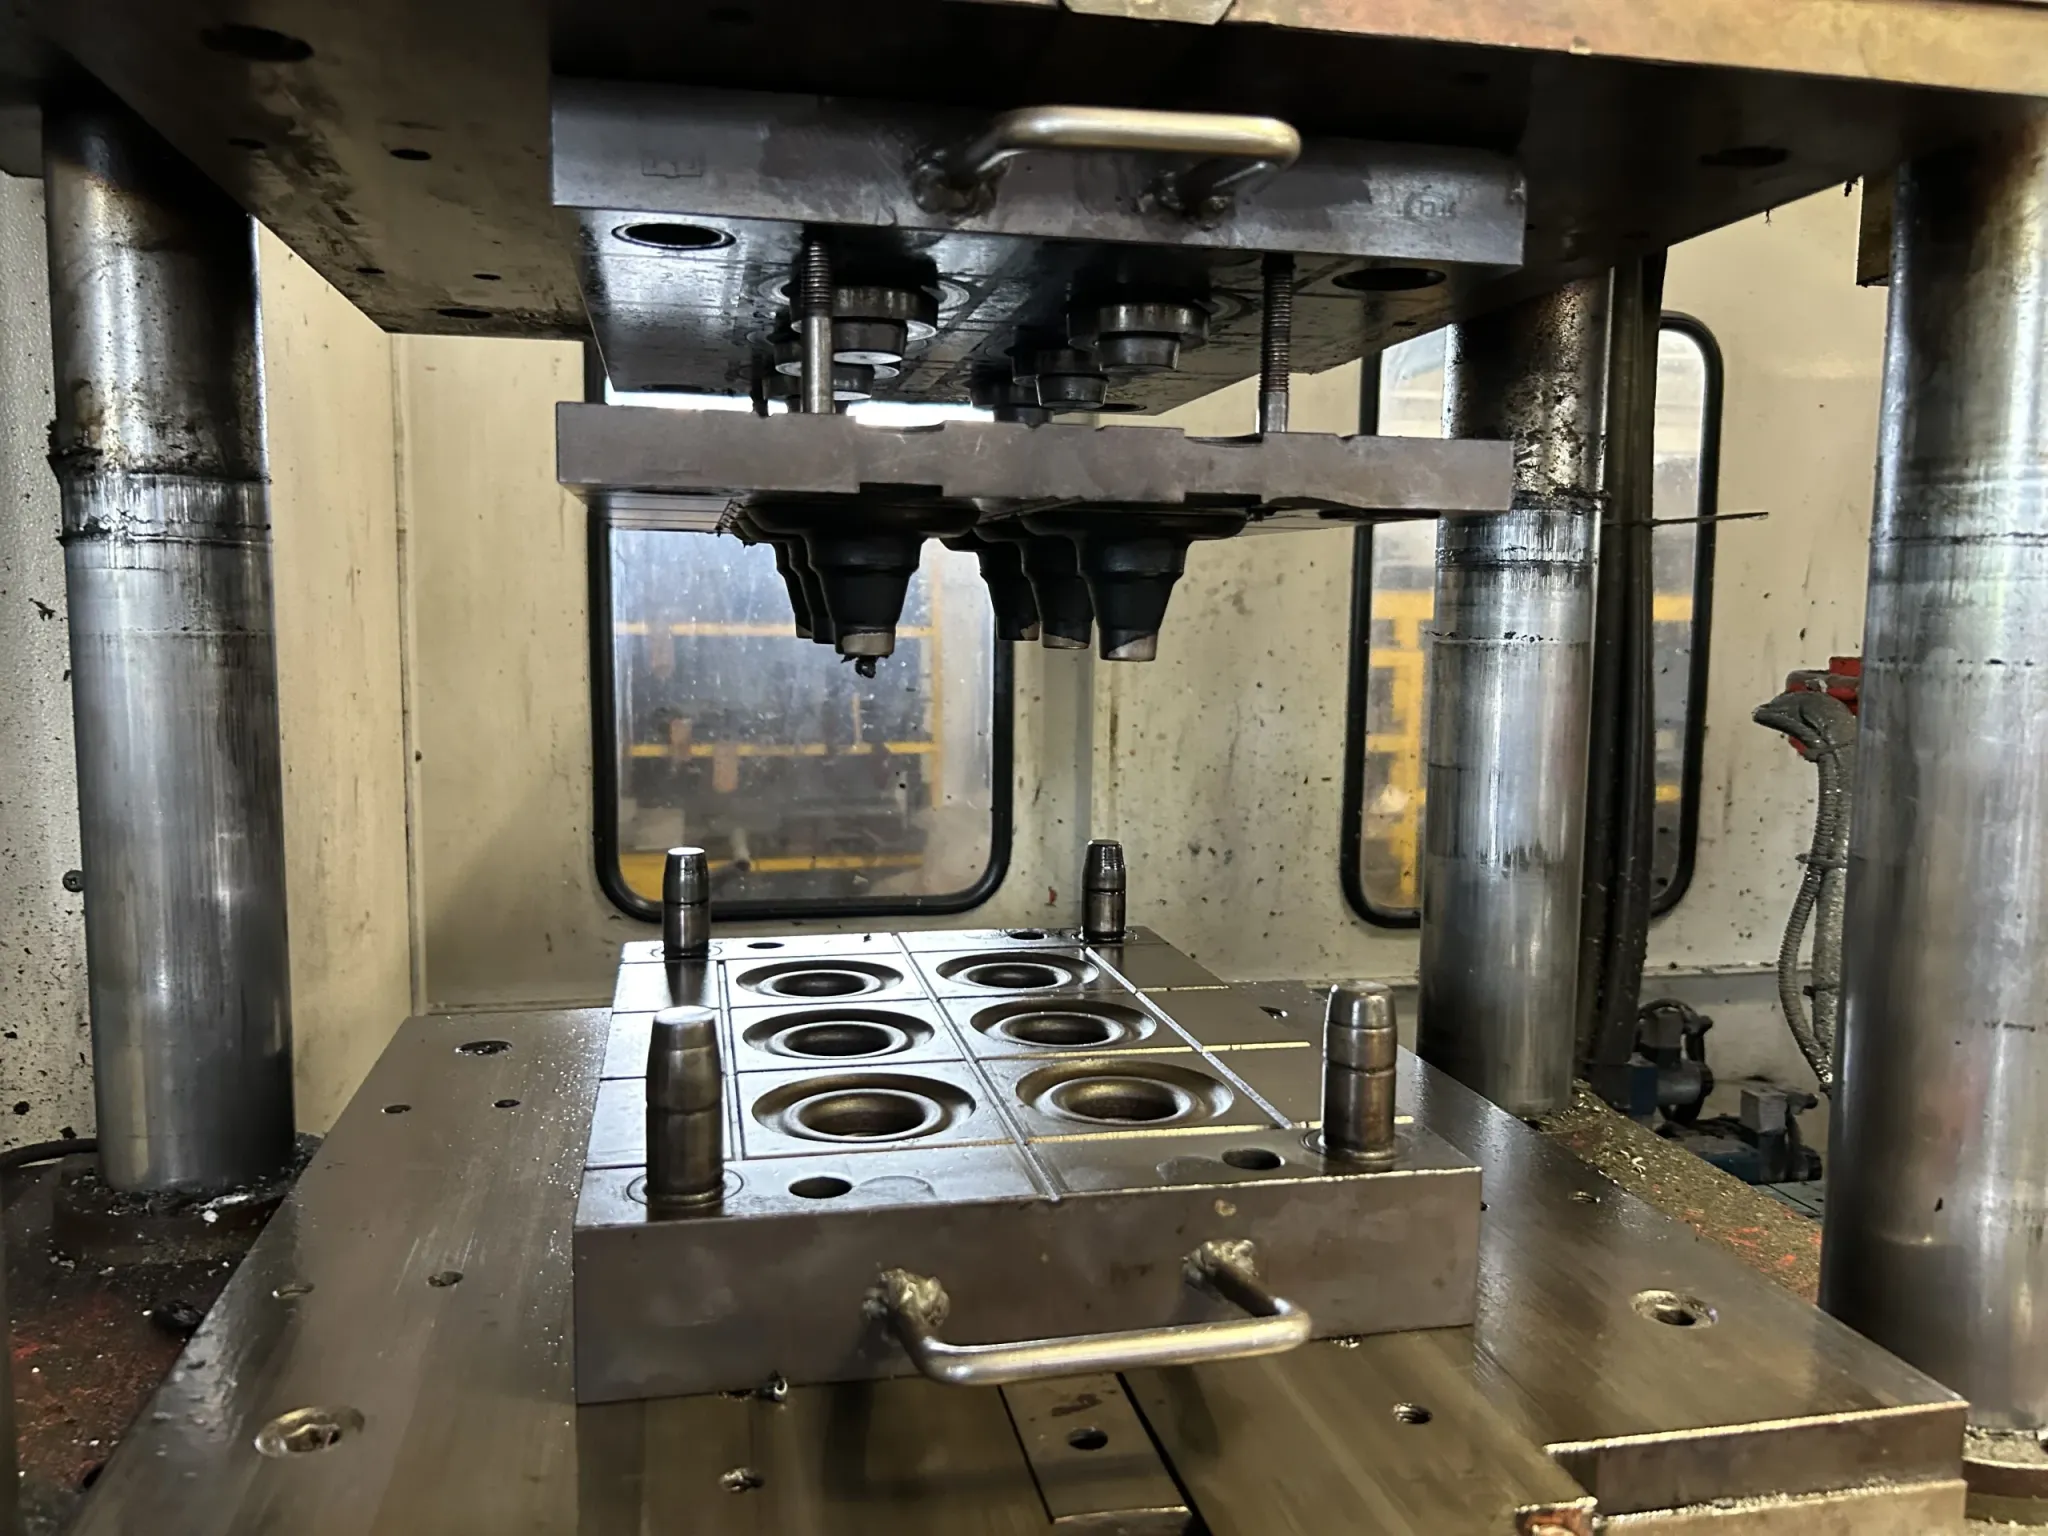
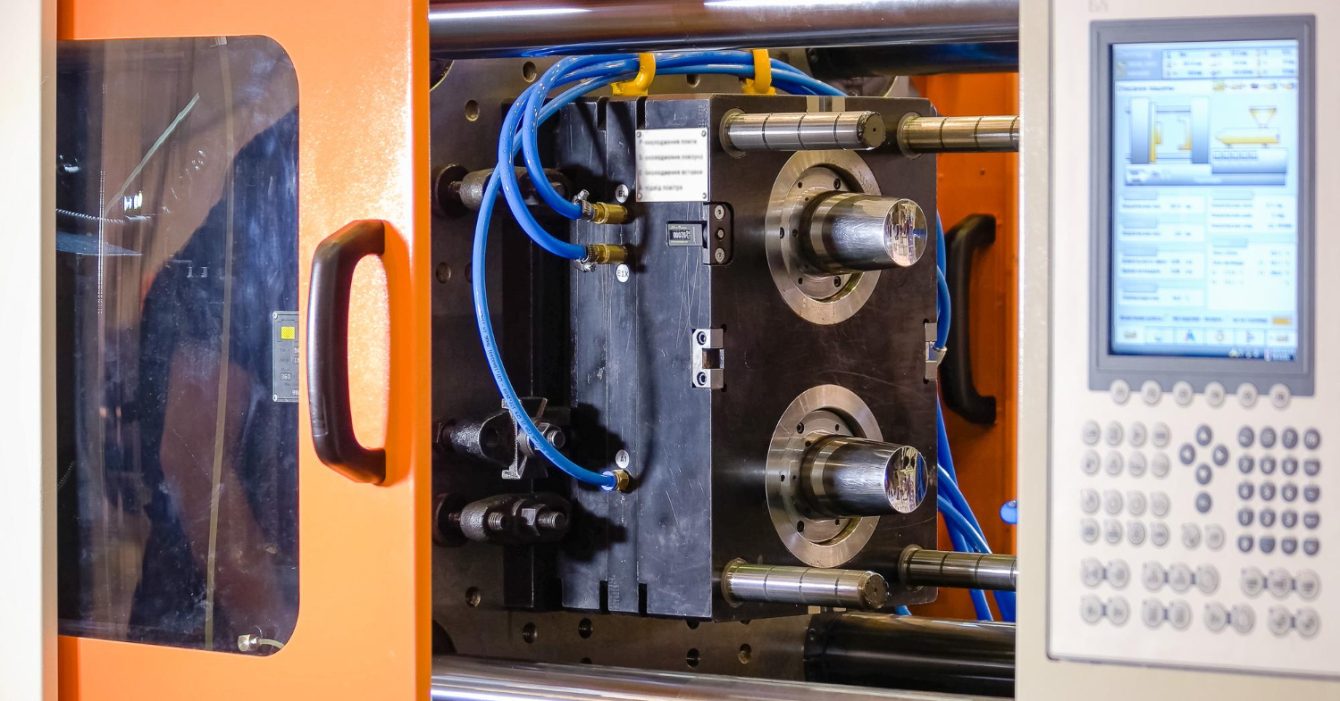
Molde montado en una prensa de inyección
Molde montado en la prensa
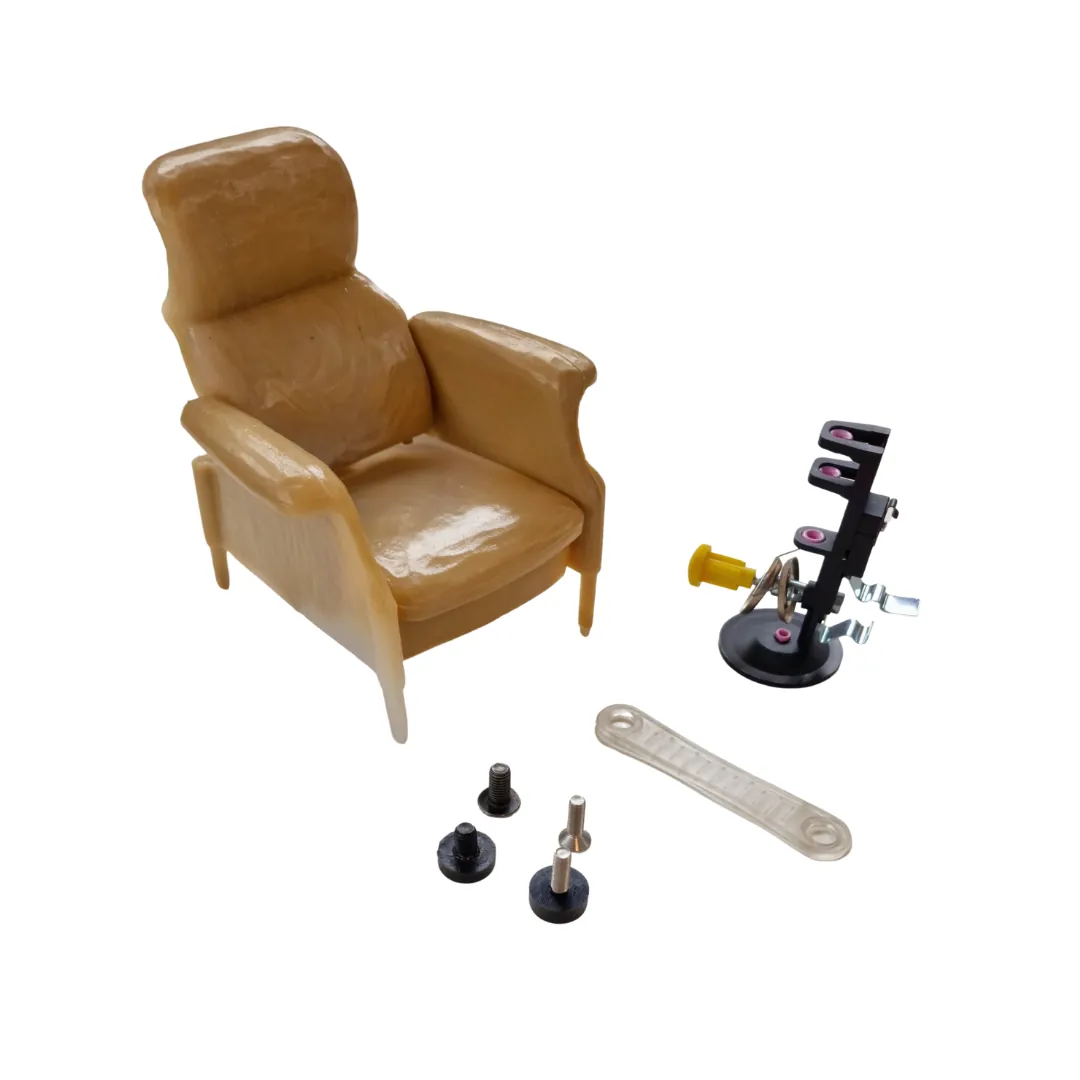
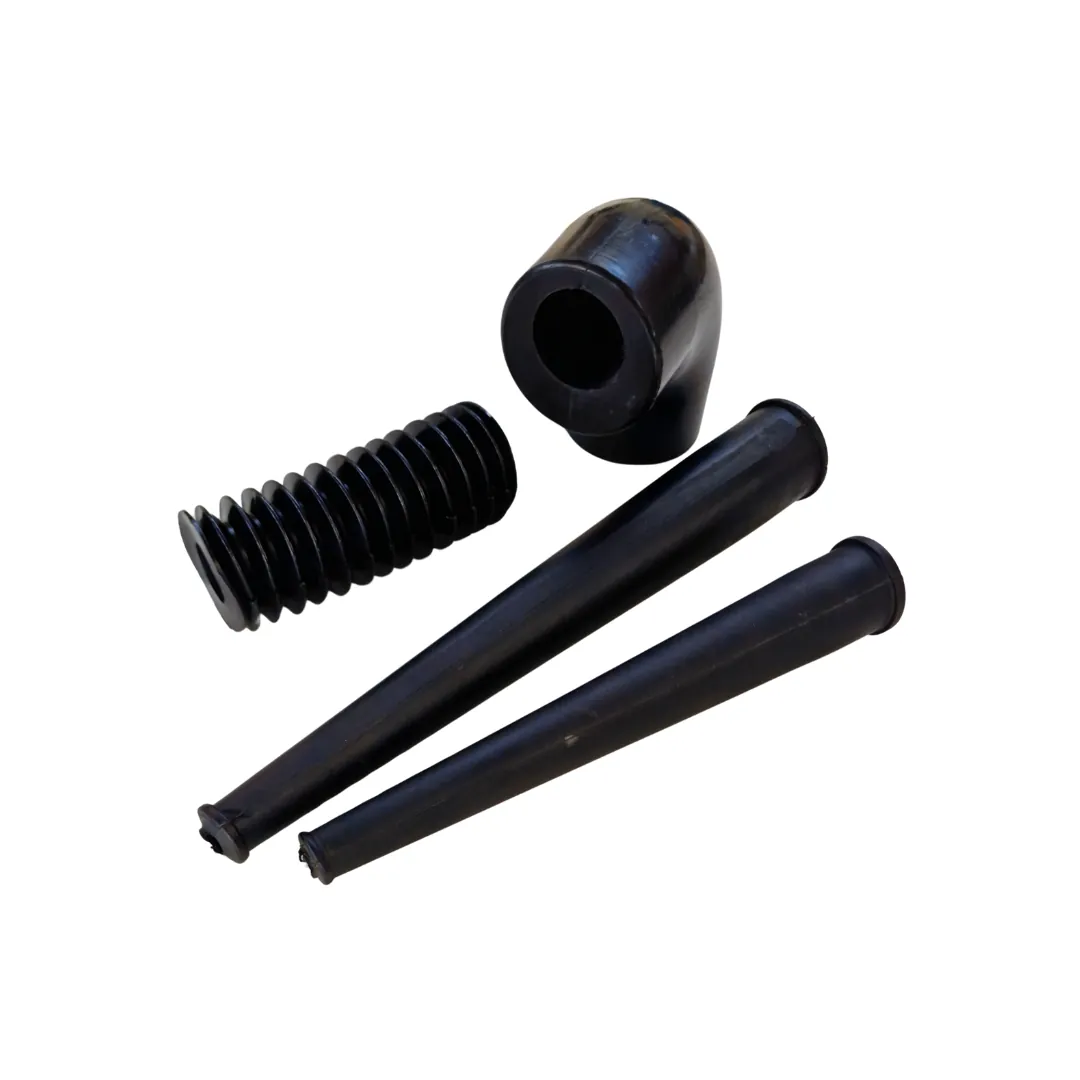
Piezas de plástico moldeadas por inyección
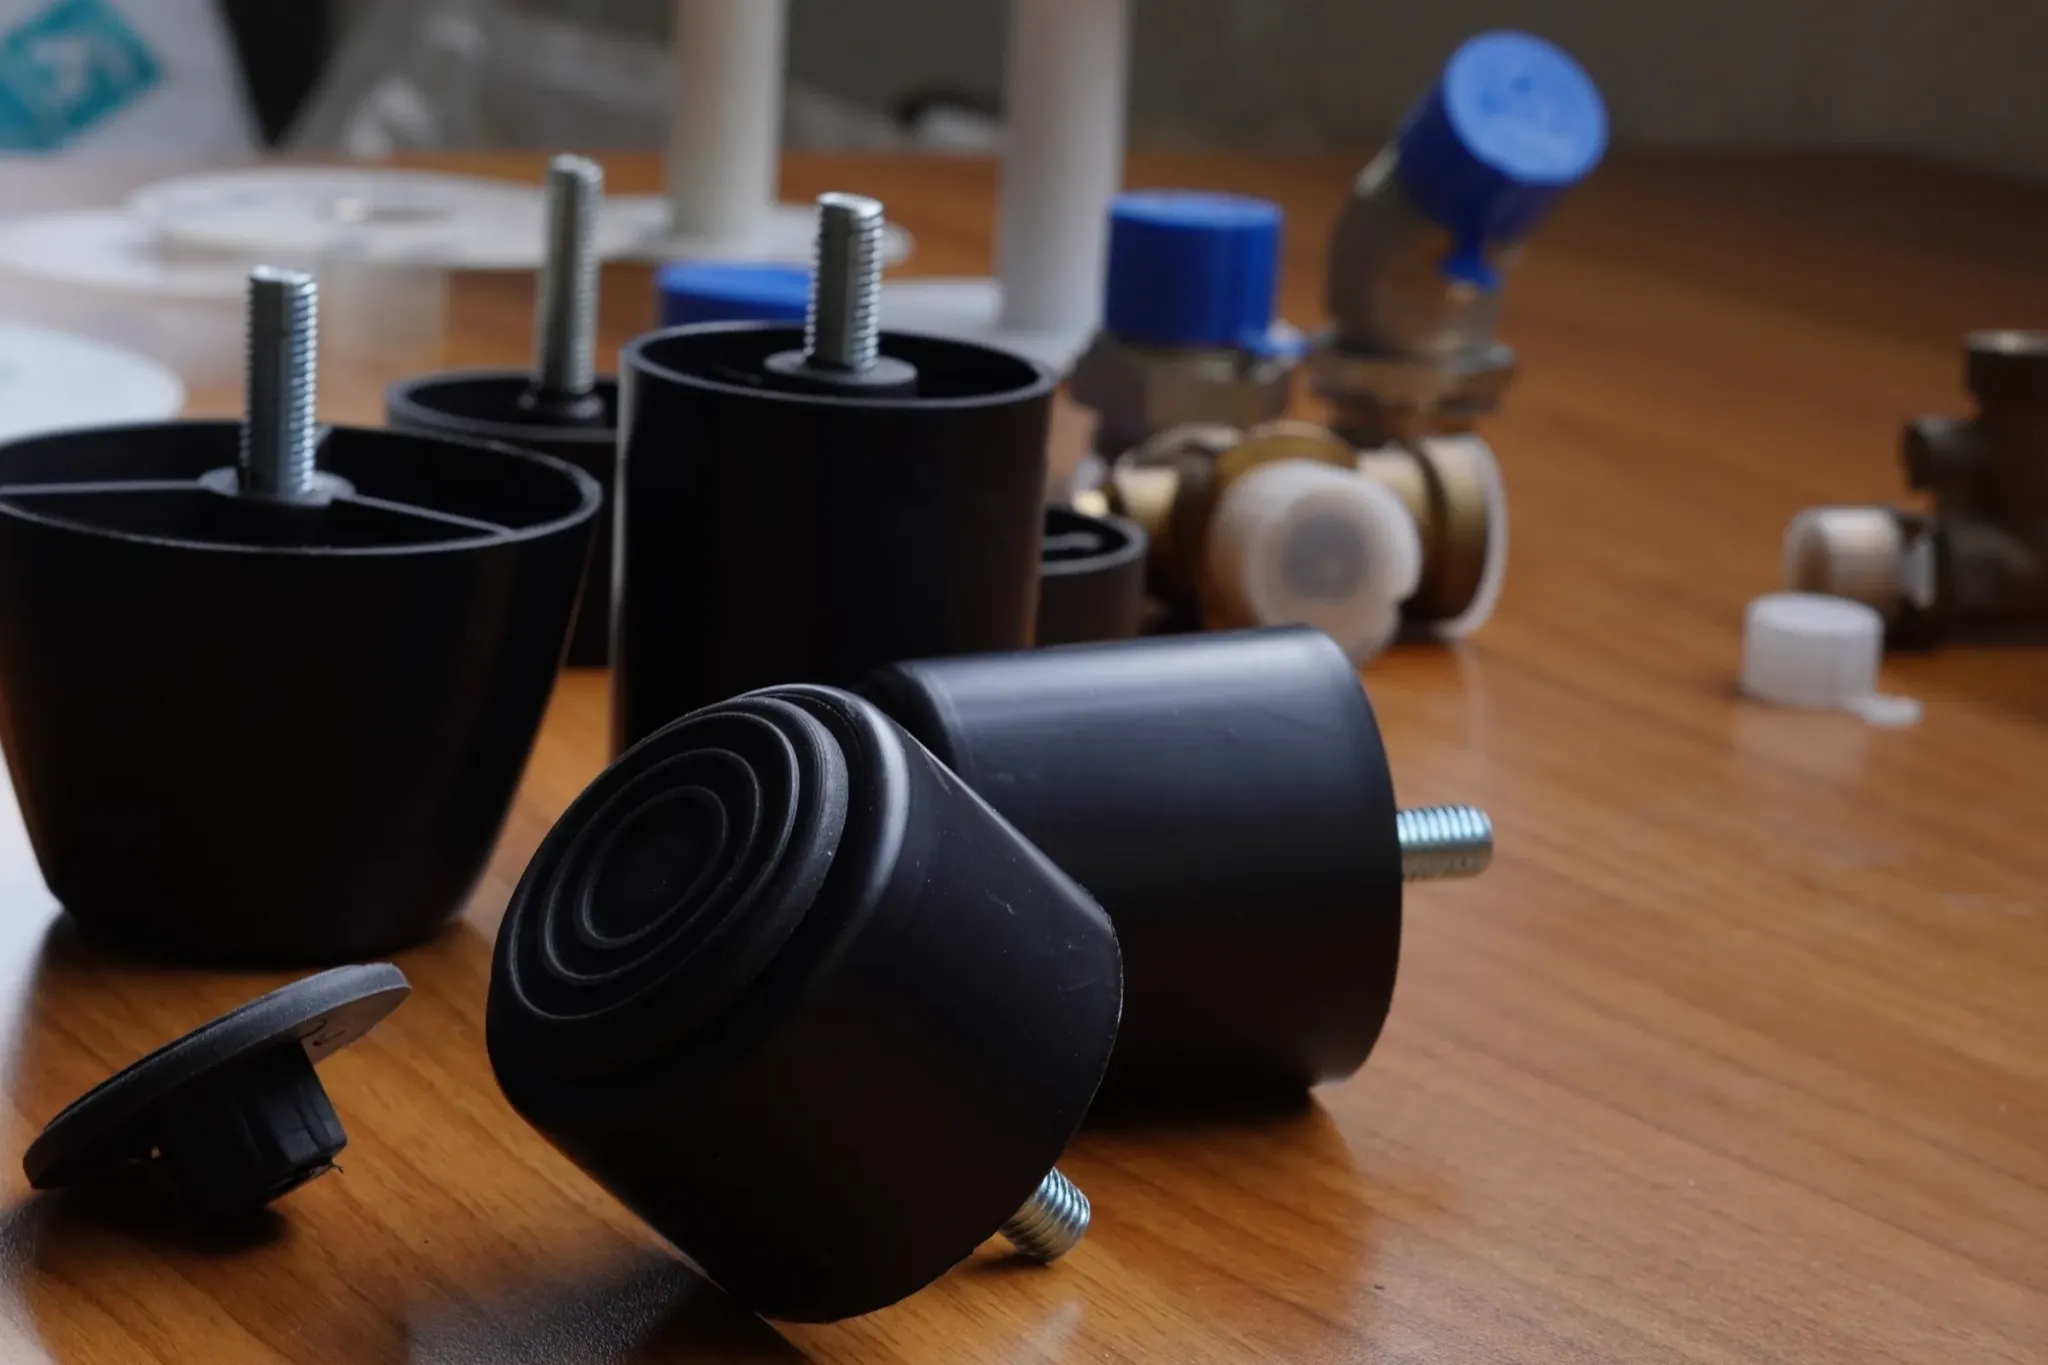
Patas para mesas y sillones
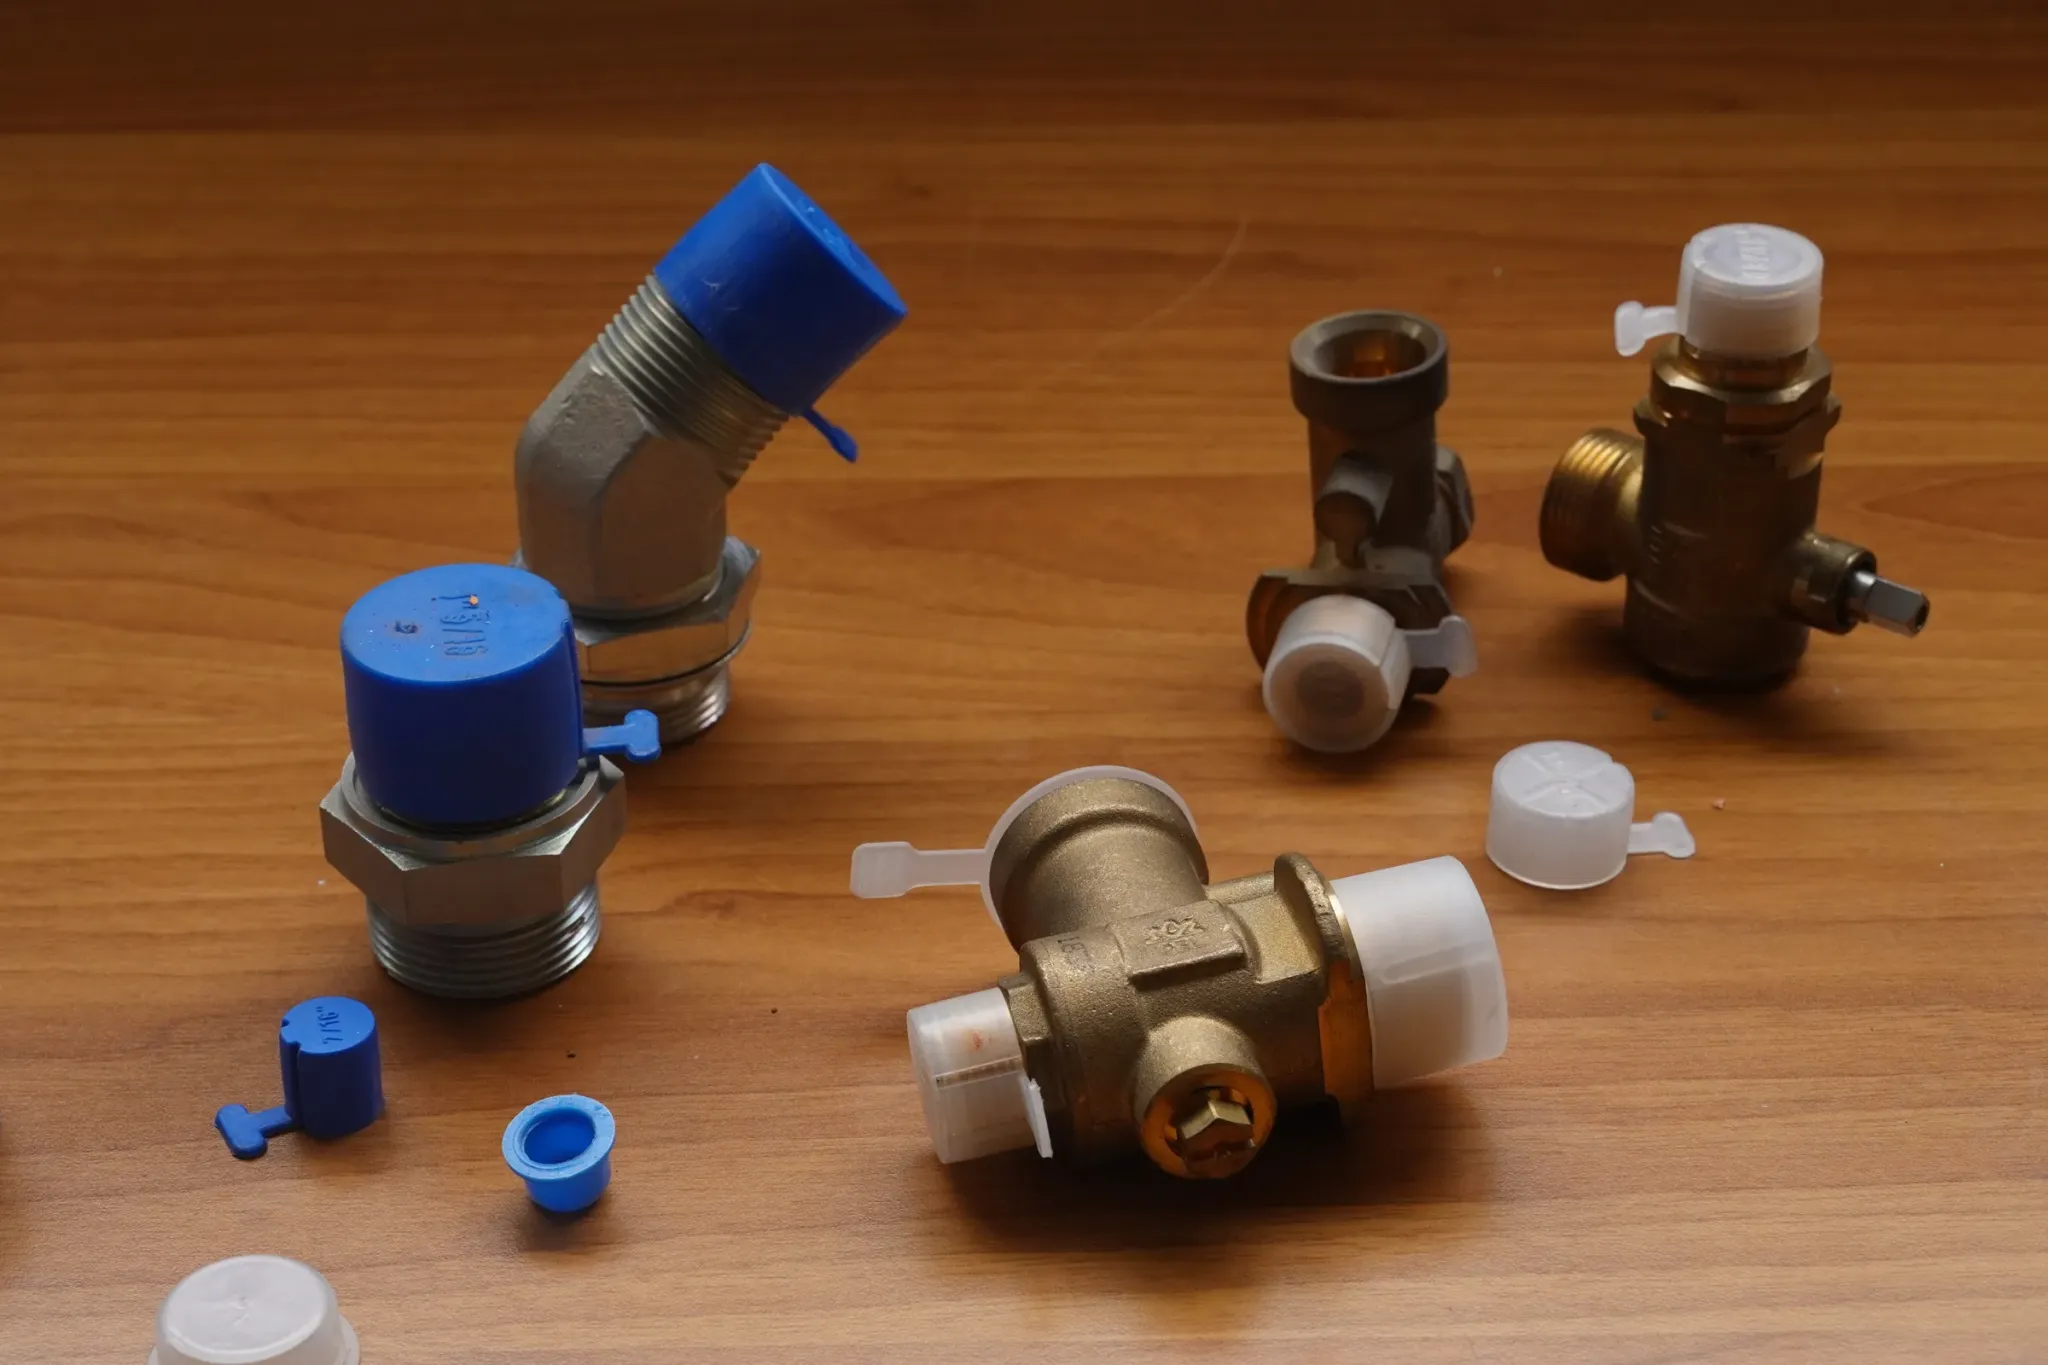
Tapones de protección para racores hidráulicos

Leer el artículo completo

Moldeo por compresión de caucho

El compuesto de caucho se comprime en un molde caliente y se vulcaniza. La vulcanización transforma el caucho crudo en un elastómero reticulado, elástico, resistente y duradero.

Fases del proceso

  1. Preparación del compuesto El compuesto se elige según las condiciones de uso del componente (temperatura, agentes químicos, esfuerzos, dureza) y luego se corta y se pesa según el volumen de la cavidad.
  2. Carga del molde Al cerrarse el molde, el compuesto se comprime hasta llenar la cavidad. Los posibles insertos metálicos se colocan antes.
  3. Vulcanización Se realiza entre 140 °C y 170 °C, durante 10–90 minutos, según el compuesto y el tamaño de la pieza.
  4. Extracción del molde A continuación, enfriamiento y desbarbado.

Por qué importa el control

Temperatura, presión y tiempo determinan la calidad de la pieza. Una vulcanización insuficiente deja el caucho demasiado blando; una excesiva lo vuelve rígido y frágil.

Molde de compresión de seis cavidades abierto en la prensa
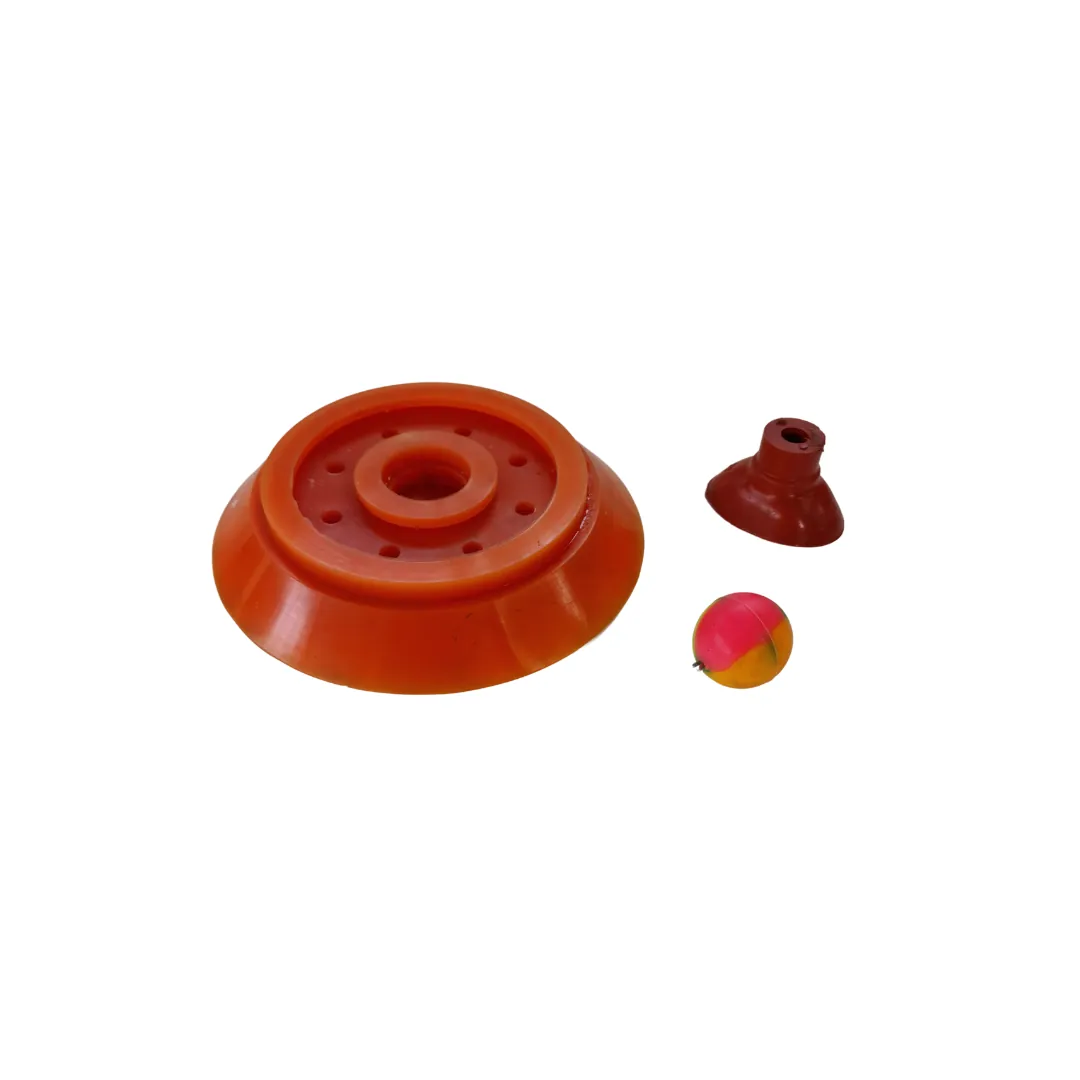
Piezas de caucho moldeadas por compresión
Piezas de silicona
Piezas de silicona
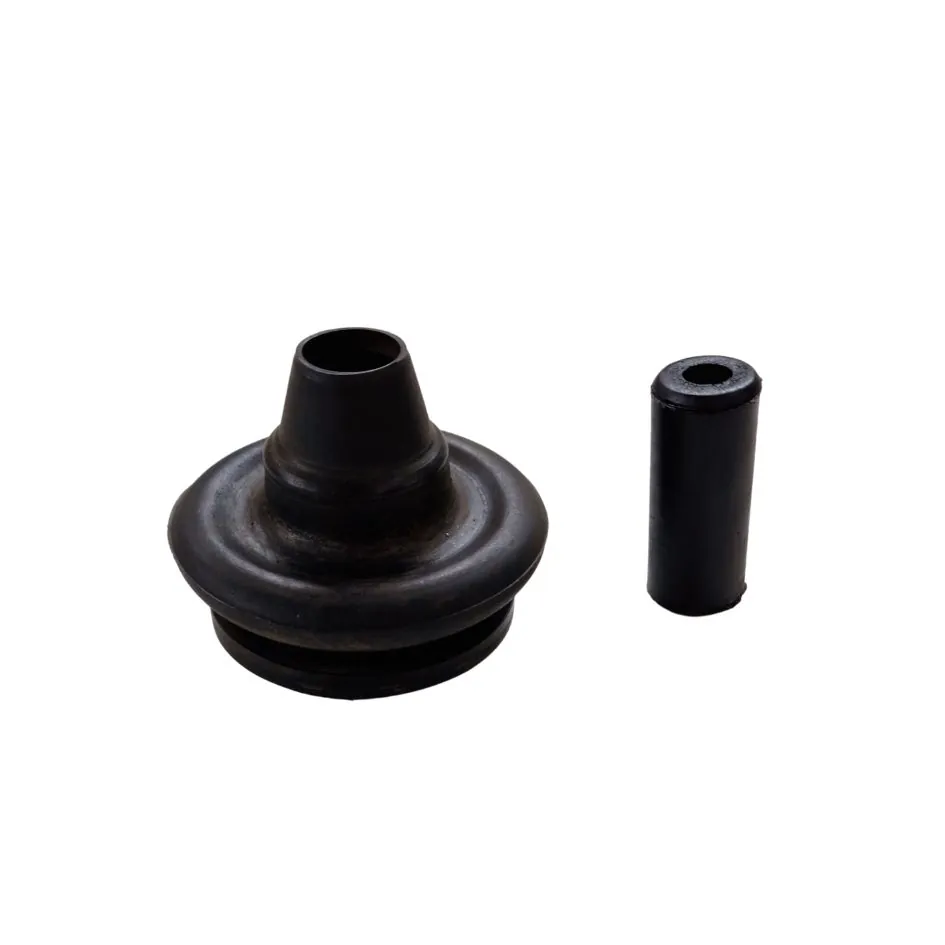
Fuelles y componentes para el sector de automoción

Leer el artículo completo

Sobremoldeo caucho-metal

Un inserto metálico se une de forma permanente al caucho directamente en el molde. El resultado es una pieza compuesta ya ensamblada: el metal aporta rigidez; el caucho, elasticidad, estanqueidad y amortiguación de vibraciones.

Fases del proceso

  1. Preparación del inserto El inserto se limpia y se granalla, y después se trata con una imprimación específica elegida según el metal y el elastómero.
  2. Preparación del caucho El caucho se pesa y se corta en tiras.
  3. Moldeo y vulcanización El inserto se coloca en el molde y el caucho se comprime a su alrededor; la vulcanización se realiza entre 140 °C y 170 °C, durante 10–90 minutos.
  4. Extracción y desbarbado

Doble adhesión

La unión es a la vez química (imprimación y reticulación) y mecánica (contrasalidas previstas en el inserto).

Qué proceso

Los elastómeros termoestables (EPDM, NBR, silicona) se sobremoldean por compresión; los elastómeros termoplásticos (TPE, TPU, SEBS), por inyección.

Ventajas

  • adhesión estructural permanente
  • sin encolado ni montaje manual
  • dos materiales con funciones distintas en una sola pieza
  • geometrías complejas
  • mayor vida útil
  • componentes más ligeros

Aplicaciones por sector

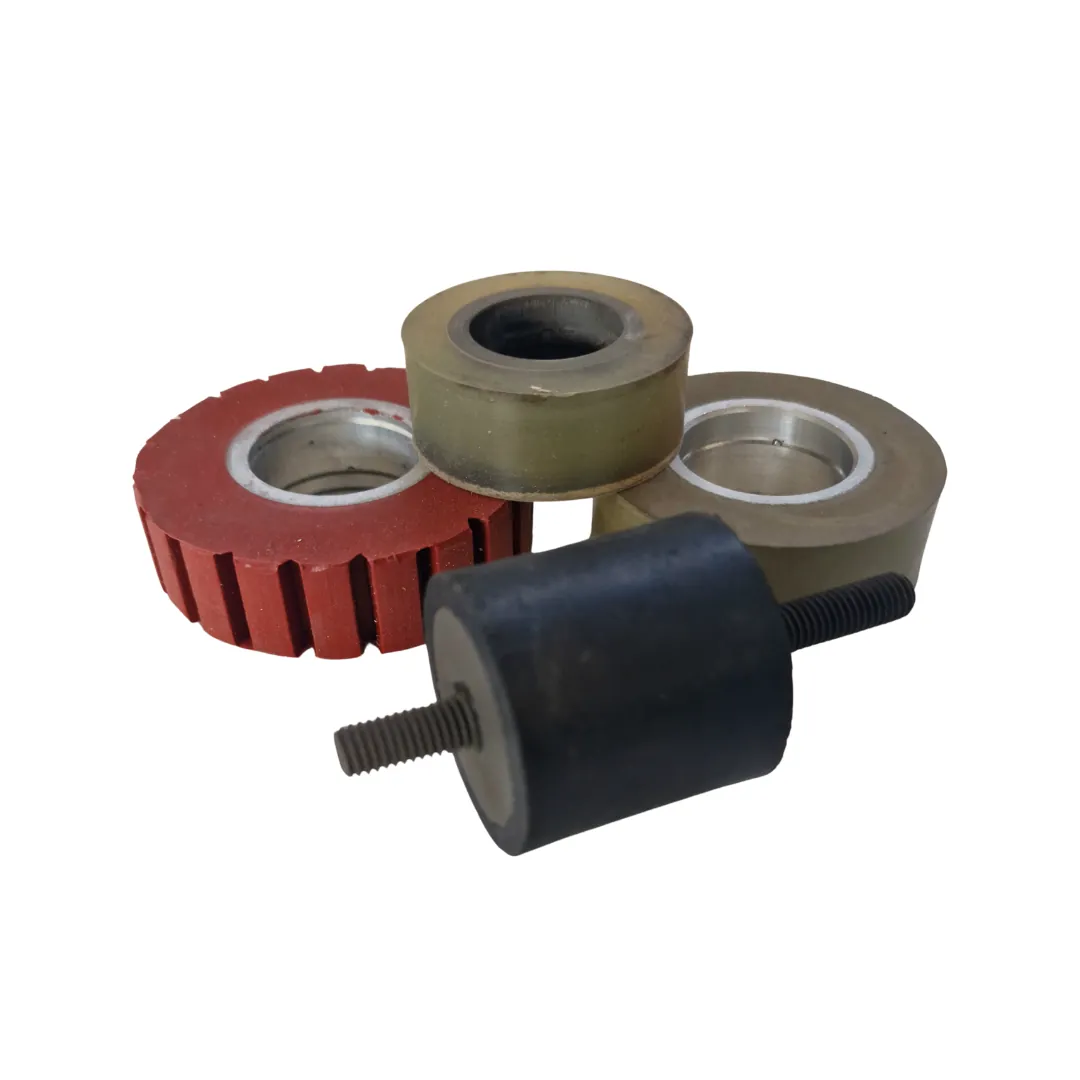
Taco de caucho para cinta transportadora
Tope antivibración caucho-metal
Soporte antivibración caucho-metal
Ruedas con unión caucho-metal

Leer el artículo completo

Piezas y detalles

Algunas de las piezas fabricadas por Corti Srl, agrupadas por familia.

Sostenibilidad en nuestros procesos de producción

La parte práctica de la sostenibilidad en nuestra planta.

  1. Parque de prensas de nueva generación y bajo consumo (Industria 4.0).

  2. Supervisión en tiempo real de los parámetros de moldeo, que reduce el material de desecho.

  3. Los recortes termoplásticos se trituran y se reincorporan a la producción, cuando el material lo permite.

  4. El caucho vulcanizado no puede refundirse, pero los recortes y los componentes al final de su vida útil pueden recuperarse con tecnologías específicas.

  5. Reutilización de los palés en buen estado, incluidos los recibidos de proveedores.

  6. Recogida selectiva de los residuos de producción.

Materiales sostenibles y alternativas a los PFAS

Sectores

Sectores en los que trabajamos

Diseñamos moldes y fabricamos componentes según plano para empresas de todos los sectores industriales. Estos son los principales en los que trabajamos.