Zum Inhalt springen

Verfahren

Bauteile aus Kunststoff, Gummi und Silikon nach Maß, in Lohnfertigung

Wir fertigen nach Kundenzeichnung mit vier Formverfahren. Für jedes Bauteil konstruieren und bauen wir das Werkzeug in unserem eigenen Werkzeugbau, wählen den Werkstoff und legen das Verfahren fest, das am besten zu Stückzahlen und Einsatzbedingungen passt.

Kunststoff-Spritzgießen

Polymergranulat wird geschmolzen und in ein maßgeschneidertes Metallwerkzeug eingespritzt. Das Verfahren liefert präzise, reproduzierbare Bauteile in Serie, auch mit komplexen Geometrien und dünnen Wänden.

Verfahrensschritte

  1. Materialvorbereitung Das Granulat wird in den Trichter gefüllt; hygroskopische Polymere wie PA 6, PA 66 und PC werden vorher getrocknet, um Oberflächen- und Strukturfehler zu vermeiden.
  2. Aufschmelzen und Einspritzen Der Werkstoff schmilzt im Plastifizierzylinder bei 120 °C bis 360 °C und wird in das geschlossene Werkzeug eingespritzt. Beim Umspritzen von Metalleinlegeteilen werden diese vor dem Schließen ins Werkzeug eingelegt.
  3. Abkühlen und Erstarren In das Werkzeug integrierte Kühlkanäle sorgen für Maßhaltigkeit.
  4. Entformen Auswerferstifte lösen das Teil, und der Anguss wird entfernt.

Gemeinsame Entwicklung

CAD-Modellierung und 3D-Prototypen ermöglichen es, Geometrie und Werkstoff bereits in der Konstruktionsphase zu optimieren.

Wann es die richtige Wahl ist

Für die Serienfertigung, wenn die Stückzahlen die Werkzeugkosten rechtfertigen. Für Prototypen und Kleinserien eignet sich der 3D-Druck besser; für Gummiartikel oder einfache Geometrien das Formpressen.
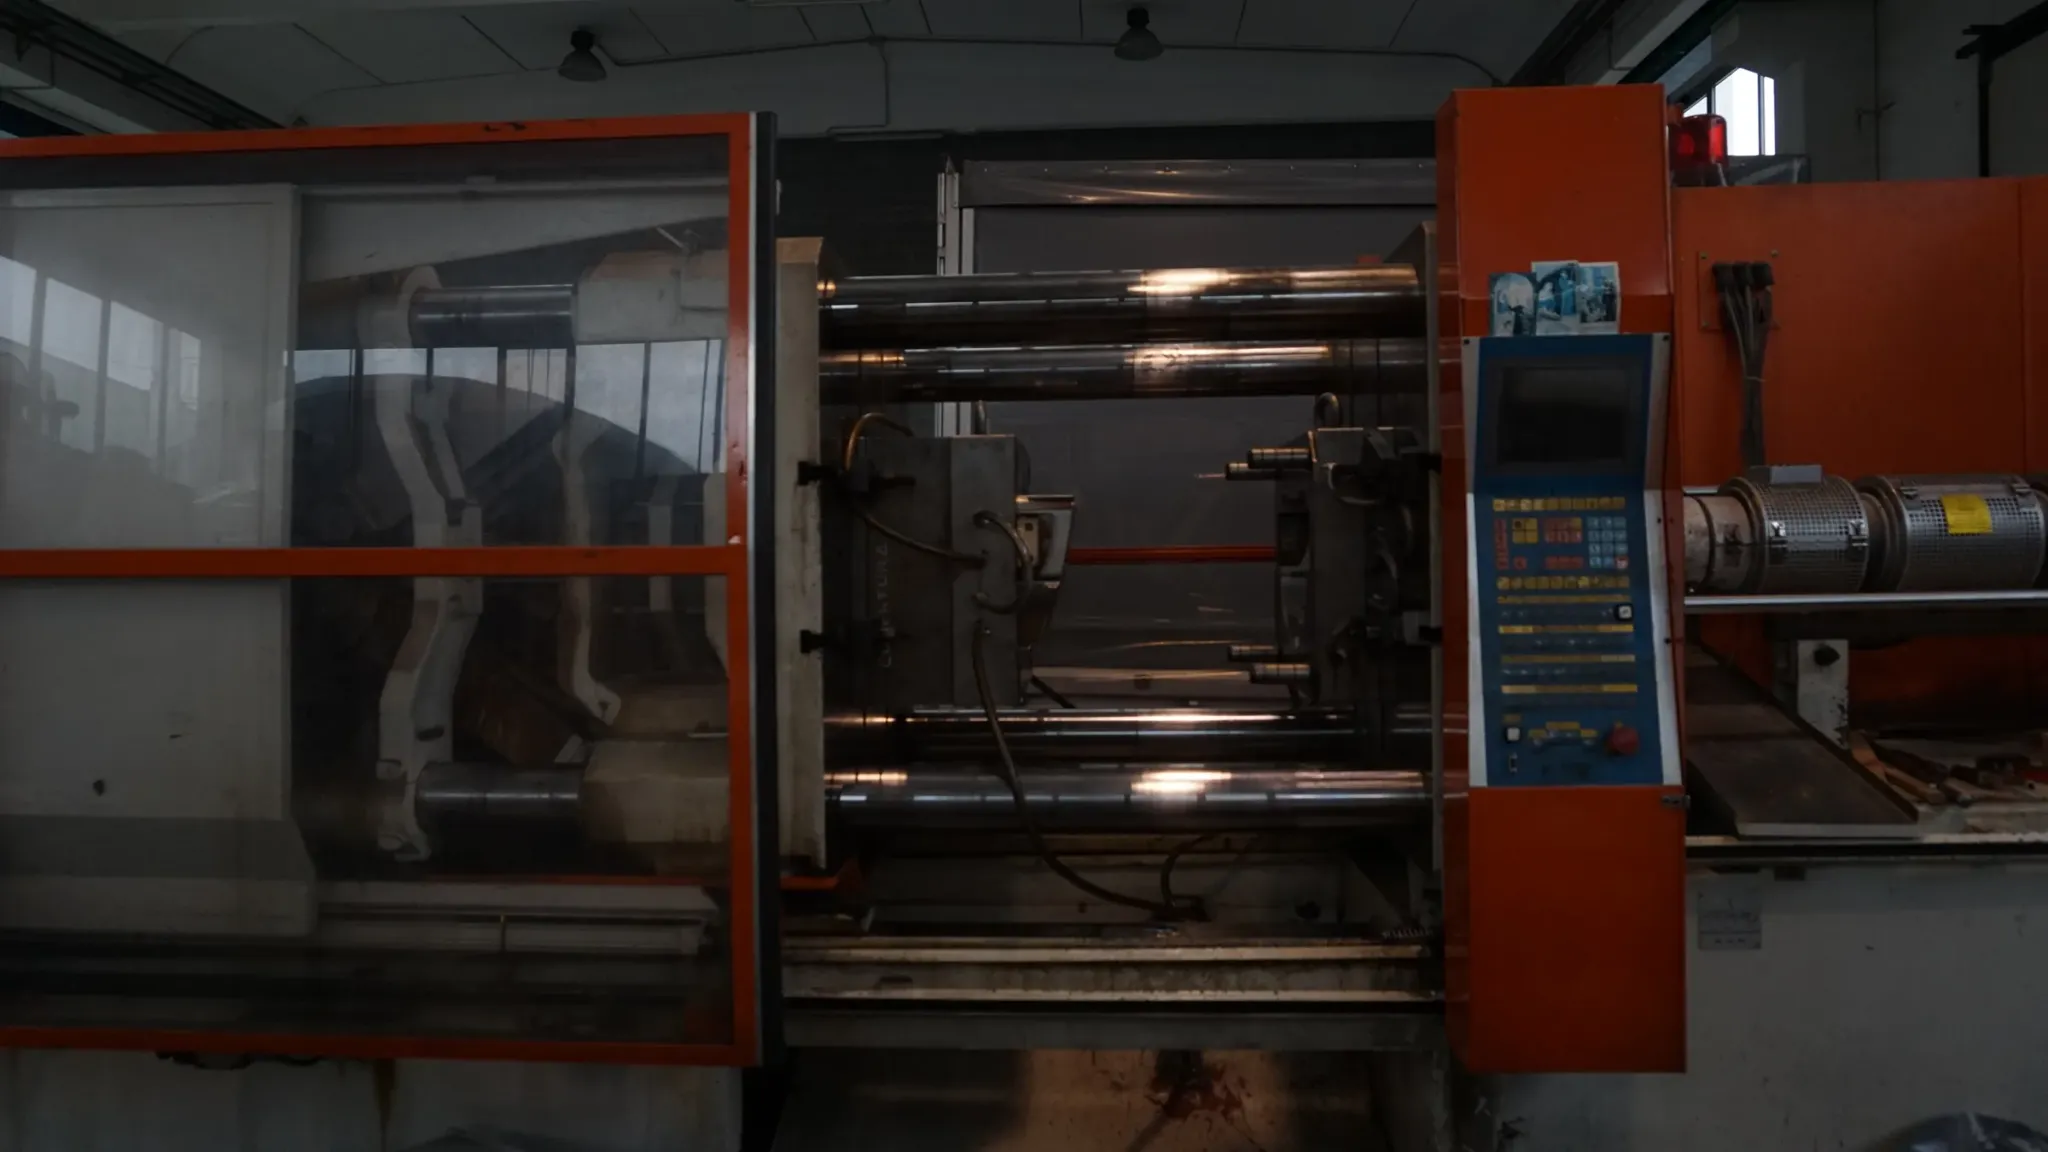
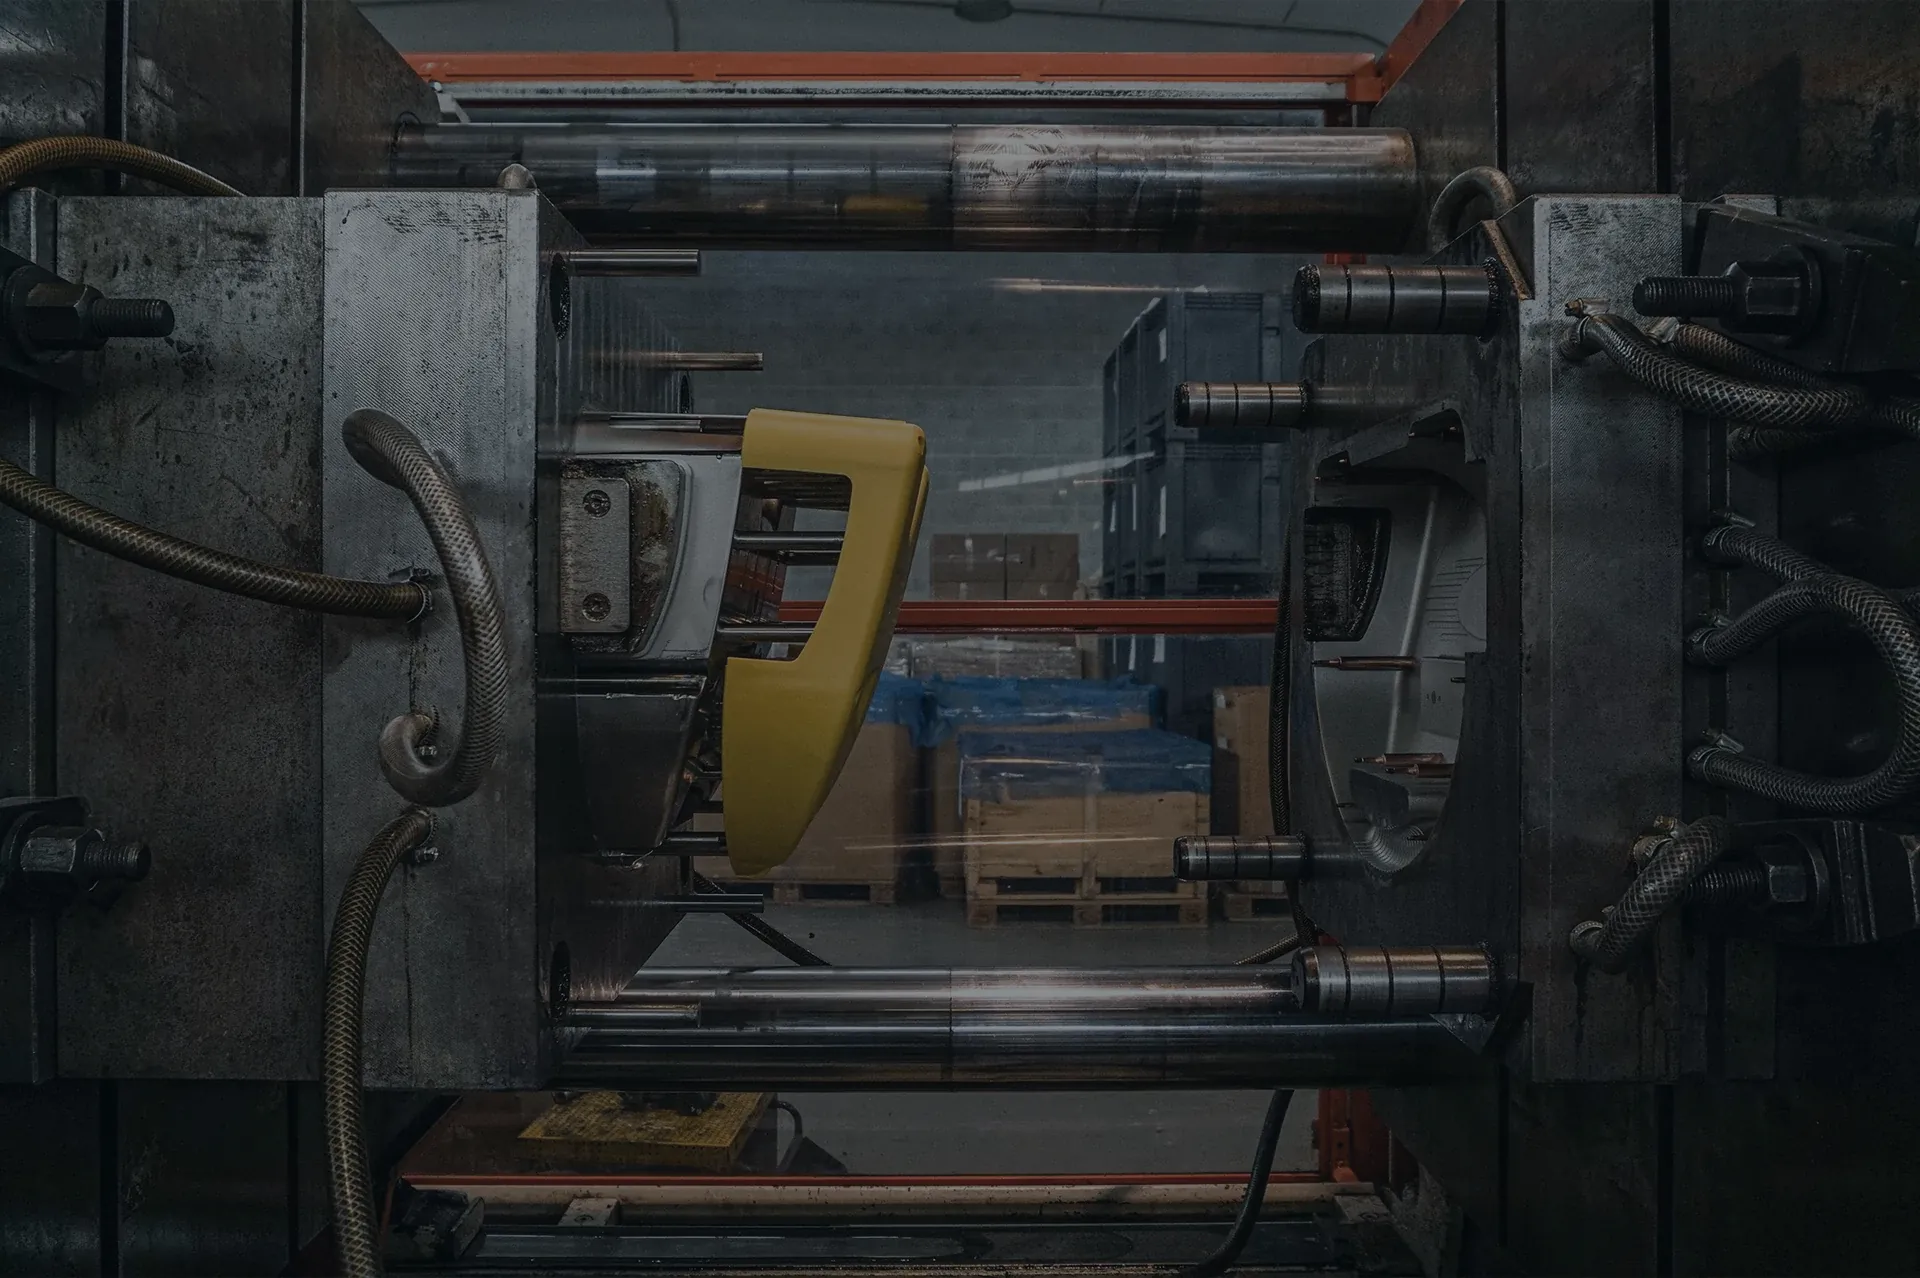
Spritzgießmaschine im Werk der Corti Srl
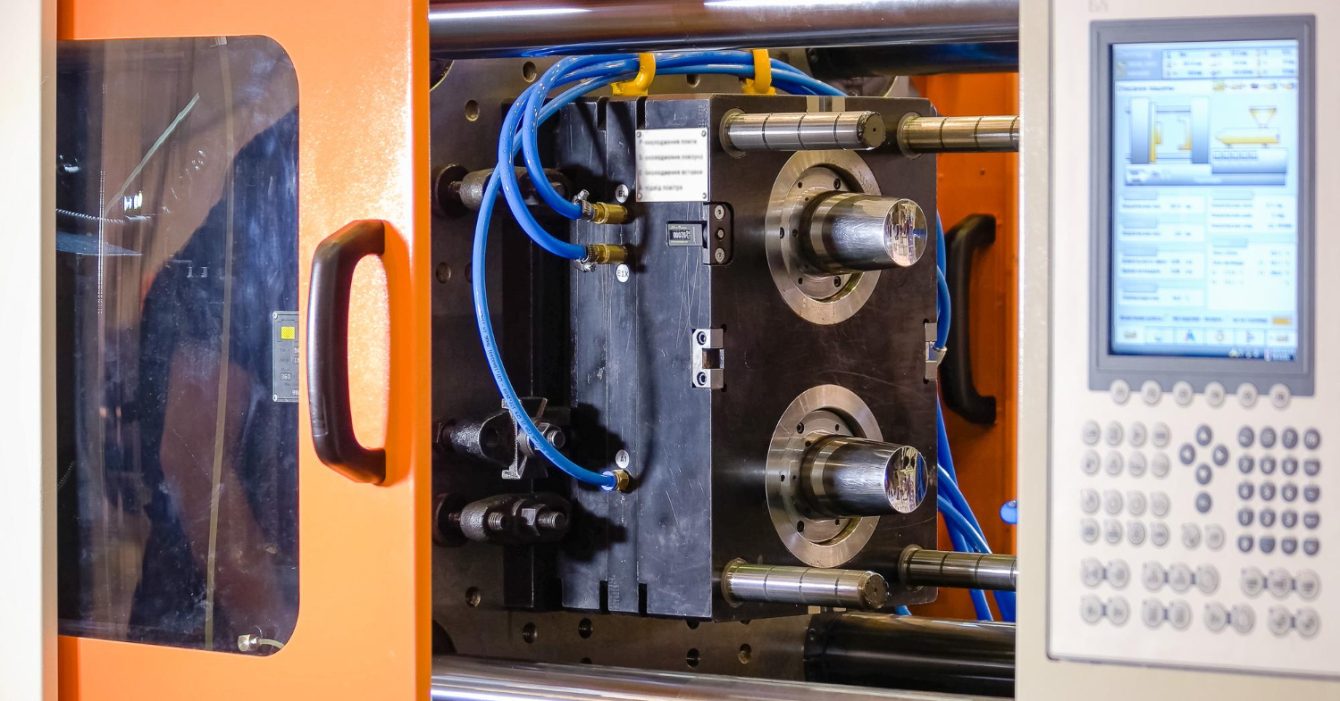
In eine Spritzgießmaschine eingebautes Werkzeug
In die Maschine eingebautes Werkzeug
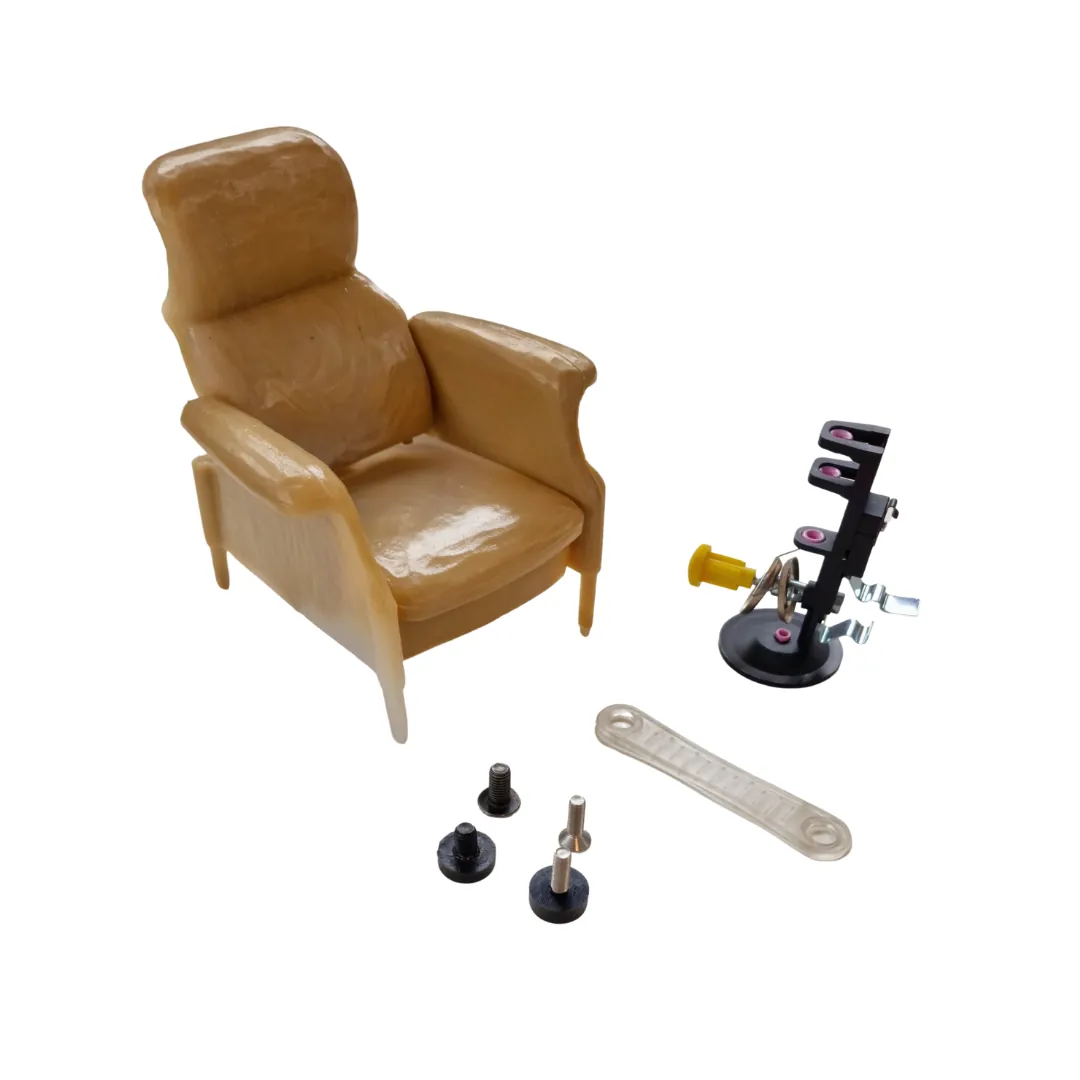
Spritzgegossene Kunststoffteile
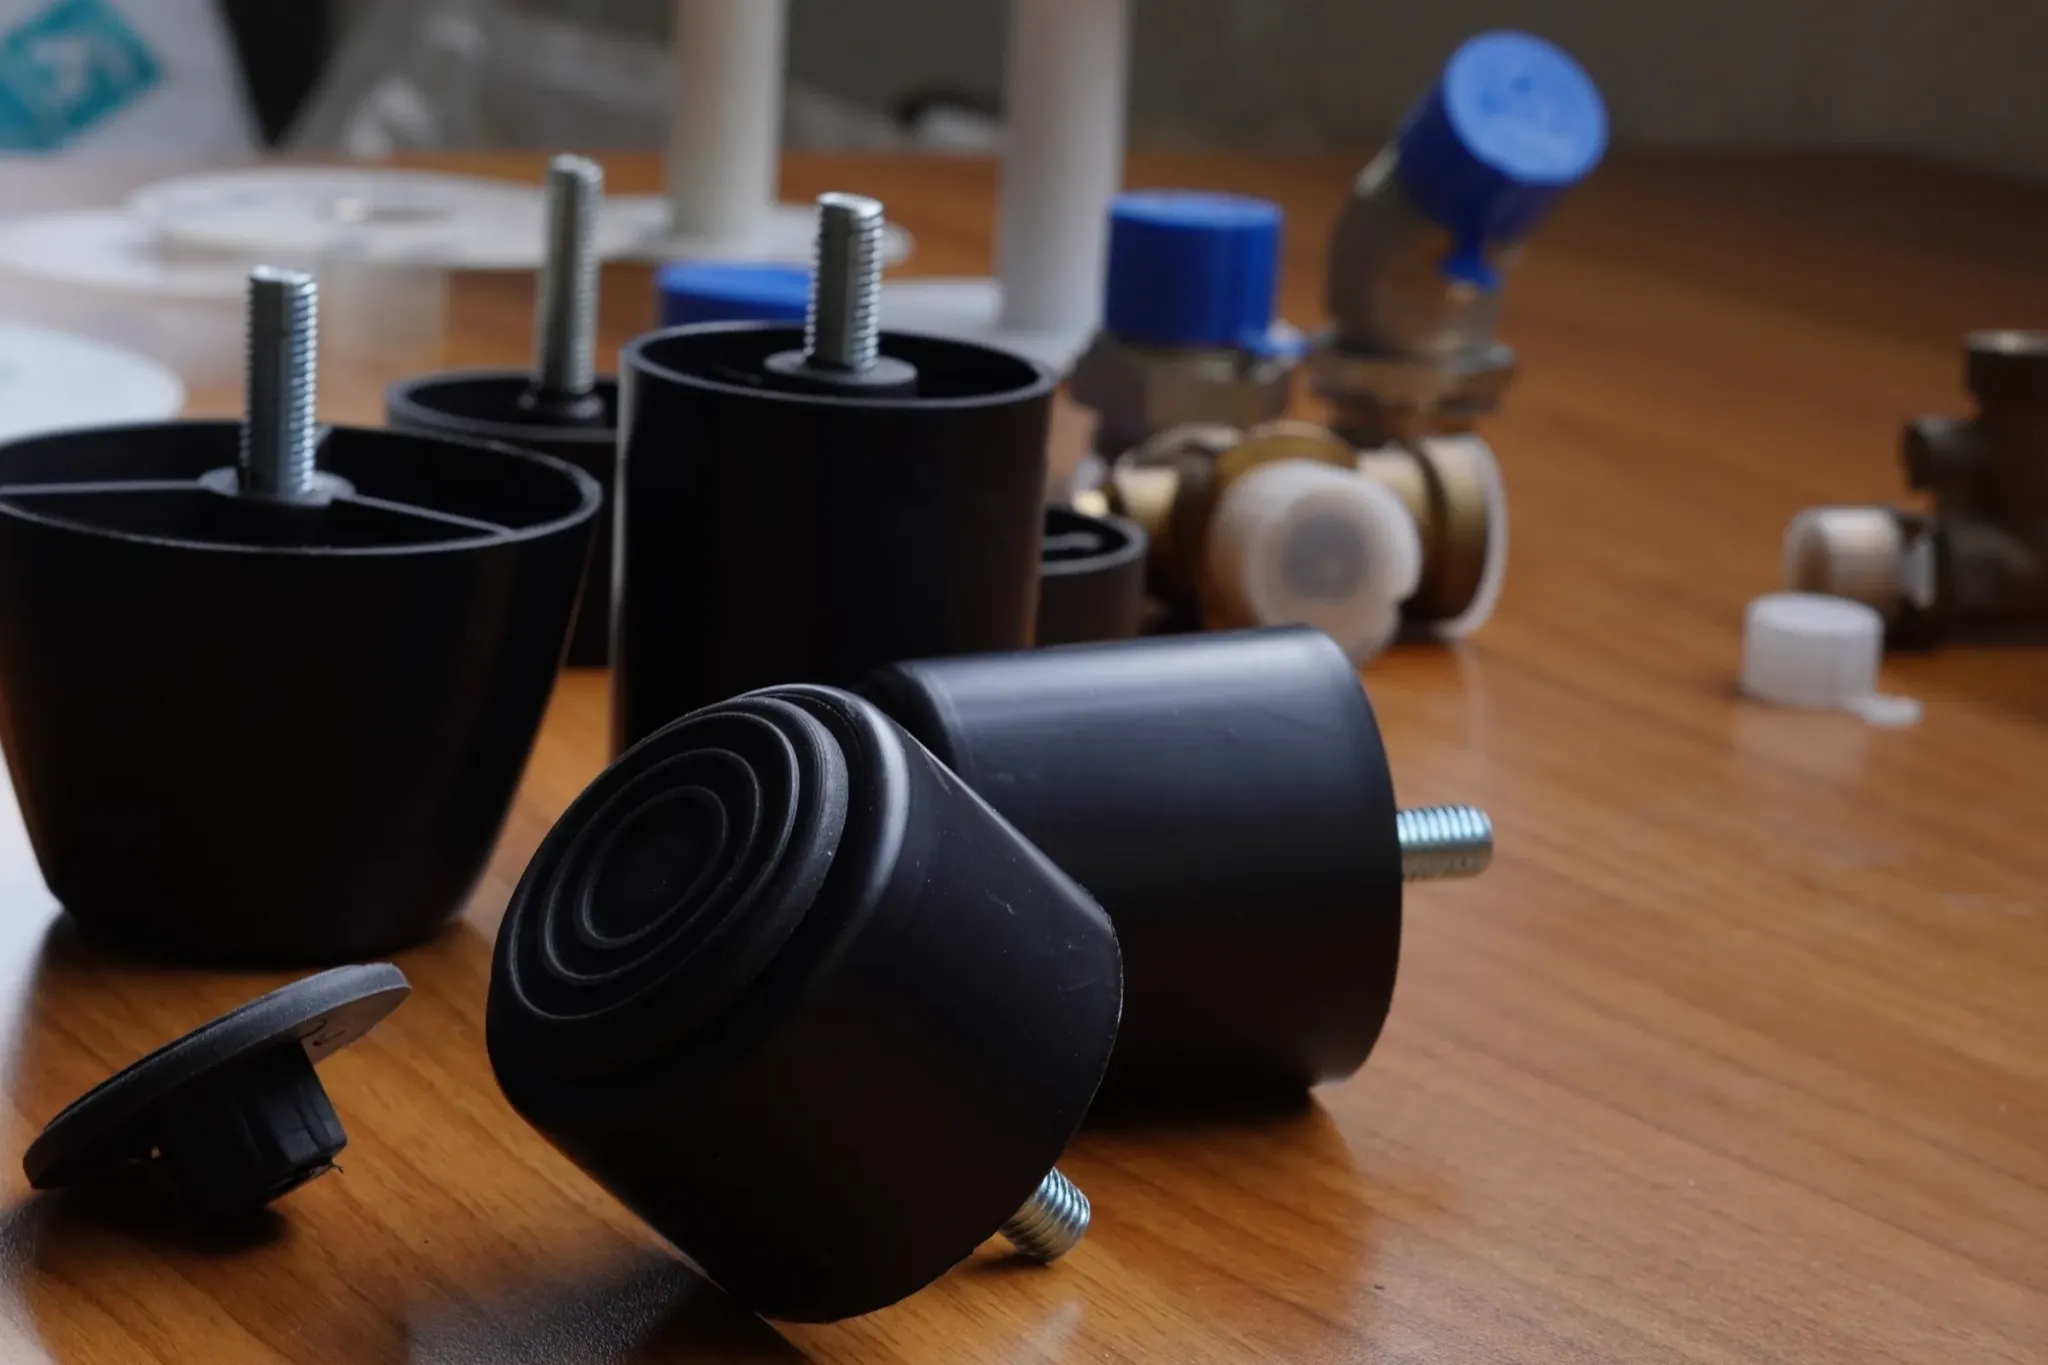
Füße für Tische und Sessel
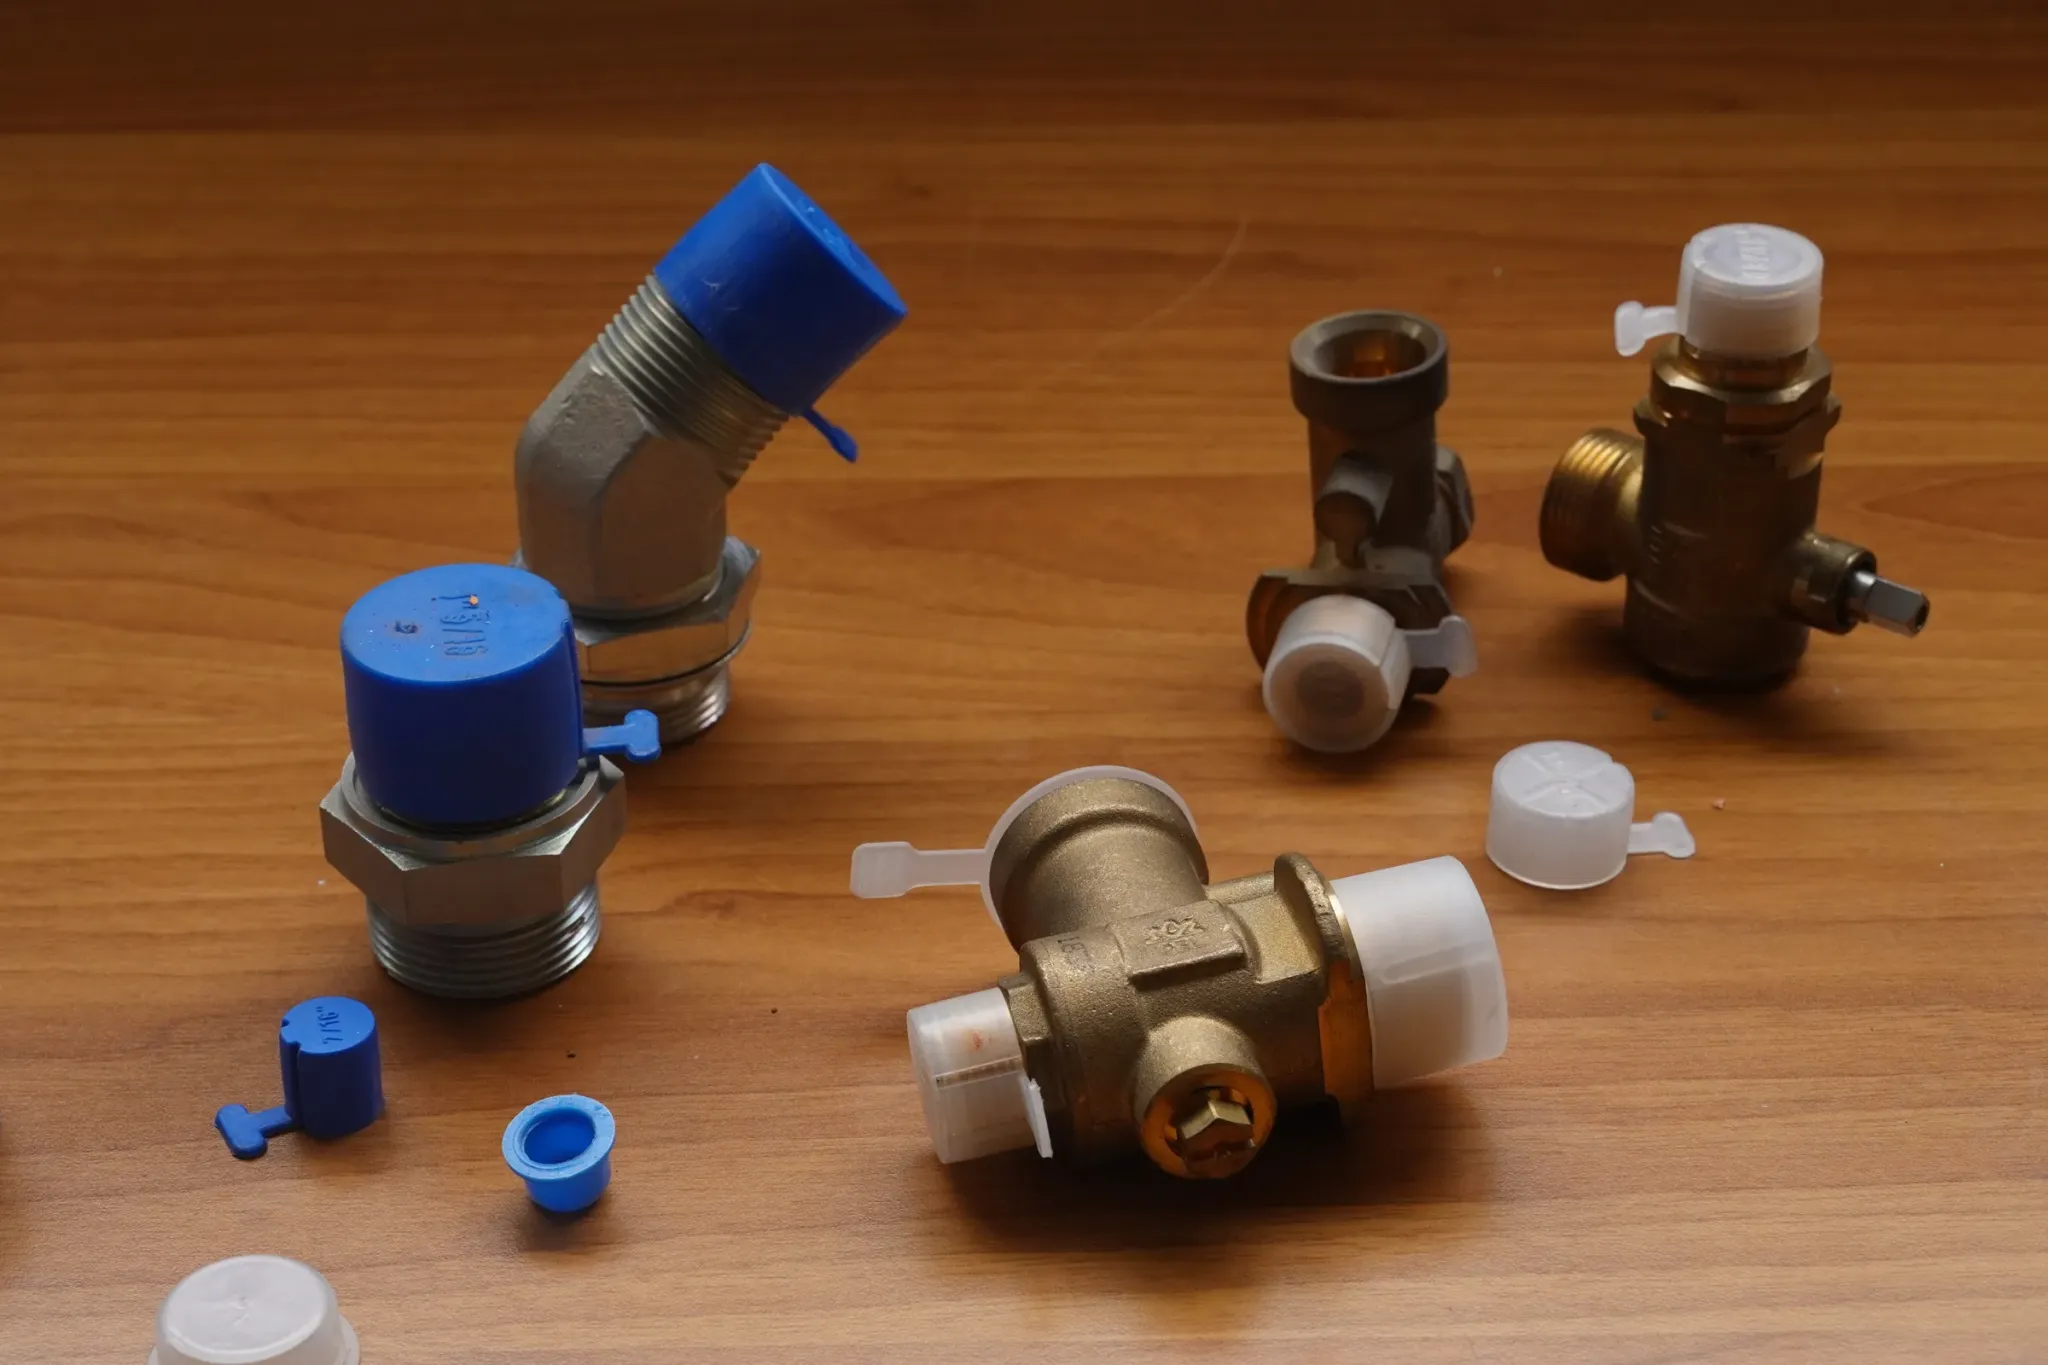
Schutzkappen für Hydraulikarmaturen

Den ganzen Artikel lesen

Formpressen von Gummi

Die Gummimischung wird in einem beheizten Werkzeug verpresst und vulkanisiert. Die Vulkanisation verwandelt Rohkautschuk in ein vernetztes Elastomer, das elastisch, fest und langlebig ist.

Verfahrensschritte

  1. Vorbereitung der Mischung Die Mischung wird nach den Einsatzbedingungen des Bauteils gewählt (Temperatur, Chemikalien, Belastungen, Härte), dann nach dem Volumen der Kavität zugeschnitten und abgewogen.
  2. Beschicken des Werkzeugs Beim Schließen des Werkzeugs wird die Mischung verpresst, bis sie die Kavität füllt. Eventuelle Metalleinlegeteile werden vorher positioniert.
  3. Vulkanisation Sie erfolgt bei 140 °C bis 170 °C, 10–90 Minuten lang, je nach Mischung und Größe des Teils.
  4. Entnahme aus dem Werkzeug Es folgen Abkühlen und Entgraten.

Warum die Kontrolle wichtig ist

Temperatur, Druck und Zeit bestimmen die Qualität des Teils. Eine zu geringe Vulkanisation lässt den Gummi zu weich, eine zu starke macht ihn steif und spröde.

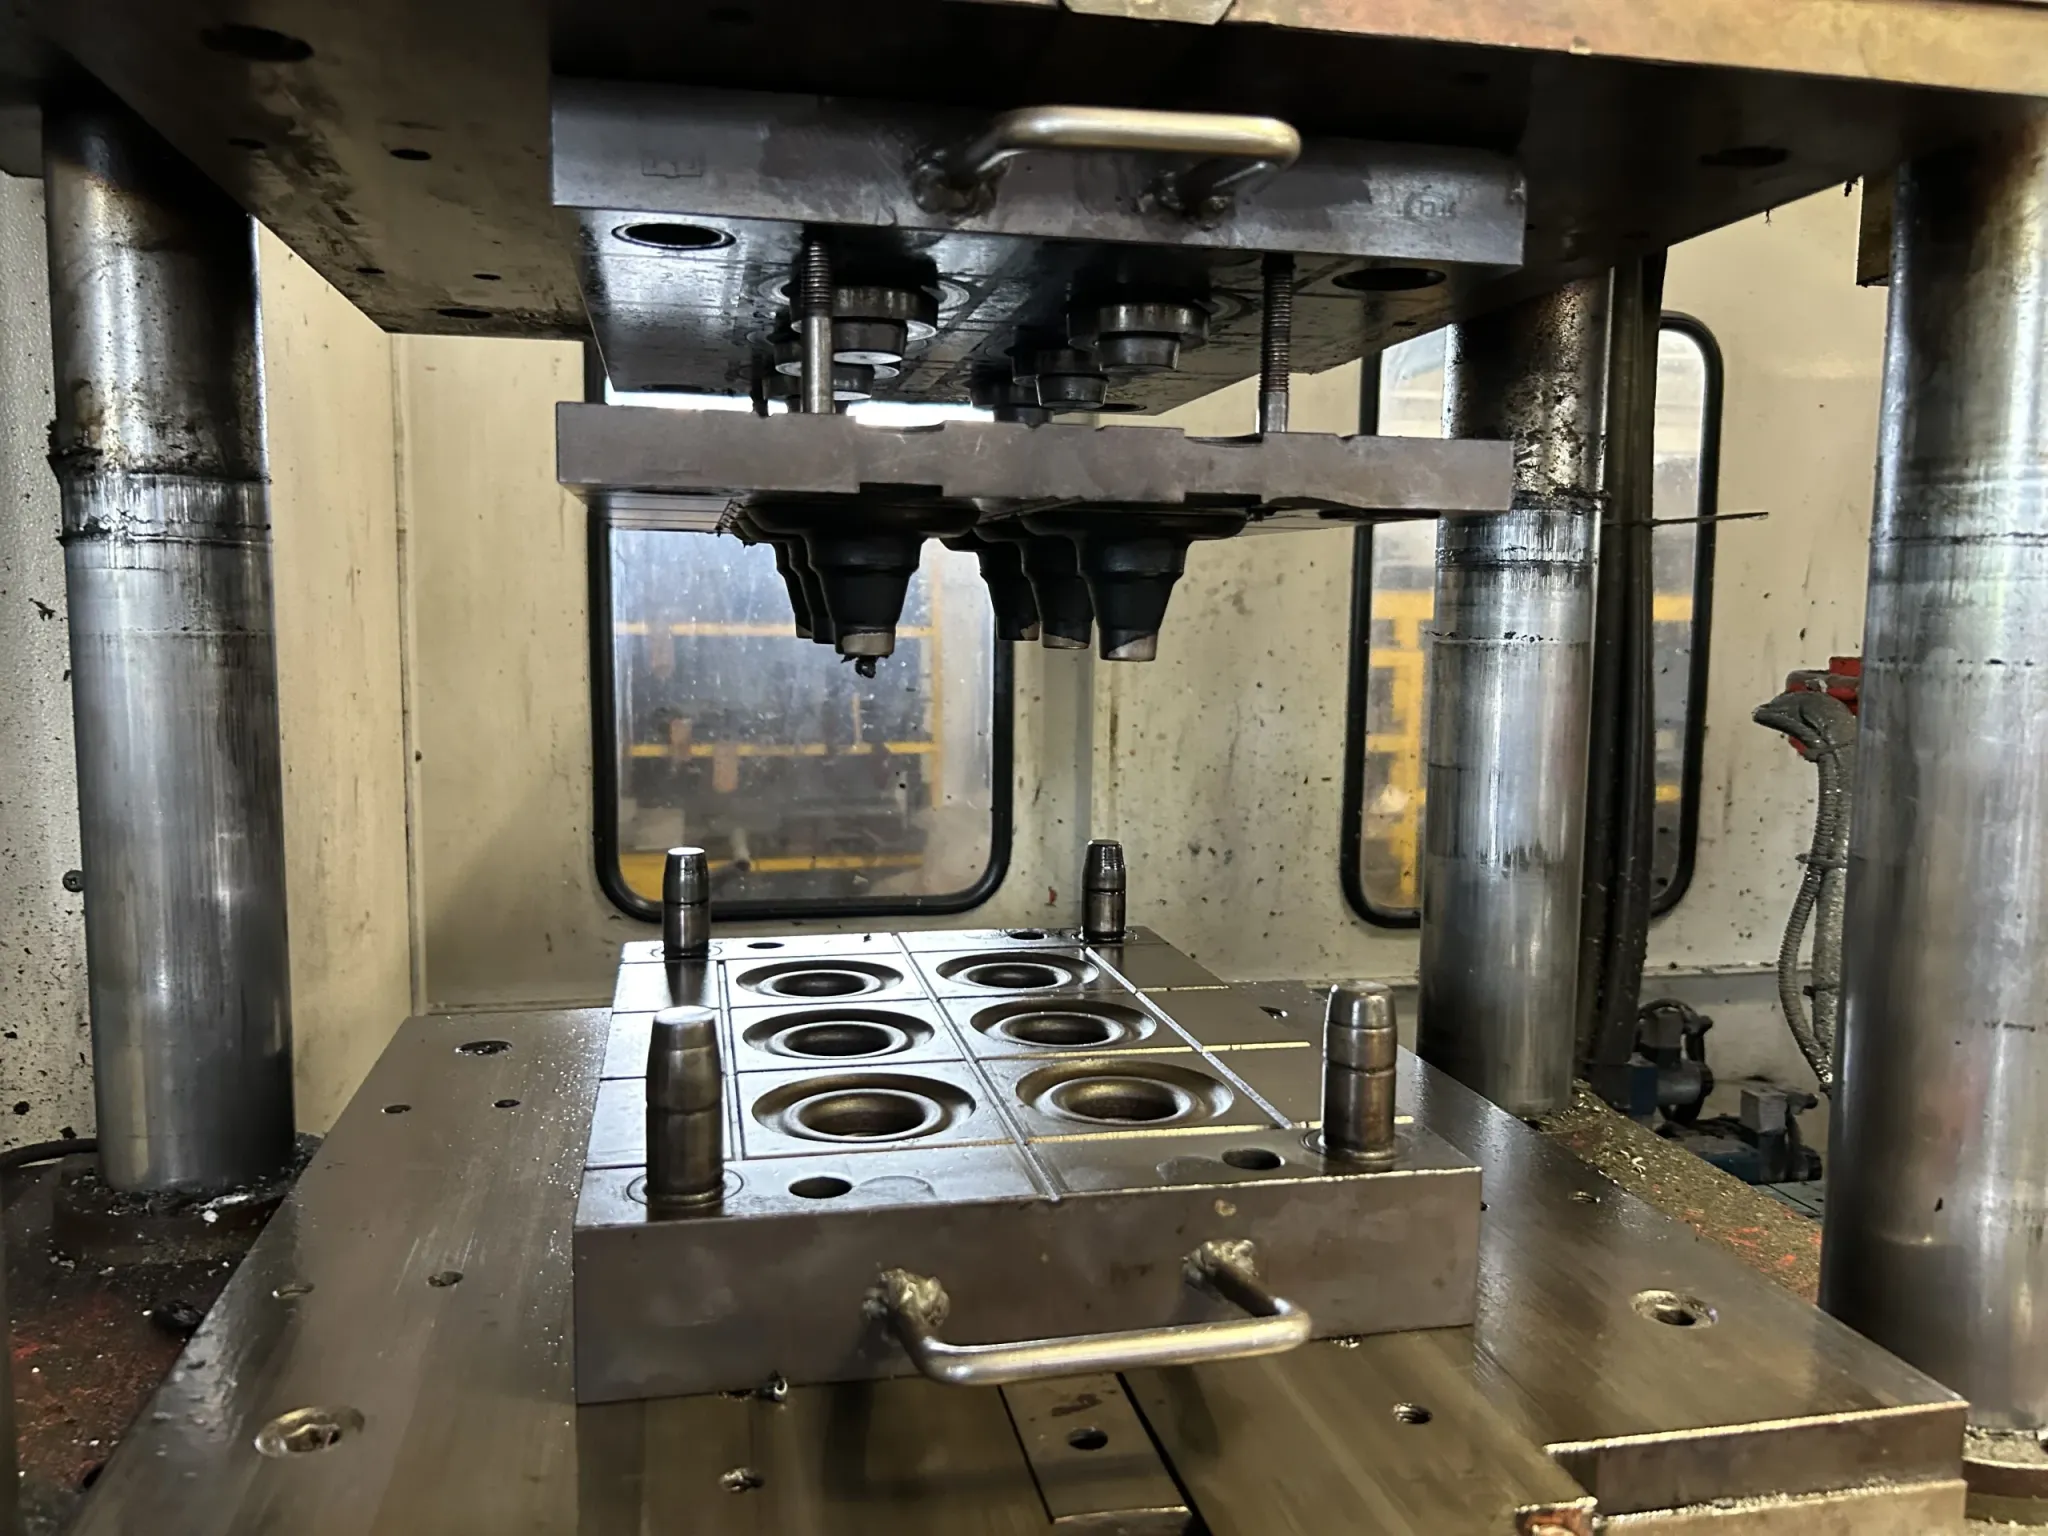
Geöffnetes Formpresswerkzeug mit sechs Kavitäten in der Presse
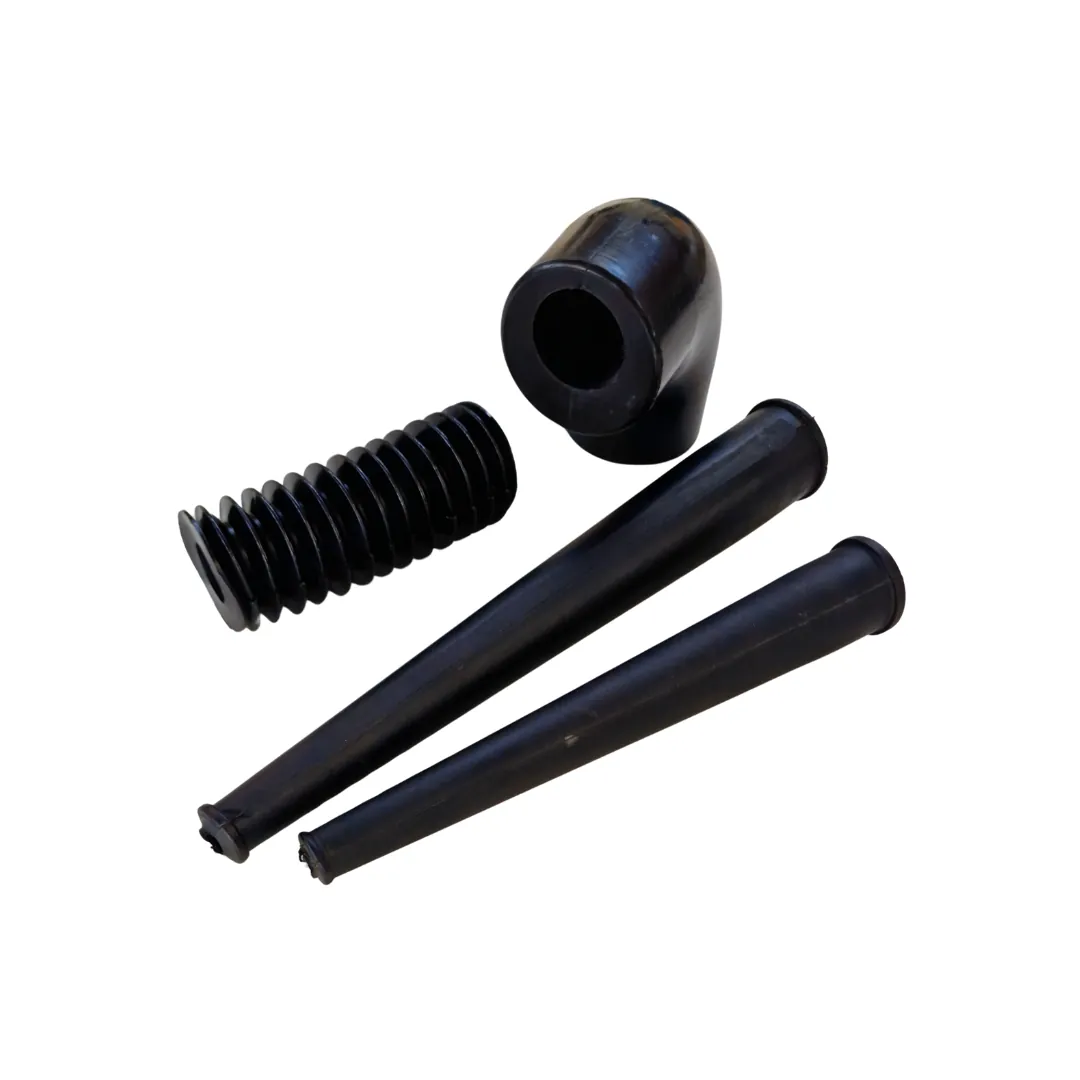
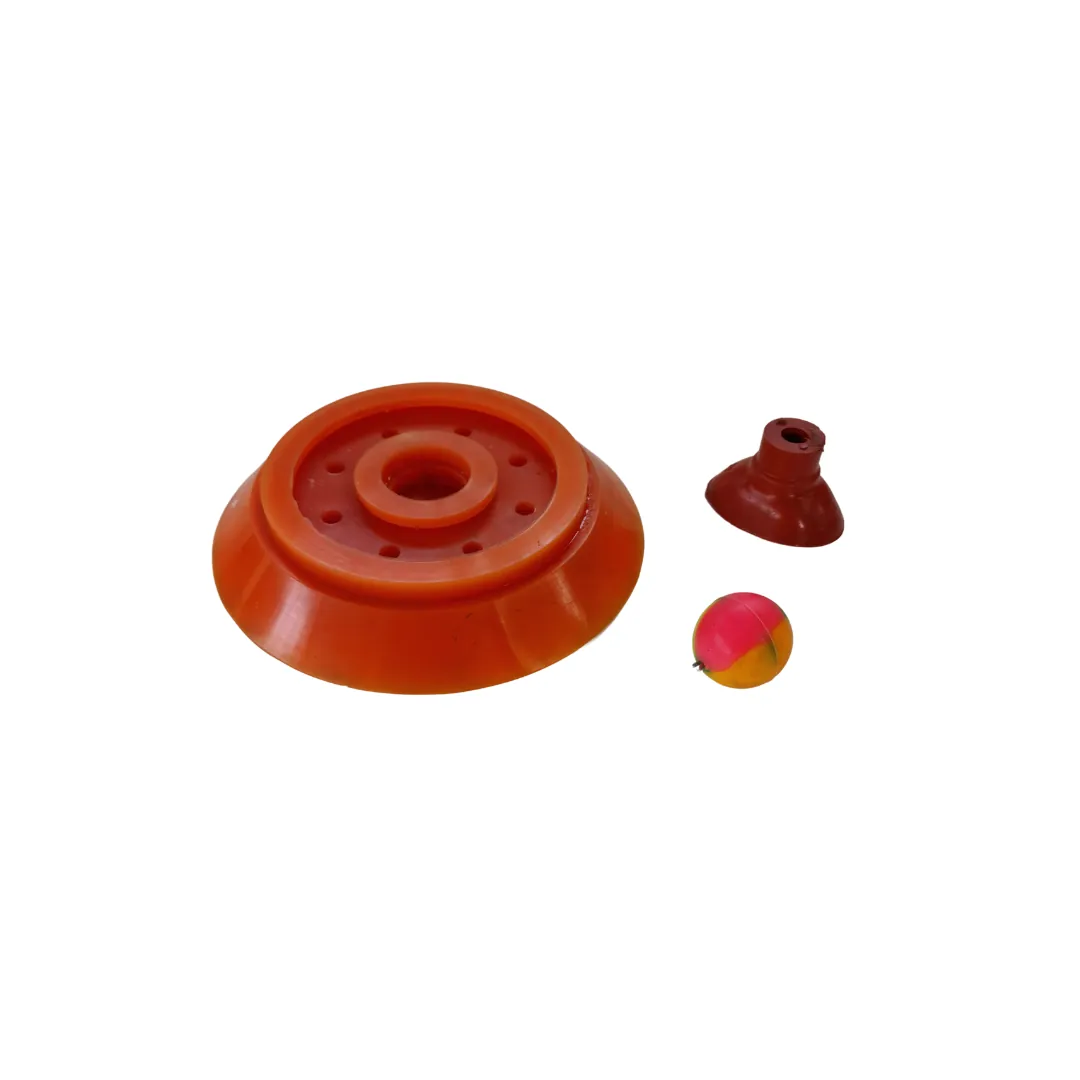
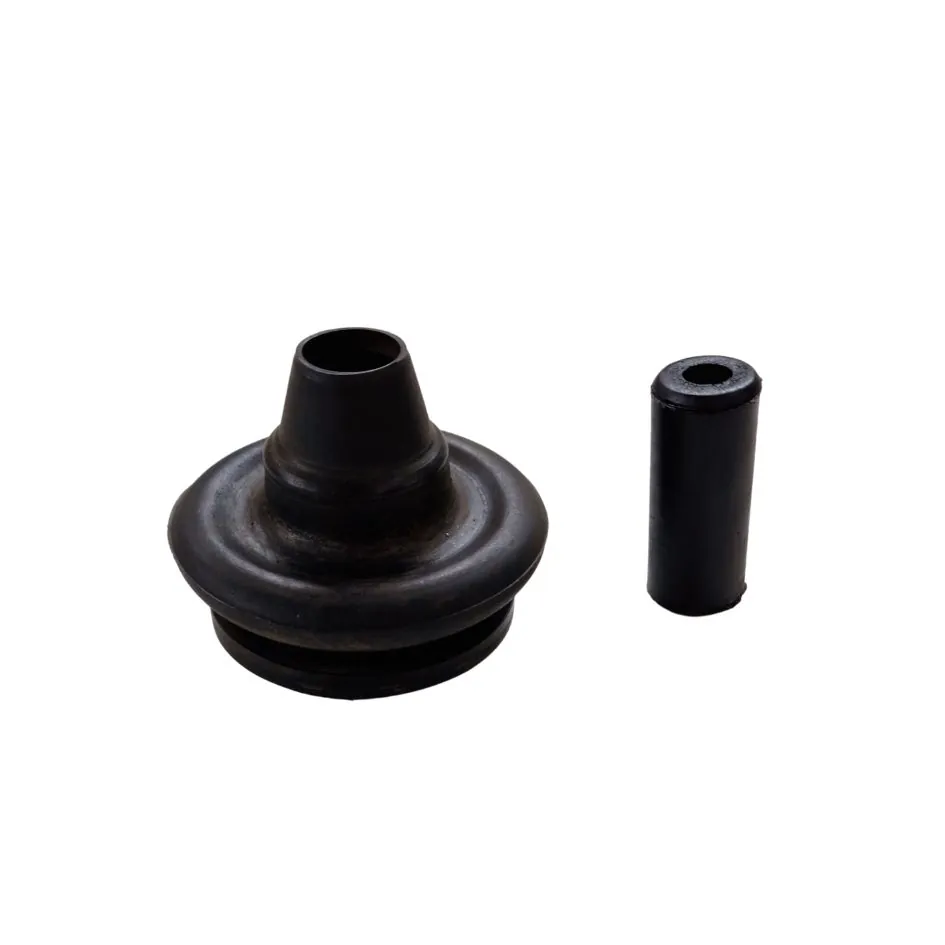
Formgepresste Gummiteile
Silikonteile
Silikonteile
Faltenbälge und Bauteile für die Automobilindustrie

Den ganzen Artikel lesen

Gummi-Metall-Verbund

Ein Metalleinlegeteil wird direkt im Werkzeug dauerhaft mit Gummi verbunden. Das Ergebnis ist ein vormontiertes Verbundteil: Das Metall sorgt für Steifigkeit, der Gummi für Elastizität, Dichtheit und Schwingungsdämpfung.

Verfahrensschritte

  1. Vorbereitung des Einlegeteils Das Einlegeteil wird gereinigt und gestrahlt und dann mit einem speziellen Haftvermittler behandelt, der nach Metall und Elastomer gewählt wird.
  2. Vorbereitung des Gummis Der Gummi wird abgewogen und in Streifen geschnitten.
  3. Formen und Vulkanisieren Das Einlegeteil wird ins Werkzeug eingelegt und der Gummi um es herum verpresst; die Vulkanisation erfolgt bei 140 °C bis 170 °C, 10–90 Minuten lang.
  4. Entnahme und Entgraten

Doppelte Haftung

Die Haftung ist sowohl chemisch (Haftvermittler und Vernetzung) als auch mechanisch (im Einlegeteil vorgesehene Hinterschnitte).

Welches Verfahren

Duroplastische Elastomere (EPDM, NBR, Silikon) werden im Formpressverfahren angeformt, thermoplastische Elastomere (TPE, TPU, SEBS) im Spritzguss.

Vorteile

  • dauerhafte strukturelle Haftung
  • kein Kleben und keine manuelle Montage
  • zwei Werkstoffe mit unterschiedlichen Funktionen in einem Teil
  • komplexe Geometrien
  • längere Lebensdauer
  • leichtere Bauteile

Anwendungen nach Branche

Gummimitnehmer für Förderbänder
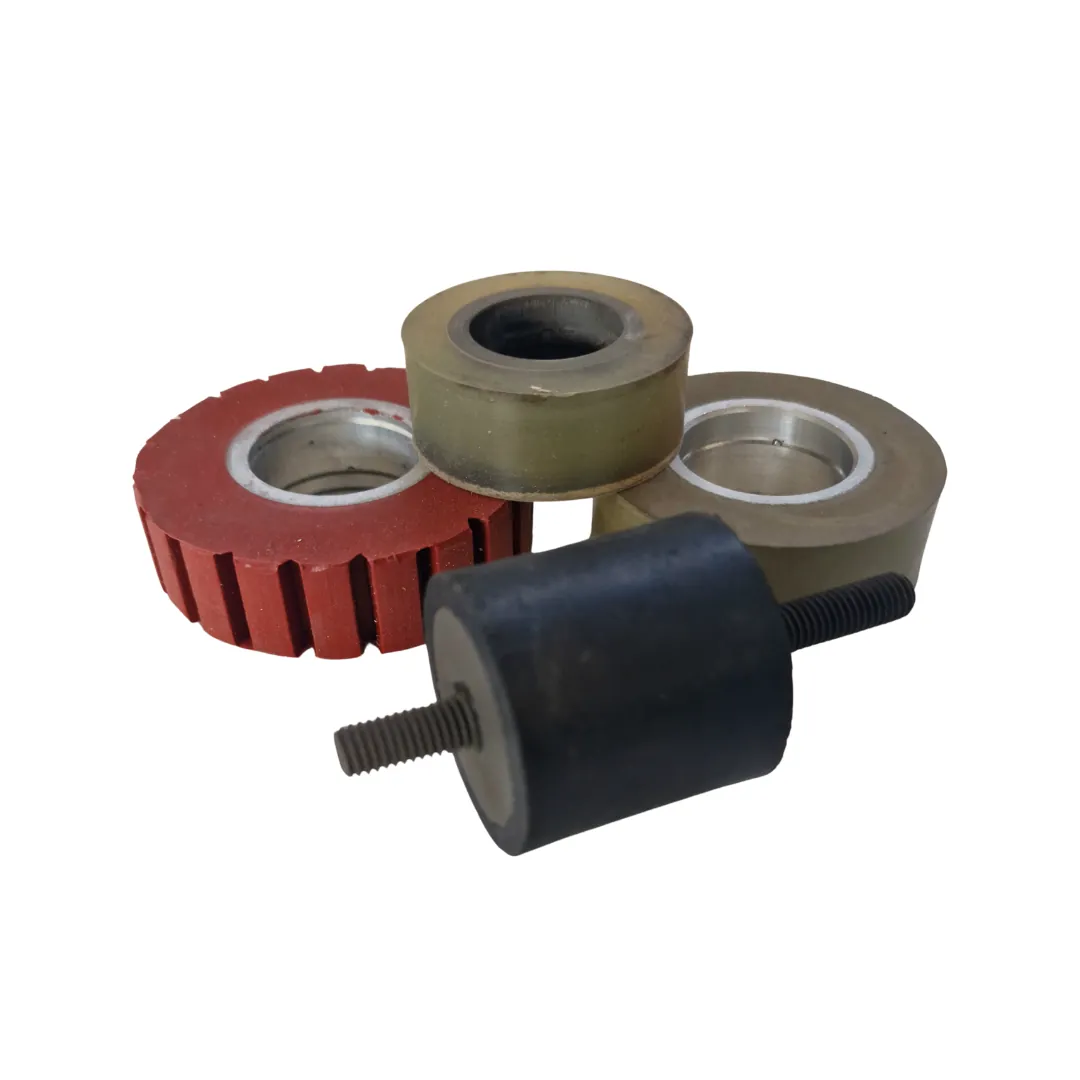
Gummi-Metall-Anschlagpuffer
Gummi-Metall-Schwingungsdämpfer
Räder mit Gummi-Metall-Verbindung

Den ganzen Artikel lesen

Teile und Details

Einige der von Corti Srl gefertigten Teile, nach Familien gruppiert.

Nachhaltigkeit in unseren Produktionsprozessen

Die praktische Seite der Nachhaltigkeit in unserem Werk.

  1. Sparsamer Maschinenpark der neuesten Generation (Industrie 4.0).

  2. Echtzeitüberwachung der Formparameter, die den Ausschuss reduziert.

  3. Thermoplastischer Ausschuss wird gemahlen und der Produktion wieder zugeführt, wo der Werkstoff es erlaubt.

  4. Vulkanisierter Gummi lässt sich nicht wieder aufschmelzen, aber Reste und Altteile können mit speziellen Technologien verwertet werden.

  5. Wiederverwendung intakter Paletten, auch solcher von Lieferanten.

  6. Getrennte Sammlung der Produktionsabfälle.

Nachhaltige Werkstoffe und PFAS-Alternativen

Branchen

Unsere Branchen

Wir konstruieren Werkzeuge und fertigen Bauteile nach Zeichnung für Unternehmen aller Industriebranchen. Dies sind die wichtigsten, in denen wir tätig sind.